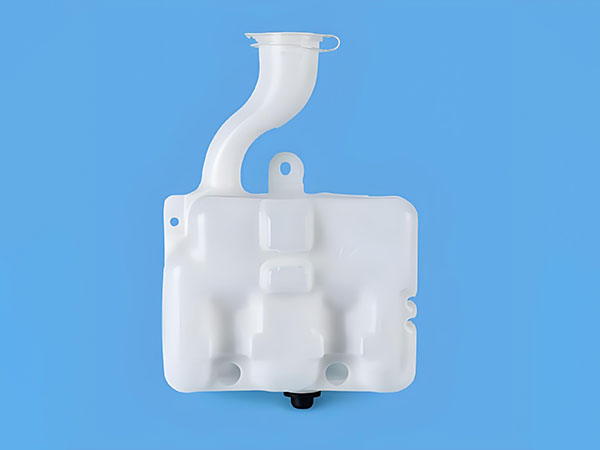
U modellu di soffiu di l'automobile pò pruduce parti cave cum'è i dutti di l'aria è i serbatoi di fluidu. A selezzione di l'equipaggiu principia cù u disegnu di a parte, a resina specifica è i requisiti di accettazione. U voluminu di u containeru annunziatu da una macchina ùn pò micca stabilisce solu s'ellu formarà un duttu particulari, allughjarà u so muffa o furnisce a produzzione finita necessaria.
Una rivista di compra utile seguita a parte à traversu u prucessu cumpletu: furmazione, rimozione, trimming, assemblea è ispezione. Risolve ubligatoriu ubligatoriu di u produttu è arnesi prima di paragunà a pruduzzioni nominali o u prezzu. Altrimenti, un ciculu di mudificazione veloce pò ammuccià una cellula di produzzione chì manca ancu u so scopu di consegna.

Soffiatura di parti di l'automobile: applicazioni è adattabilità di u prucessu
Raggruppa i pezzi di l'automobile per ciò chì deve fà, piuttostu chè per u fattu chì sò cavuti. Un conductu di l'aria di a cabina, un cumpunente di ingressu d'aria di u mutore è un reservoir di liquidu necessitanu diverse recensioni. E so cundizzioni di u funziunamentu è l'interfacce determinanu e dumande chì una pruposta di macchina deve risponde.
| Parte famiglia | Inputs da stabilisce | Quistioni di l'attrezzatura è l'attrezzatura |
|---|---|---|
| Condutti HVAC di cabina | Percorsu di l'aria, geometria di cunnessione, spaziu di stallazione è cuntrolli funziunali specificati | Pò a strada pruposta forma u corpu è lascià i lochi di trimming è di ispezione accessibili? |
| Parti di presa d'aria di u mutore | Cundizioni specifiche di temperatura, pressione o vacuum, esposizione à i media è esigenze di cunnessione | A resina, u percorsu di furmazione è a cellula cumpleta adatta à quelli cundizioni particulari? |
| Reservoirs di fluidu | Fluid, cundizioni di serviziu, porti, caratteristiche di muntatura è criteri di accettazione | Cumu serà u corpu, l'interfaccia è qualsiasi assemblea sussegwente esse prudutte è verificate? |
| Altre parti tecniche cavute | Casi di carica, dimensioni, caratteristiche di assemblea è usu destinatu | U soffiu hè adattatu, o deve esse paragunatu un'altra strada di formatura o unione? |
Mantene i prughjetti di u sistema di carburante nantu à una strada di appruvazioni separata. Per esempiu,RISE descrive a prova di u focu di u cisterna di carburante in plasticasottu u Regulamentu di l'ONU 34, Annex 5, clause 5. Questu hè un scopu di prova specificu, micca una lista di verificazione cumpleta. Stabbilisce u mercatu applicabile, i requisiti è e responsabilità di appruvazioni per u prughjettu attuale di u sistema di carburante; un catalogu di macchine chì liste "cisterni di vittura" ùn stabilisce micca a produzzione di cisterna di carburante cumpleta.
Condutti HVAC soffiati: geometria, interfacce è esigenze di a macchina
Per i dutti HVAC soffiati, rivedete a strada di l'aria è ogni cunnessione inseme. Un corpu chì pò esse furmatu hà bisognu di aperture chì ponu esse tagliate, situate è verificate. I tubi di plastica persunalizati duveranu dunque ghjunghje à u stadiu di quotazione cù a geometria stampata è a geometria finita prevista definita.
Separate a ventilazione di a cabina da i requisiti di presa d'aria di u mutore
Ùn trasferisce micca un materiale di presa d'aria di u mutore o una cundizione di prova à un duttu di cabina solu perchè tutti dui portanu aria. Registrate l'ambiente di installazione, u materiale appruvatu è i cuntrolli necessarii per a parte particulare. Se a pressione, u vacuum, u ciculu di a temperatura o l'esposizione à u fluidu importa, identificà e cundizioni pertinenti in a specificazione di u prugettu.
Revisione a cunnessione finita, micca solu l'apertura stampata
Marcate a fine di a cunnessione, i dati di muntatura, i cambiamenti di a seccione è i lochi di trimming pruposti nantu à u disegnu. Allora verificate cumu a parte si mette in un attellu di finitura o di ispezione. Una quistione di rivisione utile hè se u stessu sistema di dati pò situà a parte in modu coerente durante u trimming, a misurazione è l'assemblea.
Spécifiez tout contrôle du débit, du passage, de l'ajustement ou de l'étanchéité avant de définir la cellule. Questi cuntrolli ponu avè bisognu di apparecchi dedicati o stazioni separati. Duveranu avè un fornitore assignatu è un metudu di accettazione, piuttostu chè esse presumitu chì venenu cù a macchina di soffiatura.
Sceglite a strada di prucessu prima di sceglie a taglia di a macchina
Discutete cumu a parigina ghjunghje à a cavità di u moldu prima di selezziunà una macchina più grande. Un parison hè u tubu cavu caldu chì u prucessu forma è inflate. A so manipolazione è a so piazza deve esse adattatu à a geometria.
L'estrusione convenzionale versus l'aspirazione soffiata 3D
A spiegazione tecnica di Toray di u modellu di soffiu di aspirazione 3Ddescrive l'aspirazione introducendo a parison in una cavità di muffa per forme cavi lunghe è cumplesse. Questu hè un accordu di prucessu distintu. Una macchina per l'estrusione cunvinziunali cun un robot di rimozione di parte ùn deve esse trattata cum'è evidenza equivalente di quella capacità.
Per un percorsu sfurtunatu, dumandate una rivisione di u percorsu di furmazione utilizendu a geometria attuale è a resina. Comparare l'estrusione per soffiaggio convenzionale, un posizionamento specializzato o una via di aspirazione, e sezioni stampate unite, dove opportuno. U paragone duveria indirizzà a fattibilità di furmazione, l'interfaccia è u travagliu downstream, piuttostu chè suppone chì una strada si adatta à ogni duttu di l'automobile.
Mantene a consegna di fusione è a cunfigurazione di l'unità separati
L'estrusione cuntinua è u funziunamentu di a testa di l'accumulatore descrizanu a consegna di fusione. U piazzamentu Parison descrive una parte sfarente di u prucessu. I motori idraulici, servo-idraulici è elettrici descrizanu l'attuazione. Paragunà questi nantu à assi separati facilita l'interpretazione di citazioni è impedisce à una etichetta di automatizazione di stallà per una capacità di furmazione.
Selezziunate resine per soffiaggio per l'applicazione attuale di l'automobile
Specificate u gradu, micca solu a famiglia di polimeru. "PA" o "PP" lascia dumande aperte nantu à u rinfurzamentu, a mudificazione, u cumpurtamentu di trasfurmazioni è l'adattabilità per a parte prevista. di EnvaliorPortfolio Durethan PA6, per esempiu, distingue i gradi di soffiatura è i gradi rinfurzati per i tubi è i ducts d'aria. Un nome di famiglia ùn identifica micca una ricetta interchangeable.
Abbinate a preparazione di u materiale è a plastificazione à u gradu
Ottene l'istruzzioni di trasfurmazioni specifiche di u gradu attuale. Verificate l'asciugatura è l'alimentazione pruposta, a misurazione di l'umidità induve hè necessariu, l'adattabilità di a viti è di a testa, u cuntrollu di a temperatura è qualsiasi specificazione resistente à l'usura necessaria per u compostu. Quessi sò articuli per a cunferma tecnica, micca ragiuni per publicà una temperatura di secca per tutti i plastichi di l'ingegneria.
Toray identifica a viscosità di fusione è a stabilità di ritenzione di forma cum'è rilevanti per l'idoneità di a resina di stampaggio per soffiatura. Registrate a cundizione materiale è i paràmetri di u prucessu durante un prucessu per chì un prublema di furmazione pò esse investigatu contru una ricetta cunnisciuta. Ùn accettate micca a tarifa di estrusione HDPE publicata da una macchina cum'è prova di a so rata di consegna cù una resina diversa.
Mantene a regrind in a ricetta appruvata
Registrate a fonte, a storia di trasfurmazioni è a proporzione pruposta di regrind, inseme cù u permessu di u cliente è i cuntrolli necessarii per qualificà a ricetta. Pruvate a mistura di pruduzzione prevista. Un prucessu chì utilizeghja solu resina vergine ùn stabilisce micca u rendiment cù un aghjuntu di regrind dopu.
Traduce u disegnu di a parte in esigenze di l'equipaggiu di soffiatura
Aduprate un tavulu di esigenze à evidenza per riviseghjà l'equipaggiu di soffiaggio. Ogni esigenza obligatoria hà bisognu di una specificazione currispondente, di un disegnu o di un registru di prova. L'articuli micca risolti duveranu esse visibili finu à chì a parte rispunsevule li chjude.
| Esigenza | Verificate a pruposta | Evidenza è chjusu |
|---|---|---|
| A dumanda di materiale è di colpu grossu | Plastificazione specifica di u gradu, sparta utilizable è consegna; include rottami di prucessu piuttostu cà u pesu finitu solu | Ricordu di materiale è prucessu di furmazione di rappresentanti |
| A stallazione di muffa | Busta, muntatura, spessore di muffa è massa, utilità è accessu à u serviziu | Disegnu di l'interfaccia di muffa-macchina |
| Apertura è eliminazione | Apertura di u spaziu, i muvimenti di u muffa richiesti, u percorsu di pinza è a liberazione per a parte calda | Revisione di u muvimentu è a sequenza di rimozione tistimuniata |
| Regioni di muru criticu | Utensili di testa, cuntrollu di parison è lochi d'ispezione pruposti | Misurazioni mappate contr'à i limiti di disegnu |
| Interfacce finite | Dispositivi di taglio, unione, assemblaggio e posizionamento | Cuntrolli dimensionali è funziunali di parti finite |
| Pruduzzione accettata | Cella cumpleta, puntu di cuntà, regule di interruzzione è gestione di rifiutu | Pruva cronometrata cù quantità accettate è stop records |
Cumu riviseraghju un prughjettu di stampa di colpu di l'automobile
Per un prughjettu di stampa di colpu di l'automobile, avissi da riviseghjà u disegnu di parte prima di discutiri a capacità di a macchina. E mo dumande di partenza cuncernanu a qualità di materiale, l'ambiente operativu, i punti di cunnessione è i requisiti di accettazione. U voluminu nominale di u containeru di una macchina ferma una riferenza di screening, micca a basa per appruvà un duttu o un reservoir irregular.
Se una parte di prova hà riunitu u so scopu di pesu, ma hà fallutu un cuntrollu di u spessore di u muru lucale, averia investigatu a distribuzione di materiale prima di aumentà u pesu generale di a parte. Puderaghju paragunà i lochi d'ispezione specificati cù u prufilu parison, a preparazione di materiale, l'attrezzi è i paràmetri di u prucessu arregistratu. L'aghjunzione di materiale in ogni locu ferma una mudificazione pruposta finu à chì i cuntrolli di parti pertinenti anu dimustratu chì risolve u prublema.
A rivista di l'uttellu coprerà più di se u muffa si mette trà i piani. Aghju verificatu a muntagna, u spessore di u muffa, u spaziu di apertura, i movimenti necessarii è u percorsu cumpletu di rimuzione di parte. I porti è e funzioni di muntatura avarianu ancu bisognu di un pianu chjaru per trimming, positioning and inspection after molding.
Per una qualità specifica di l'ingegneria-plastica, avissi dumandatu a so guida di trasfurmazioni è verificate l'asciugatura pruposta, l'alimentazione, a viti è a testa. Ùn aghju micca aduprà una figura di throughput HDPE cum'è prova di prestazione cù una altra resina. Ogni ricetta di regrind pruposta ferma sughjetta à u materiale applicabile è i bisogni di u cliente.
Prima di appruvà a cellula di pruduzzione, aghju include u travagliu downstream in u pianu di prova. Un duct modellatu deve ancu passà e fasi di trimming, assemblea è ispezione accunsentite. Aghju registratu l'output accettatu, l'interruzioni è l'aghjustamenti manuali, poi separà i requisiti passati da l'articuli chì necessitanu correzione o evidenza ulteriore.
A mo raccomandazione dipende da questi risultati. Una macchina più grande ùn seria micca a mo risposta automatica à una mancanza di produzzione; Prima aghju stabilitu se a restrizione hè vinuta da u modellu, a manipulazione, a finitura o l'ispezione.
Disegnu di muffa di soffiu, distribuzione di muru è interfacce critiche
U pesu di una parte finita hè una misura di l'ughjettu sanu. Ùn pò micca identificà u spessore à una curva, cunnessione o pinch-off. Stabbilisce lochi d'ispezione da u disegnu è a funzione, poi paragunate e misurazioni fatte in una cundizione di parte definita.
Separate u cuntrollu longitudinale è circunferencial
Rivista di prugrammazione parison longitudinale separatamente da a distribuzione di u muru intornu à a circunferenza di a parte. Toray descrive u cuntrollu di u spessore di u raghju in a so discussione di u prucessu di aspirazione 3D. Cunfirmà e funzioni di cuntrollu attuale di u sistema prupostu; un grande numeru di punti di prugrammazione solu ùn mostra micca chì ogni locu criticu scuntrà u so limitu.
Per un fallimentu lucale, mappa a misura à a so pusizioni nantu à a parte è investigate u prucessu pertinenti è e variàbili di l'uttellu. Mantene i cambiamenti traceable per chì i so effetti ponu esse verificati. L'esistenteguida di prugrammazione parisonspiega u tema di cuntrollu in più detail.
Purtate i dati attraversu a finitura è l'assemblea
Definite cumu i porti, i bordi tagliati è e funzioni di muntatura seranu misurati in relazione à i dati specificati. Accordu nantu à u sustegnu di a parte è a cundizione di misurazione. Revisate queste interfacce cù i fornitori di stampi è apparecchi chì utilizanucuntrolli di cuncepimentu di muffa è interfaccia machine, piuttostu cà di trattà a finitura cum'è una questione separata dopu l'appruvazioni di u moldu.
Definisce a cellula cumpleta di soffiatura di l'automobile
Pigliate u percorsu da a preparazione di resina à u puntu di cunti accettatu. Includite a rimozione, trimming, apertura, unione, assemblea è ispezione solu induve a parte ne necessita. Per ogni operazione, nome u fornitore, evidenza di accettazione è rispunsabilità per l'integrazione.
Verificate l'interfaccia di a stazione: cumu si trasferisce una parte, cumu si trova, ciò chì succede quandu una stazione downstream si ferma è cumu si separanu e parti rifiutate. Una citazione deve distingue l'equipaggiu furnitu da u custruttore di a macchina da l'equipaggiu furnitu da l'altri. Uguida di cunfigurazione in linea automatizatacopre queste frontiere di supply.
Sceglite l'ispezioni da a funzione è a specificazione di a parte. Una prova di fuga, induve necessariu, ùn rimpiazza micca l'evidenza dimensionale, di passaghju, di assemblea o di durabilità. Evite una lista di teste generica per ogni applicazione automobilistica.
Pruvate a parte è u prucessu di produzzione separatamente
Pianu un prucessu rappresentativu intornu à a revisione di disegnu, u materiale appruvatu è a ricetta prevista. Registrate u muffa, a stallazione, u lottu di materiale è u pianu di misurazione. Mantene e quantità accettate, rifiutate i motivi, i stoppages è l'intervenzioni manuali à fiancu à u record di u ciclu.
A prova di a macchina di u fornitore è l'approvazione di a parte di produzzione di u cliente servenu scopi diversi.Panoramica publica PPAP di l'AIAGcunnetta l'approvazione di a parte di produzzione cù i registri di cuncepimentu è e specificazioni chì riuniscenu in modu coerente durante una pruduzzione attuale à i tassi di produzzione. Ddu scopu hè più largu di dimustrà un muvimentu di a macchina o di pruduce una mostra accettabile.
| Attività | Quistione chì indirizza | Evidenza da definisce | Ùn stabilisce micca da sè stessu |
|---|---|---|---|
| Macchina o cellula FAT | L'equipaggiu furnitu risponde à u scopu di accettazione accunsentutu? | Cuntrolli cuntrattuali, cunfigurazione, cundizioni di prova è registru di l'articuli aperti | Tutte e funzioni di parti finite o appruvazioni di produzzione di u cliente |
| Validazione funziunale di parte | A parte finita risponde à i requisiti d'usu specificati? | Ricordi dimensionali, di assemblea, funziunali è di durabilità applicabili | Prestazione di produzzione sustinuta fora di e cundizioni valutate |
| Approvazione di parte di produzzione di u cliente | U prucessu di produzzione previstu risponde à i requisiti di appruvazioni applicabili di u cliente? | Presentazioni definite da u cliente è evidenza di produzzione, cumpresu PPAP induve necessariu | Approvazione per un materiale cambiatu, disegnu o prucessu senza a revisione necessaria |
Definite quantità di mostra, durata di prova, metudi di misurazione è qualsiasi criteri statistici in u pianu di accettazione di u prugettu. Ùn pigliate micca in prestito un target Cpk universale o a durata di eseguite da un articulu genericu di a macchina. Per a parte di l'equipaggiu, utilizateGuida di pianificazione FATper stabilisce i cuntrolli accunsentiti.
Chiudi ogni esigenza cum'è passatu, chì richiede un travagliu currettivu è riprova, o micca ancu verificatu. Assignà un pruprietariu è evidenza di chjude à l'ultimi dui categurie. Mantene questi stati separati impedisce chì una prova incompleta diventerà una liberazione di produzzione apparente.
Comparare a pruduzzioni è u costu à u cunfini di a parte accettata
Conte parti finite di l'automobile chì passanu i cuntrolli accunsentiti. Indica se l'obiettivo include cambi, interruzioni è operazioni downstream, è utilizate a stessa basa di tempu per ogni stazione. Vede uguida di calculu di pruduzzione-rateper a distinzione trà cicli nominali è output accettatu.
Evaluazione di una cellula di duct HVAC oltre u so ciclu di mudificazione
Per un prughjettu ipoteticu di duct HVAC di l'automobile, avissi da principià cù un requisitu di 95 parti accettate per ora pianificata. Assumi un muffa di una sola cavità, un ciculu di mudificazione di 32 seconde, 90% di dispunibilità di u funziunamentu di u stadiu di stampa è un rendimentu finale accettatu di 96% in tuttu u prucessu.
A tarifa di mudificazione nominali seria 3.600 ÷ 32, o 112,5 parte per ora. L'applicazione di a dispunibilità presunta di corsa lascerà una capacità di fasi di stampa di 101,25 parti per ora pianificata.
Questa figura ùn stabilisce micca a pruduzzioni finita. Puderaghju ancu paragunà a capacità di trimming, manipulazione è ispezione. U tavulu quì sottu mostra dui scenarii di pianificazione, assumendu chì ùn ci hè micca perdite di trasferimentu supplementari o interazzione trà e stazioni di stazione. E duie figure di capacità downstream utilizanu ore pianificate è permettenu digià l'interruzioni di stazione assunte; u rendiment di 96% hè appiicatu una volta à a fine.
| Misura di pianificazione | Scénario aval initial | Scénario aval révisé |
|---|---|---|
| Capacità di u palcuscenicu | 101,25 parte/ora | 101,25 parte/ora |
| Capacità di trasfurmazioni downstream | 90 parti / ora | 105 parte / ora |
| Rendimentu finale accettatu assulutu | 96% | 96% |
| Prughjettata di u risultatu accettatu | 86,4 parte/ora | 97,2 parte/ora |
| Uscita accettata necessaria | 95 parte / ora | 95 parte / ora |
In u scenariu iniziale, a capacità downstream limitaria a cellula à 90 parti per ora prima di l'indennità di rendiment finali. L'output accettatu prughjettatu seria dunque 90 × 0.96 = 86.4 parti per ora, sottu à u requisitu.
Puderaghju dopu valutà un arrangiamentu downstream capace di trasfurmà 105 parte per ora. Cù a tappa di mudificazione chì limita l'offerta, a prughjettata accettata prughjettata diventerà 101,25 × 0,96 = 97,2 parti per ora.
U calculu rivisatu superava l'obiettivu da solu 2,2 parti per ora. Tratteraghju questu cum'è un spaziu di pianificazione limitatu, micca una prova di una rata di produzzione appruvata. Un prucessu di cellula rapprisintanti avissi sempre bisognu di stabilisce u ciculu attuale, l'interruzioni, u rendiment downstream è u rendiment accettatu.
Questa comparazione dirigerà a revisione di l'ingegneria versu l'arrangiamentu di finitura è di ispezione prima di dumandà una macchina di soffiatura più grande.
Comparare u listessu scopu di produzzione
Separate a macchina, u muffa, a preparazione di materiale, l'attrezzi di finitura, l'ispezione, l'integrazione è i costi di prova in ogni pruposta. Un prezzu di macchina solu ùn pò esse paragunatu direttamente cù un prezzu di cellula cumpleta. Evaluate a capacità addiziale contru a pruduzzioni accettata è a dumanda di prughjettu; ùn assume micca chì una macchina più grande sguasserà un collu di buttiglia downstream.
Preparate una RFQ di parte di l'automobile per Kinggle
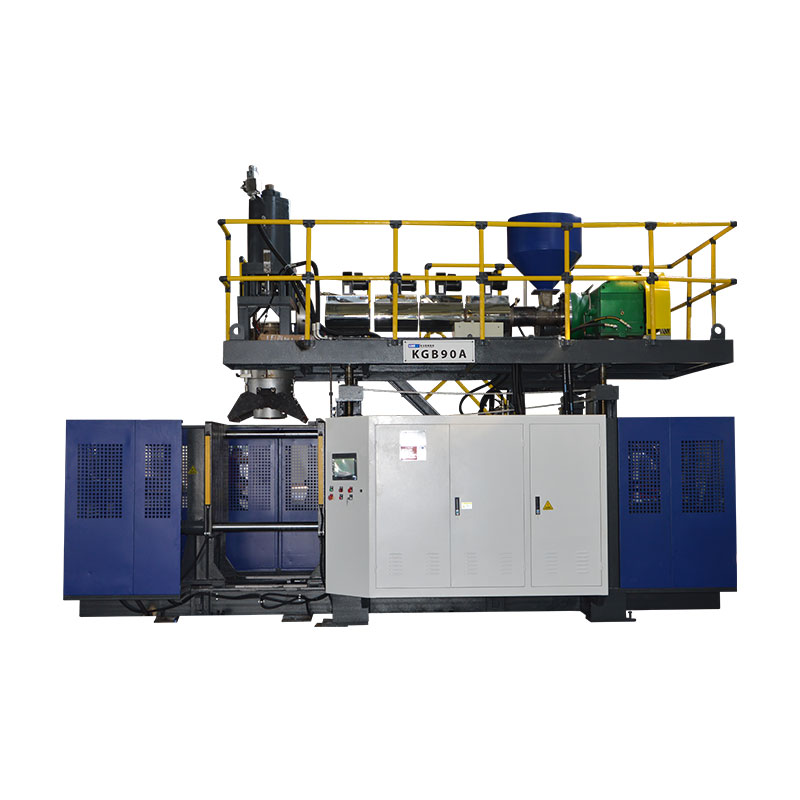
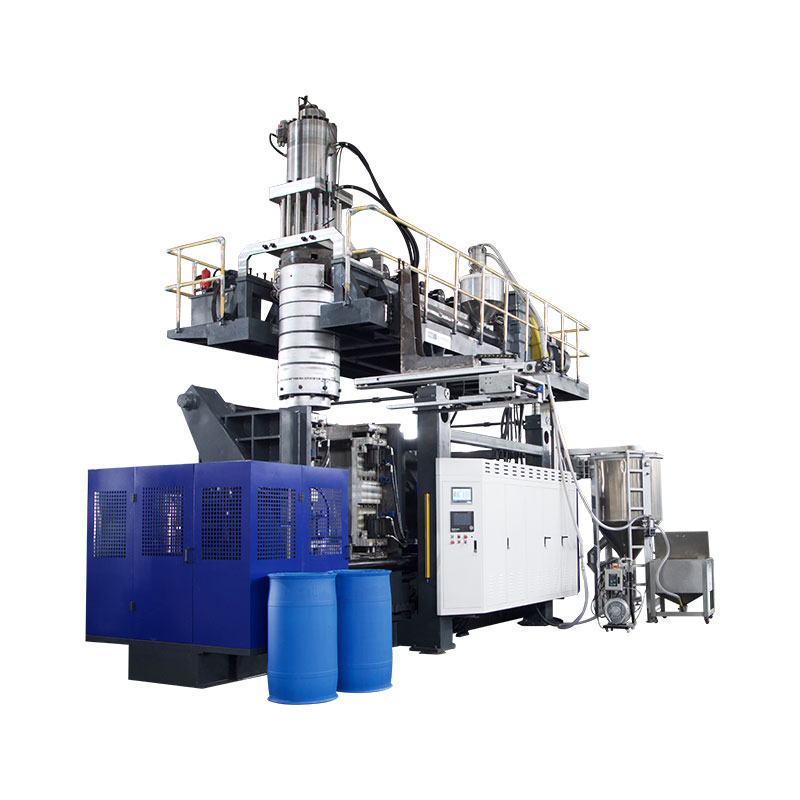
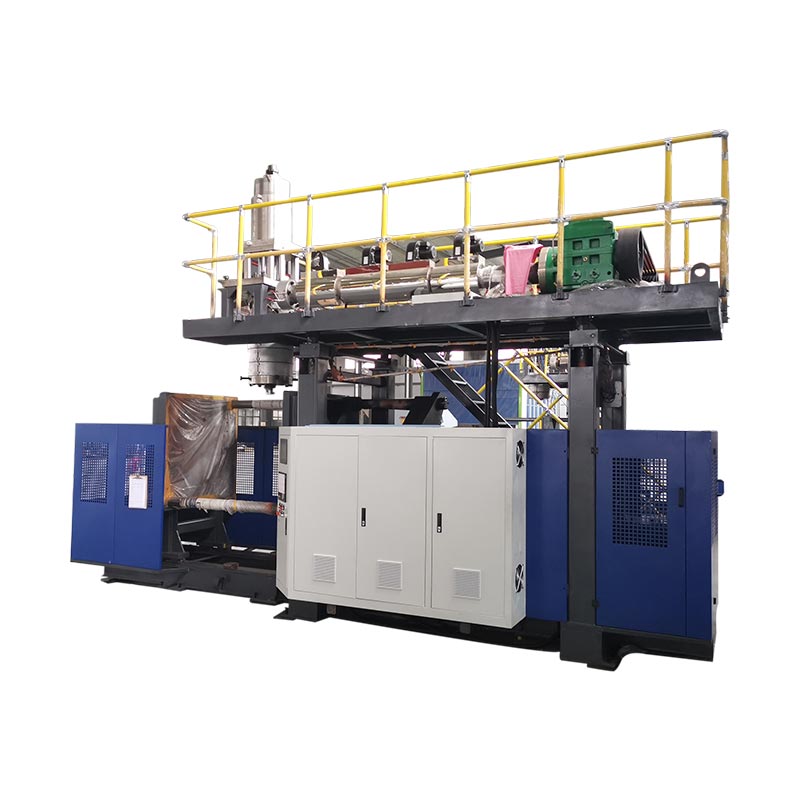
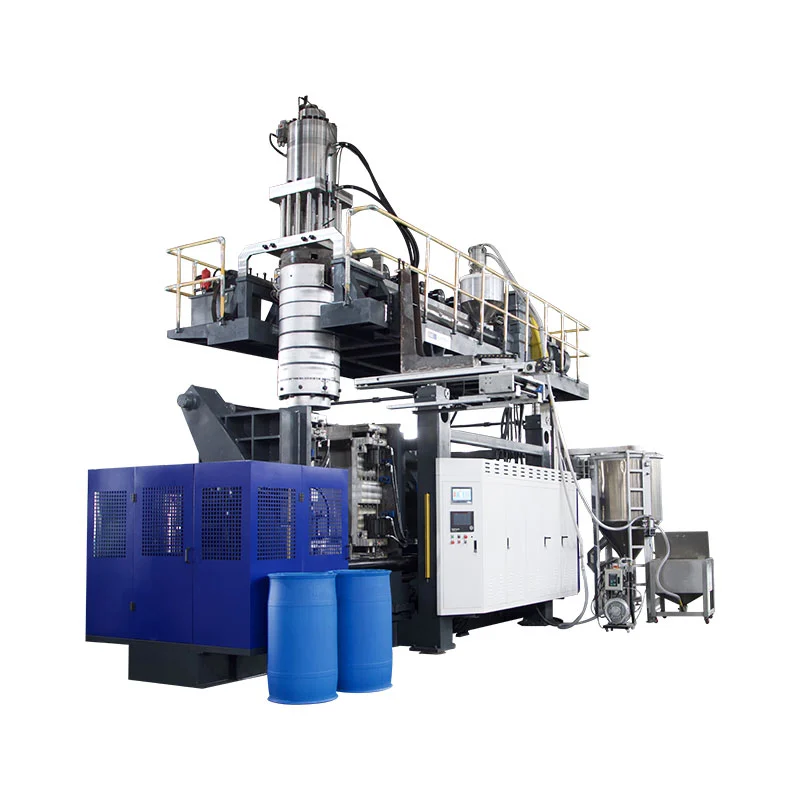
I piattaforme di accumulatori publicati di Kinggle furniscenu riferimenti di specificazione per una discussione iniziale. Ùn sò micca selezzione automatica per l'esempiu di duct ipoteticu o per ogni parte di l'automobile. U materiale prupostu, u muffa è u scopu di a produzzione cumpleta necessitanu sempre una rivista tecnica.
| Campu di riferimentu | KGB80A | KGB100B |
|---|---|---|
| Annunziata a capacità massima di u containeru | 30 L | 120 L |
| Forza di serramentu | 215 kN | 440 kN |
| Dimensione di u pianu di u stampu, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Dimensione massima di u muffa, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Spessore di u moldu | 360 à 420 mm | 510 à 600 mm |
| Cunnessione di l'applicazione listata | Pipelines di parti d'auto | Pezzi d'auto è tanki di vittura |
A tabella riproduce i campi selezziunati da e pagine di produttu Kinggle ligati. A dimensione di u pianu è a dimensione massima di u muffa sò campi diffirenti. Nè cunfirma un envelope di muvimentu cumpletu, output specificu di qualità, prucessu d'aspirazione specializatu o appruvazioni di u sistema di carburante. Richiede u disegnu di l'interfaccia è a cunfigurazione per a custruzione pruposta.

Mandate un pacchettu di rivisione, micca solu un voluminu di macchina dumandatu
- Disegni di parti 3D è 2D cù rivisioni, geometria finita, dati è esigenze critiche di muru o interfaccia.
- A qualità di resina specificata, a ricetta di produzzione appruvata è l'istruzzioni di trasfurmazioni pertinenti.
- U pesu di a parte, l'arrangiamentu di u muffa pianificatu, l'infurmazioni di l'attrezzi esistenti è a sequenza di finitura pruposta.
- A produzzione accettata necessaria cù a so basa di tempu, a dumanda annuale, a mistura di prudutti è i requisiti di ispezione.
- Cundizioni di u situ è una lista chjara di quale furnisce u muffa, l'ausiliari, a finitura, l'ispezione è l'integrazione.
Questi inputs permettenu l'indirizzu di rivisione tecnicu in forma, i requisiti irrisolti è e cundizioni di prova prima chì una cunfigurazione di a macchina hè finalizzata.
Domande frequenti
Pò esse fattu ogni conductu di l'aria di l'automobile nantu à una macchina di soffiatura convenzionale?
No. Revisione a geometria, a resina specifica, l'interfaccia è l'accessu à l'attrezzi. Alcune forme garantinu a valutazione di u piazzamentu di parison specializatu, a forma di soffiu di aspirazione o di sezioni unite. Una macchina cunvinziunali cù un robot da piglià micca da sè stessu ùn stabilisce e capacità di furmazione.
U voluminu di l'accumulatore hè abbastanza per selezziunà una macchina per una parte di l'automobile?
No. A dumanda di colpu utilizable, a consegna specifica di u materiale, a stallazione di u muffa, u spaziu di apertura, i movimenti necessarii, a rimozione di parte è u travagliu in a valle anu ancu bisognu di rivisione. Un volume di cuntainer annunziata hè una riferenza di screening, micca un metudu di selezzione cumpletu per una parte tecnica irregulare.
Una macchina HDPE pò processà una qualità specifica di ingegneria-plastica?
Chì esige una rivisione specifica di u gradu di a preparazione di materiale, a plastificazione, l'attrezzi di testa, i cuntrolli è u prucessu prupostu. Una tarifa di estrusione HDPE publicata ùn prova micca a pruduzzioni cù una altra resina. Cunfirmà a cunfigurazione è eseguite una prova rappresentativa cù u materiale destinatu.
Perchè una parte pò scuntrà u so scopu di pesu, ma falla un cuntrollu di u spessore di u muru?
U pesu descrive a parte sana, mentre chì un cuntrollu di spessore misura un locu. U materiale pò esse distribuitu in modu diversu trà e regioni senza un cambiamentu currispundente in u pesu tutale. Mapu u locu fallutu è investigate u materiale pertinenti, l'attrezzi è e cundizioni di prucessu prima di decide cumu corregge.
Passà una macchina FAT cumpleta l'appruvazioni di a parte di produzzione di u cliente?
No FAT copre u scopu di accettazione di l'equipaggiu accunsentutu. A validazione di parti finite è l'approvazione di a produzzione di u cliente necessitanu a so propria evidenza applicabile. Induve PPAP hè necessariu, cunfirmà a presentazione di u cliente è i requisiti di pruduzzione piuttostu cà di trattà a consegna di l'equipaggiu cum'è appruvazioni.
L'acquistu di una macchina per soffiatrice di l'automobile hè u listessu cum'è l'approvvigionamento di pezzi stampati per soffiu persunalizati?
No. L'acquistu di l'equipaggiu riguarda a machina, l'interfaccia di l'uttellu, l'integrazione è u scopu di accettazione per un prucessu di produzzione. L'approvvigionamento di pezzi finiti riguarda a rispunsabilità di u fabricatore per a produzzione è a fornitura di quelle parti. Chjarificà quale scopu hè dumandatu prima di paragunà i fornitori.
Per una revisione di l'equipaggiu di l'automobile, mandate u disegnu è i requisiti di materialePagina di cuntattu di Kinggleo emailsales@kinggle.com. Telefonu :+86-574-87103665. L'infurmazione di a cumpagnia hè dispunibule nantu à uKinggle About pagina.
Appruvà a strada di produzzione prima di impegnà à a macchina
Cumincià cù a parte è u materiale, stabilisce a strada di furmazione, è trasfurmà u disegnu in l'equipaggiu esplicitu è i requisiti di validazione. Allora paragunate e pruposte cumplete à u cunfini di a parte accettata. Un prublema di adattazione ubligatoriu hà bisognu di risoluzione; un ciculu più veloce o un prezzu di compra più bassu ùn pò micca chjude.