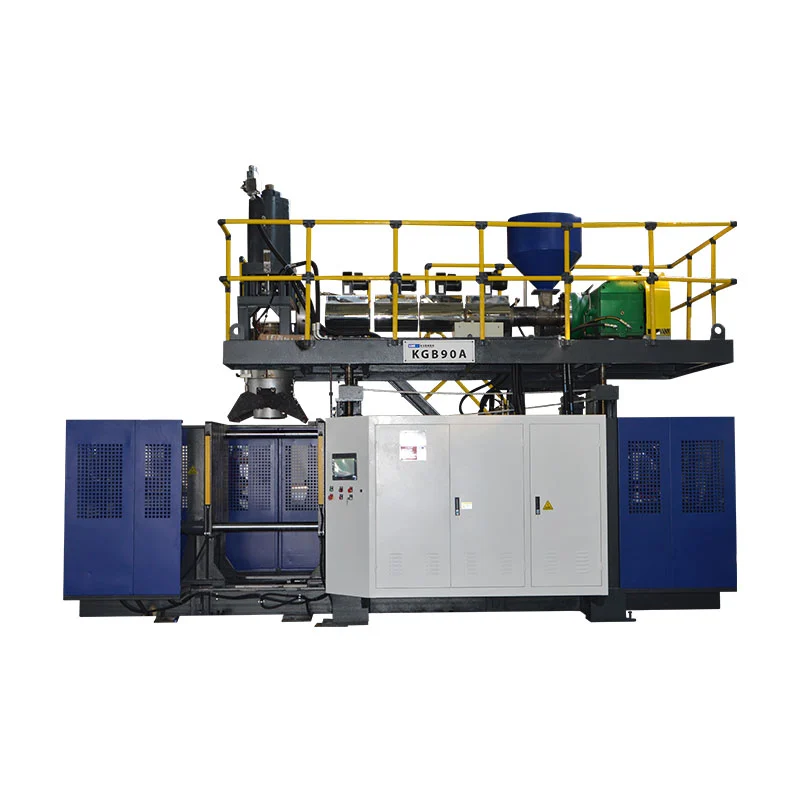
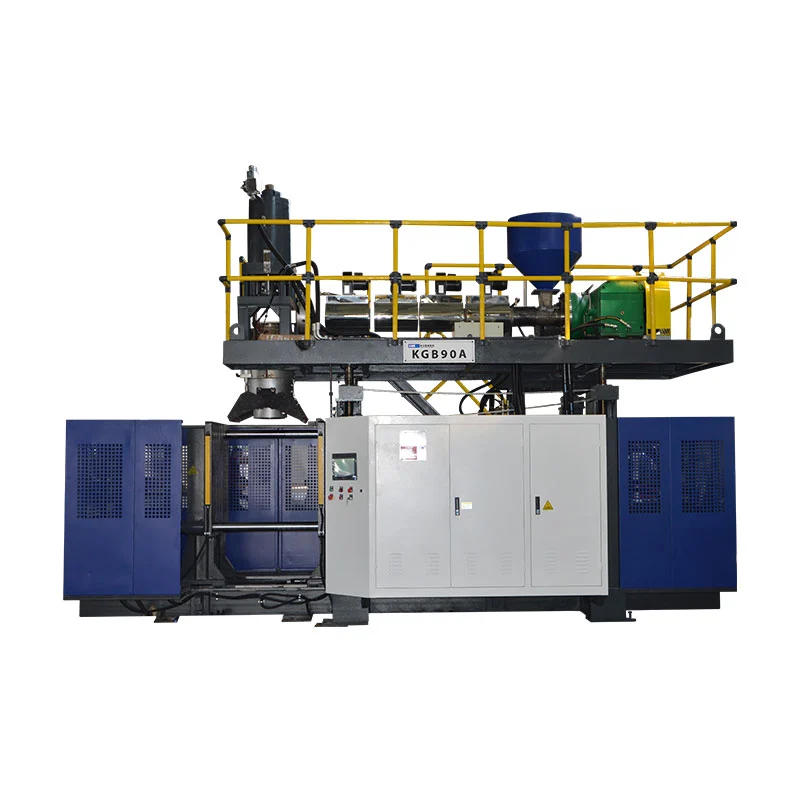
Sceglite una macchina automatica di stampa di colpu da u pruduttu chì deve esse furnitu è l'operazioni incluse dopu a formatura - micca da a parolla "automaticu" nantu à a citazione. Per l'extrusion blow molding, specificate a resina, l'attrezzatura, a presa, a tagliata, l'ispezione è u trasferimentu cum'è un sistema di produzzione. Hè ricumandemu d'appruvà a cunfigurazione contr'à i cuntenituri accettati à u puntu di scaricamentu finali, micca una figura di u ciclu di u catalogu seccu.
Una macchina di formatura pò eseguisce un ciculu automaticu mentre a ghjente sguassate ancu u flash, verificate i buttigli o riempie i cartoni. Questu pò esse l'arrangiamentu ghjustu per una piccula gamma di prudutti cambiante. Hè l'arrangementu sbagliatu se u casu d'investimentu assume chì i travaglii sò spariti. Definite u cunfini prima di paragunà i prezzi.
Cinque decisioni chì importanu prima di un ordine
- Abbinate u prucessu di formatura à a parte prima di paragunà i livelli d'automatizazione.
- Definite ogni operazione di trasferimentu è di finitura, cumpresu u travagliu chì resta manuale.
- Equilibrate a tarifa di mudificazione cù a capacità di taglio, ispezione è imballaggio.
- Pruvate a ricuperazione di difetti è i cambiamenti, micca solu a produzzione ininterrotta.
- Comparare u costu tutale di a linea per cuntainer accettatu in e stesse cundizioni.

Chì copre "automaticu" in u soffiu?
"Automaticu" descrive cumu l'operazioni sò cuntrullate. Ùn identifica micca cumu si forma a parte plastica. Una macchina per l'estrusione automatica di estrusione è una soffiatrice di bottiglia in PET ponu tramindui eseguisce sequenze programate, ma necessitanu diverse preparazioni di materiale, utensili è arrangiamenti di finitura. Un cumpratore chì cerca una macchina per soffiatrice completamente automatica deve risolve prima a quistione di u prucessu.
In l'extrusion blow molding, a macchina forma un tubu fusu chjamatu parison. U muffa cattura quellu tubu, è l'aria forma a parte cavu. U modellu in PET stretch blow usa una preforma chì hè allungata è gonfiata. Queste diverse forme di partenza spieganu perchè una guida di carica di preforma PET ùn hè micca una guida di compra cumpleta per una linea di buttiglia di detergente HDPE.
| Decisione | Estrusione soffiata | Stampaggio per soffiaggio in PET |
|---|---|---|
| Forma di partenza | Paraison fusa estrusa | Preforma in PET |
| Cuntestu cumunu di compra | Bottiglie HDPE, contenitori manipolati e parti cave industriali | Bottiglie di bevande trasparenti fatte da preforme |
| Quistioni d'automatizazione | Liberazione di parte, rimozione flash, trimming, teste è trasferimentu | Manipulazione di preforme, sequenza di riscaldamentu / stretch-blowing è trasferimentu di buttiglia |
Riferimentu di prucessu:Guida di a macchina per soffiatura di Kinggle. A geometria di u produttu è a qualità di resina determinanu a scelta finale di u prucessu.
Separate a macchina, a cellula è a linea
Un ciculu automaticu à livellu di a macchina copre a sequenza di moldura accunsentita. Una cellula automatizata aghjunghje una manipulazione definita o finitura intornu à quella macchina. Una linea di produzzione cunnetta l'operazioni successive attraversu un cunfini di u produttu accettatu. L'imballaggio pò esse in quellu cunfini, o pò esse una operazione separata di fabbrica.
Quessi sò distinzioni utili di compra, micca una prumessa chì ogni fornitore usa a listessa terminologia. Mettite l'operazioni reali in a specificazione. "Completamente automaticu" senza una lista di l'equipaggiu lascia troppu spaziu per diverse interpretazioni.
Prevedemu una descrizzione specifica cum'è "formatura automatica, presa orientata, deflashing è scaricamentu di prova di fuga" annantu à una larga etichetta. Dice à u cumpratore induve appare u pruduttu finitu è ciò chì hè sempre bisognu d'attenzione. A rifornimentu di materiale, u campionamentu, a manipulazione di scarti è i cambiamenti di cartone anu ancu bisognu di i pruprietarii, ancu quandu a sequenza di stampatura normale funziona senza manipolazione manuale ripetitiva.
In listessu modu, u cuntrollu automaticu ùn hè micca uguali à un drive all-electric. U tipu di unità, l'arrangiamentu di a stazione, u numeru di capi è u scopu di l'automatizazione sò scelte separate. Revisione ognuna contru à u travagliu invece di trattà cum'è una specificazione premium.
Cumincià cù a parte è u calendariu di produzzione
U voluminu nominali di una buttiglia ùn hè micca abbastanza per specificà a so linea di produzzione. Una buttiglia tonda stretta è un cuntainer à manicu largu ponu purtà u stessu voluminu di liquidu, ma necessitanu diversi muffa, attrezzi per piglià è supporti. A linea deve trattà a forma esterna attuale, micca un astrattu "prodottu 2 L".
Cumincià cù u disegnu di a parte è a cundizione finita prevista à u scaricamentu. Registrate a finitura di u collu, l'apertura di u manicu, e dimensioni di u corpu, u pesu di destinazione è i requisiti di qualità critichi. Cunfirmà a qualità esatta di resina, u pacchettu di culore è a cundizione accunsentita di riciclà o di regrind. Questi dettagli facenu una prova pruposta pertinenti à u travagliu previstu.
Traduce u pianu di vendita in un requisitu di fabricazione
Definite i cuntenituri accettati per turnu à fiancu à u numeru di turni, dimensioni di batch è frequenza di cambiamentu. Una tarifa oraria alta hè menu utile se a maiò parte di l'ordini necessitanu curretti brevi è cambiamenti estensivi di l'uttellu. Una cellula più lenta ma più faciule da cambià pò adatta megliu à quella mistura di produzzione. Nisuna cunclusione pò esse ghjunta da a pruduzzioni massima di u catalogu solu.
Lista a famiglia di prudutti, micca solu a prima buttiglia di lanciu. Identificà a parte più larga, a parte più pesante è a parte più dura per afferrà o trim. Questi ponu esse SKU differenti. Allora decide quale prudutti deve esse svoltu nantu à a custruzione iniziale è chì necessitanu utensili futuri o equipaghji separati.
- Congelà l'articulu di prova:Revisione di disegnu, resina, pesu finitu è testi richiesti.
- Definite e cundizioni di consegna:tagliatu, inspeccionatu, orientatu, cuntatu o imballatu.
- Definisce u calendariu:boni cuntenituri per turnu, ore di funziunamentu è cambiamenti SKU previsti.
- Verificate a famiglia di utensili:stampi, passo di testa, dispositivi di presa, nidi di taglio e sigilli di prova.
- Appruvà l'envelope cellulare:utilità, guardianu, accessu à u serviziu è flussu di produttu.
U conte di stazioni, i sbocchi di fustelle è e cavità necessitanu una revisione separata. Dui stazioni ùn significanu micca dui sbocchi. Una macchina per soffiatrice multitesta ùn rende micca ogni forma di buttiglia cumpatibile cù a spaziatura di l'outlet. Un capu multilayer descrive a custruzzione di u muru, micca u numeru di cuntenituri finiti per avvenimentu.
di Kinggleguida multi-testa versus multi-cavitàspiega queste distinzioni di cunfigurazione. Aduprate quella rivista prima di riparà u layout di l'automatizazione. Una volta chì l'arrangiamentu di a cavità hè stallatu, l'equipaggiu per piglià è finitu deve priservà ogni pusizioni attraversu trasferimentu è cuntrolli di qualità.
L'inchiesta più utile include dunque un disegnu, specificazione di materiale, calendariu di produzzione è definizione di qualità. Per una linea di pruduzzione di buttiglia HDPE, una dumanda per una "macchina automatica di fabricazione di buttigli di plastica" senza quelli inputs ùn pò micca stabilisce u scopu di a linea ghjusta.
Verificate i sistemi di macchina chì stabiliscenu a qualità di u produttu
L'automatizazione downstream ùn pò micca riparà una parison instabile, un pinch-off inadatta o una parte chì lascia u moldu troppu molle per manighjà. U prucessu di mudificazione deve pruduce un articulu ripetibile prima chì u sistema di trasferimentu pò furnisce risultati ripetibili. Altrimenti, u robot diventa un modu precisu per spustà e parti inconsistenti.
E parti impurtanti di una macchina per soffiatrice includenu l'estrusore, a testa di fustella, l'unità di clamping, u sistema di colpu, i circuiti di raffreddamentu è i cuntrolli. Revisate a so cuntribuzione à a parte appruvata invece di sceglie solu per nomi di cumpunenti. Una marca PLC ricunnisciuta, per esempiu, ùn stabilisce micca e funzioni di ricetta furnite o cumunicazione downstream.
| Sistema | Cosa da rivisione | Evidenza à dumandà |
|---|---|---|
| Testa di estrusione è morta | Idoneità di resina, dumanda grossa di parison è equilibriu di uscita | Campioni di pruduzzione è cundizioni materiali identificati |
| U cuntrollu di Parison | Distribuzione di muru in i lochi critichi di a parte | Misurazioni specifiche di pusizioni è ricetta salvata |
| Muffa è clamping | Attrezzatura adatta, pizzicazione e liberazione libera | Disegni appruvati è ispezione di parti stampate |
| Raffreddamentu è manipulazione | Rigidità di parte à i punti di liberazione è di presa pianificati | Trasferimentu prucessu cù a parte vera |
| Cuntrolli | Sequenza, allarmi, scopre di ricetta è signali downstream | Dimustrazione di funzioni è lista di l'interfaccia |
Un riferimentu concretu: a macchina à stazioni unica di 2 L di Kinggle
UPagina di u produttu KGB2Lelenca una capacità massima di u containeru di 2 L, una vite di 50 mm, una capacità di fusione di HDPE di 30 kg / h è una dimensione massima di u stampu di 360 × 380 mm. Descrive ancu cunfigurazioni di dui, trè è quattru outlet per i buttigli più chjuchi in a gamma 100 ml-1 L. Questi valori aiutanu à schermu un travagliu prupostu; ùn rimpiazzanu micca una rivista di uttellu.
A stessa pagina etichetta 600 PC / HR cum'è "Output (Dry Cycle)". Chì ùn hè micca u risultatu accettatu di una buttiglia di shampoo identificata, u muffa è a linea di finitura. Un requisitu di produzzione hà bisognu di u materiale attuale, u tempu di rinfrescante, e pusizioni attive è a cundizione d'ispezione. Tratta l'entrata di u ciculu seccu cum'è a riferenza di u muvimentu publicatu hè.
Per una pruposta multi-outlet, verificate a massa parison grossa cumminata cum'è a cavità fit. U pesu di a buttiglia finita esclude u lampu chì l'estrusore furnisce ancu. Più punti di vendita ponu aumentà a dumanda di estrusione, rinfrescante è finitura inseme. U cuntu di u capu solu ùn pò micca stabilisce una rata di produzzione utilizable.
Avemu appruvà u sistema di mudificazione solu dopu chì e misurazioni di a parte critica è u cumpurtamentu di trasferimentu sò stabili in e cundizioni accunsentite. Aghjunghjendu un trasportatore prima di risolve questi prublemi move u prublema più in a linea. Per a distribuzione di u muru, aduprate uguida di prugrammazione parisonaccantu à u disegnu di u pruduttu.
Specificate a linea da l'alimentazione à i cuntenituri accettati
A specificazione più forte per l'automatizazione di u soffiu segue u pruduttu attraversu ogni operazione. Dice ciò chì ogni modulu riceve, ciò chì furnisce è quale pussede a cunnessione à u modulu prossimu. Questu hè più utile cà una longa lista di robots, trasportatori è sensori senza un cunfini di prucessu accunsentutu.
Kinggle hè publicatucapacità d'automatizazioneinclude trimming downstream, ispezione è imballaggio. Per un prughjettu di buttiglia, traduce quella capacità in un scopu definitu. Deflashing automaticu, trimming di u collu, teste di perdite è imballaggio sò diverse funzioni; nimu ùn deve esse presu in silenziu da a presenza di l'altru.
| Operazione | Quistione à risolve | Verificazione d'accettazione |
|---|---|---|
| Alimentazione | Quale furnisce u trasportu, u mischju è u cuntrollu di u livellu di materiale? | U materiale appruvatu ghjunghje à a tramoggia senza una interruzzione imprevista di furnimentu. |
| Arrugà si | Induve hè a parte presa, è chì orientazione lascia l'unità? | Nisun trasferimentu mancatu o marcatura inaccettabile nantu à l'articulu di prova. |
| Deflashing è trimming | Chì funzioni di u lampu è di finitura sò eliminate? | I bordi richiesti, l'apertura di u collu è u manicu risponde à a definizione di parte. |
| Ispezione è rifiutu | Quali testi sò in linea, è cumu si separanu e parti falluti? | I campioni di sfida accunsentiti sò identificati è indirizzati currettamente. |
| Trasmissione è imballaggio | Chì cundizione di buttiglia è arrangiamentu deve ghjunghje à a prossima stazione? | Trasferimentu, accumulazione è travagliu di cunti finali à a tarifa accunsentita. |
Dà à ogni cunfine un pruprietariu di l'integrazione chjamatu. Se u fornitore di a macchina furnisce a presa è un altru fornitore furnisce u tester di perdite, qualcunu deve sempre appruvà l'orientazione di a buttiglia, l'altezza di trasferimentu, u spaziu è u cuntrollu di a stretta di manu. Cumprà moduli cumpatibili ùn hè micca listessa per cumprà una cellula integrata.
Accordu cumu "pronta", "parte presente", "ciclu cumpletu" è e cundizioni di difetti sò rapprisentati induve quelli signali sò necessarii. Identificà quale controller inizia un arrestu è quale unità raporta l'errore d'iniziu. L'architettura esatta hè specifica di u prugettu, ma a rispunsabilità ùn pò esse vaga.
Verificate u flussu di scrap separatamente da a strada di u pruduttu accettatu. U flash eliminatu hà bisognu di cullezzione è una dispusizione accunsentita. A reutilizazione dipende da i bisogni di u materiale è di u produttu; una cunnessione automatica di macinazione ùn autorizeghja alcuna percentuale di regrind. Mantene a ricetta di materiale cuntrullata.
Per a prova di perdita di buttiglia, definisce u metudu di prova, l'attrezzatura, a cundizione di sigillatura è i campioni di sfida accunsentiti. Una stazione di prova deve fà più di vede un risultatu verde. Hè bisognu di separà i fallimenti in modu affidabile è di registrà i cunti senza lascià e parti rifiutate tornanu inosservate à u trasportatore di boni prudutti.
U disegnu di u scopu deve ancu vede u mantenimentu è l'accessu à u cambiamentu di muffa. Aduprate Kinggleutilità è guida di u layout di fabbricaper coordinà u putere, l'aria, l'acqua è u spaziu cù tutti l'ausiliari inclusi.
U handoff pò limità a pruduzzione prima di a macchina di stampa
Una linea di produzzione di soffiatura furnisce solu ciò chì e so operazioni cunnesse ponu sustene. U modulu più veloce ùn pò micca cumpensà indefinitu per un trimmer, tester o stazione di imballaggio più lento. I buffers dà u tempu di linea per ricuperà da una corta interruzzione; ùn sguassate micca una persistente mancanza di capacità.
Prima mette ogni tarifu di l'equipaggiu nantu à a stessa basa. U numeru significa l'avvenimenti di mudificazione, pezzi grossi, pezzi pruvati o cuntenituri accettati? Copre solu u funziunamentu cuntinuu, o include rifornimentu è tappe ordinarie? Comparare i tassi solu dopu chì queste definizioni currispondenu.
Un esempiu travagliatu cù una basa di pruduzzione esplicitamente assunta
Cunsiderate una linea pruposta chì libera 480 cuntenituri per l'ora dopu à mudificà è trimming. Assumite chì u so tester di fughe in una pusizione richiede 8 seconde per a sequenza completa di carica, prova, decisione è scaricamentu. A so capacità ideale hè 3.600 ÷ 8 = 450 cuntenituri per ora. Quessi sò ipotesi di pianificazione, micca un risultatu misuratu di a macchina Kinggle.
Velocità di entrata: 480/h · Capacità ideale di tester: 450/h · Accumulazione: 30/h
Ancu s'ellu ùn si ferma micca u tester, e parti entrate superanu a so capacità di 30 cuntenituri per ora. Un buffer cù 15 pusizioni utilizable cumpone in 15 ÷ 30 = 0,5 ora, o 30 minuti. Cumincià a linea cù un trasportatore viotu puderia fà chì una breve dimostrazione pare satisfacente. U sbilanciamentu esiste sempre.
Avà cunsiderà una fermata cumpleta di u tester. À a tarifa di ingressu assunta di 480 / h, i pezzi arrivanu à 8 per minutu. I stessi 15 posti liberi furnisce solu 15 ÷ 8 = 1.875 minuti, circa 113 seconde, prima chì u buffer hè pienu. A rata d'accumulazione durante una rallentazione è durante una fermata cumpleta sò diverse.
Quelli calculi sò utili solu se e pusizioni sò veramente utili. Una buttiglia chì punta, tocca una guardia o ùn pò micca priservà l'orientazione necessaria ùn crea micca una pusizione di buffer valida. I cuntrolli anu ancu bisognu di una risposta accunsentita prima di ghjunghje u limitu di accumulazione sicura.
Verificate a geometria è a velocità
L'attrezzatura da asportazione è i trasportatori devenu manighjà a parte in a so cundizione di liberazione attuale. Identificà un locu di presa ripetibile. Verificate se u collu, u corpu o u lampu furnisce quellu locu, è se u trimming l'elimina prima di u prossimu trasferimentu. Una funzione dispunibile in u primu pickup pò esse micca esse in a seconda.
Avemu da risolve quella catena di dati prima di aumentà a velocità di a macchina. Una linea chì si trasferisce à un ritmu sensibule è ricuperà previsiblemente hè un attivu di produzzione megliu cà quellu chì hà bisognu di riposizioni manuali ripetuti. A suluzione preferita pò esse un attrezzu rivisionatu, una sequenza di trasferimentu differente o una capacità addiziale in a valle, micca un ciculu di stampa più veloce.
Infine, cuntate i cuntenituri accettati dopu à u puntu d'ispezione accunsentutu. Mantene i cunti grossi upstream per u diagnosticu, ma ùn l'utilizate micca cum'è a figura di spedizione-output. di Kinggleguida di accettazione di fabbricaspiega perchè l'identità di u produttu, i cunfini di u cuntatu è u tempu d'osservazione appartenenu à u stessu record.
Pruvate chì a linea pò ricuperà è cambià i prudutti
Una corsa automatica liscia prova solu un statu di funziunamentu. A pruduzzione include ancu rifornimentu, trasferimenti falluti, pezzi rifiutati, trasportatori bluccati è cambiamenti di produttu. Quelli avvenimenti meritanu un postu in u pianu di accettazione perchè a risposta determina se a cellula torna à a produzzione cuntrullata.
Da u latu di a fabbrica, metteremu a ricuperazione di difetti davanti à una manifestazione pulita. Se una buttiglia manca u pickup, a prossima quistione ùn hè micca quantu rapidamente qualcunu pò rinvià. E dumande sò ciò chì hà rilevatu u miss, quale muvimentu si firmò è cumu a cellula cunfirma un statu cunnisciutu prima di riavvia. A correzione ripetuta di a manu hè un sintumu per investigà, micca un funziunamentu automaticu normale.
Quandu una buttiglia cù pareti sottili si stende dopu a liberazione, avemu da verificà a cundizione di presa è supportu prima di cambià parechji paràmetri di prucessu. Rivedi a rigidità di a parte à u trasferimentu, i punti di cuntattu di l'attrezzatura è a sequenza di muvimentu. Allora pruvate una correzione cuntrullata è inspeccione a parte di novu. A pressione di più presa pò creà un difettu sfarente invece di riparà u primu.
A listessa disciplina s'applica quandu i rifiuti di fuga aumentanu. Preservà i campioni affettati è identificà a pusizione è u tempu. Verificate u sigillu di prova è a cundizione di l'attrezzatura à fiancu à u collu stampatu è pinch-off. Una cunnessione di prova di fuga è un contenitore di fuga necessitanu diverse correzioni. Cambià a ricetta di muffa senza separà queste cause pò perde u tempu è ammuccià u difettu.
Definite a ricuperazione prima chì u difettu si faci
- Registrate u difettu iniziale, u modulu affettatu è a pusizione di u produttu.
- Purtate a cellula à u statu definitu da u cuntrollu appruvatu è u disignu di sicurità.
- Fate chì u persunale autorizatu risolve u difettu sottu a prucedura di isolamentu è accessu prescritte.
- Cunciliate e parti in u trasferimentu, l'ispezione è u rifiutu pusizioni prima di riavvia.
- Riprendu attraversu a sequenza di ricuperazione accunsentita, dopu verificate i cuntrolli di u produttu richiesti.
Quessi sò passi di pianificazione, micca permessu di entre in l'equipaggiu guardatu o di scaccià un interlock. A cellula integrata hà bisognu di una valutazione di risicu chì copre l'interazzione di u modulu è l'intervenzioni prevedibili.ISO 12100: 2010stabilisce i principii ginirali per a valutazione di i risichi di e machini è a riduzione di i risichi; u prugettu deve ancu identificà i requisiti specifichi di a macchina è di destinazione applicabili.
Una ricetta salvata ùn hè micca necessariamente un cambiamentu cumpletu
Una ricetta pò ricurdà a temperatura è i muvimenti di muffa mentre u selettore, u nidu di trim è u tester restanu regulati manualmente. Dumandate chì pusizioni sò almacenati, chì sò motorizati è chì necessitanu un cambiamentu di l'attrezzamentu fisicu. Technedocumentazione di l'automatizazione di u prucessufurnisce un esempiu di l'industria di paràmetri ligati à u furmatu per e pusizioni di selettore, deflashing è tester di fughe. Chì illustra u scopu di specificà; ùn stabilisce micca quelli funzioni nantu à ogni macchina.
Definisce u tempu di cambiamentu da a parte finale accettata di un furmatu à a prima parte accettata di u prossimu, sottu u metudu accunsentutu. Registra u travagliu di l'uttellu, l'aghjustamenti, a transizione di materiale è a liberazione di qualità separatamente. Questu espone ciò chì un ricordu di ricetta più veloce salva veramente è ciò chì resta un compitu meccanicu o di prucessu.
Comparare u costu per cuntainer accettatu, micca e etichette d'automatizazione
Un paragone semi-automaticu versus una macchina per soffiatrice completamente automatica deve principià cù u stessu pruduttu è u calendariu di produzzione. Altrimenti, a citazione più economica pò escludiri solu a manipulazione, a prova o l'imballu chì l'altra citazione include. Comparate i limiti di consegna uguali prima di paragunà i totali di l'equipaggiu.
L'automatizazione hè più difendibile quandu sguassate una limitazione ripetitiva definita. Puderia esse una rimozione manuale di flash, un trasferimentu inconsistente, un passaghju di ispezione difficiule o una operazione di imballaggio chì ùn pò micca mantene u ritmu. Cumprà più automatizazione senza identificà a limitazione pò aghjunghje u travagliu di mantenimentu è di cambiamentu senza migliurà a pruduzzioni accettata.
Mantene u cunfini di u costu largu quant'è u cunfini di output
Custu per cuntainer accettatu = costu tutale in u cunfini di produzzione accunsentitu ÷ cuntenituri accettati consegnati in quellu cunfini
U numeratore deve include i costi pertinenti à u paraguni: materiale, travagliu, utilità, arnesi, mantenimentu è u capitale sceltu o trattamentu sopra. Aduprate u stessu metudu di cuntabilità per e duie opzioni. Un robot downstream ùn hè micca liberu perchè u so costu si trova fora di a quotazione di a macchina di stampa.
Lista i travaglii umani recurrenti. Qualchissia pò ancu rimpiazzà u materiale, spustà scarti, pezzi di mostra, rimpiazzà i cartoni, mantene l'attrezzi è risponde à l'allarmi. Stima a carica di travagliu in un turnu normale, micca solu mentre a sequenza automatica funziona. Decide se un operatore pò serve in modu sicuru più di una cellula senza cuntrolli ritardati o ricuperazione.
Aduprà energia elettrica in kWh per u periodu di osservazione è cuntenituri accettati da quellu stessu periodu. A putenza in kW hè una quantità diversa. Includite l'ausiliarii accunsentiti quandu paragunate una linea cumpleta, particularmente se un compressore, chiller o grinder cambia trà e pruposte. Uguida di esigenze di utilitàspiega perchè a putenza cunnessa è a dumanda operativa duveranu ancu esse separati.
Per i cambiamenti frequenti di furmatu, esaminà l'attrezzi è l'attrezzi di ricambio necessarii per ogni SKU. Un prezzu di cellula iniziale più bassu pò esse cumpensu da cambiamenti difficili o parti di furmatu extra. À u cuntrariu, un sistema di trasferimentu sofisticatu pò esse innecessariu per un pruduttu di pocu voluminu cù una strada di finitura manuale pratica.
Ricumandemu i pruposti di classificazione per a limitazione di produzzione chì eliminanu, l'output accettatu chì ponu verificà è u travagliu recurrente chì lascianu. Una cellula più automatizata guadagna u so postu quandu quelli benefici si adattanu à u calendariu reale di a fabbrica. "Unmanned" ùn hè micca un argumentu finanziariu abbastanza.
Richiede i casi di sensibilità piuttostu cà una pretendenza universale di pagamentu. Comparate a dumanda prevista, l'utilizazione più bassa è i cambiamenti più frequenti utilizendu i costi di u cumpratore. Chì rende a decisione d'investimentu utile ancu quandu i volumi di vendita o u mischju di prudutti cambianu.
Appruvà a cunfigurazione prima di mette l'ordine
Trasfurmà u cuncettu sceltu in una lista di l'equipaggiu accunsentutu, a disposizione di e cellule è u protocolu di accettazione prima di l'ordine di compra. L'ambiguità più caru hè spessu micca un sensoru mancante. Hè una fruntiera chì ogni partitu pensava appartene à un altru.
Per un prughjettu di buttiglia compacta, uPiattaforma monostazione da 2 Loffre un puntu di partenza concretu. A so busta di muffa publicata è l'opzioni multi-outlet di bottiglia più chjuca permettenu una revisione iniziale di adattazione. U disegnu attuale, a resina, l'arrangiamentu di a testa è u scopu di a valle determinanu a custruzione pruposta. Ùn sceglite micca quella cunfigurazione da u voluminu solu.
Fate a prova risponde à e dumande di compra
A prova deve aduprà a definizione di u produttu accunsentutu è include l'operazioni chì sustene l'output citatu. Se a prova di fuga o trimming face parte di u cunfini di consegna, dimustrà cù a cellula invece di presentà un ciculu indipendente senza relazione. Preservà l'identità di mostra induve parechje pusizioni puderanu ammuccià una presa debule o cavità.
U registru d'accettazione deve cunnette ogni rivendicazione à un metudu, limite è risultatu osservatu. Una parolla cum'è "passatu" senza a cundizione sottostante ùn pò micca guidà a cumissioni in a fabbrica di u cumpratore. UGuida di Kinggle FATfurnisce un quadru più cumpletu per questa evidenza.
- Custruisce l'identità:macchina, arnesi, versione di cuntrollu è moduli inclusi.
- Cundizioni di prova:pruduttu, resina, pusizioni attivu è cundizioni di utilità.
- Qualità:misurazioni critichi, testi funziunali è motivi di rifiutu.
- Prestazione di a linea:cuntu accettatu, periodu di osservazione, stops è intervenzioni.
- Recuperazione:scenarii d'errore accunsentiti è a sequenza di riavviu dimustrata.
- Trasmette:Disegni, manuali, infurmazione di l'attrezzi, backups è elementi aperti.
Separate l'accettazione di a fabbrica da l'accettazione di u situ induve i servizii di a pianta o l'equipaggiu di terzu ùn ponu esse riprodotti prima di a spedizione. Identificà quelli cuntrolli rimanenti in anticipu è attribuite a responsabilità. Un prucessu di fabbrica ùn deve micca pretende in silenziu per verificà e cundizioni chì ùn hà micca include.
A furmazione deve copre u funziunamentu ordinariu è l'automatizazione di u travagliu lascia daretu. L'operatori anu bisognu di ricunnosce un trasferimentu fallutu, interpretà l'alarma iniziale è seguità u metudu di ricuperazione appruvatu. U mantenimentu hà bisognu di i disegni, l'infurmazioni di u parti di usu è l'accessu necessariu per sustene a cellula.
Discutete una cunfigurazione automatica di l'estrusione soffiata cù Kinggle.Mandate u disegnu di u containeru, a qualità di resina, u pesu finitu, i testi necessarii, u calendariu di produzzione è l'operazioni in a valle pianificate attraversu upagina di dumanda di prughjettu.
Cuntattu:sales@kinggle.com · +86-574-87103665. Un pruduttu definitu è u cunfini di linea facenu a rivisione di cunfigurazione più utile cà una dumanda per u prezzu di a macchina solu.
Domande frequenti
Hè una macchina automatica di stampa di colpu cum'è una linea di produzzione cumpleta?
No. Una macchina automatica pò cuntrullà i muvimenti di mudificazione mentre a rimozione di u produttu, u trimming, l'ispezione o l'imballu restanu separati. Una linea di produzzione cumpleta definisce u trasferimentu, i cuntrolli è u cunfini di qualità trà queste operazioni. Richiede una lista di l'equipaggiu è un layout chì identificanu ogni modulu inclusu, compitu manuale è serviziu esclusu. A specificazione di compra, micca a parolla automatica, determina ciò chì ghjunghjerà.
Una macchina per soffiatrice completamente automatica hà sempre bisognu di operatori?
Iè. A rifornimentu di materiale, u campionamentu di qualità, i cambiamenti di l'uttellu, u mantenimentu è a ricuperazione di difetti anu sempre bisognu di responsabilità assignate. L'automatizazione pò sguassà a manipulazione ripetitiva senza eliminà ogni attività di produzzione. Pianificate u persunale intornu à u turnu tutale è u layout di u serviziu attuale, cumprese l'imballaggio è a gestione di scarti. Ùn derive micca una stima di travagliu da una breve dimostrazione in quale u staffu di supportu resta fora di u quadru di a camera.
Ci hè u deflashing automaticu, a prova di fuga di buttiglia è l'imballu inclusi in standard?
Ùn assume micca chì sò. A quotazione deve identificà ogni operazione, l'equipaggiu furnitu, l'attrezzi specifichi di u produttu, u metudu di prova è a strada di rifiutu. Una unità di presa ùn hè micca un tester di fughe, è un trasportatore automaticu ùn hè micca un sistema di imballaggio automaticu. Per ogni modulu citatu, dumandate quale cundizione infinita riceve è quale cundizione accettata furnisce.
Pò esse automatizatu una macchina per l'estrusione per soffiatura esistente?
Possibile, ma a fattibilità dipende di u sistema di cuntrollu esistenti, guardianu, spaziu dispunibule, apertura di muffa, liberazione di produttu è arrangiamentu di trasferimentu. A parte deve ancu adattà à l'attrezzi di presa, trimming è ispezione pruposti. Rivisite a cellula cumpleta prima di cumprà un robot o un trasportatore separatamente. Un retrofit deve include una rispunsabilità di integrazione definita, una valutazione di risichi aghjurnata è una prova di produzzione accunsentita.
Cumu i cumpratori anu da verificà l'output di una linea automatica?
Cuntate i cuntenituri accettati à u puntu di scaricamentu finale accunsentutu annantu à un periodu di osservazione definitu. Identificà a resina, u pruduttu, u muffa, e pusizioni attive, l'utilità è l'operazioni incluse in a valle. Mantene i rifiuti, fermate è intervenzioni manuali in u record. Segnala l'output grossu di molding separatamente da a pruduzzioni di linea accettata. Un valore di u ciclu seccu di u catalogu ùn hè micca un sustitutu per questa prova di produzzione.