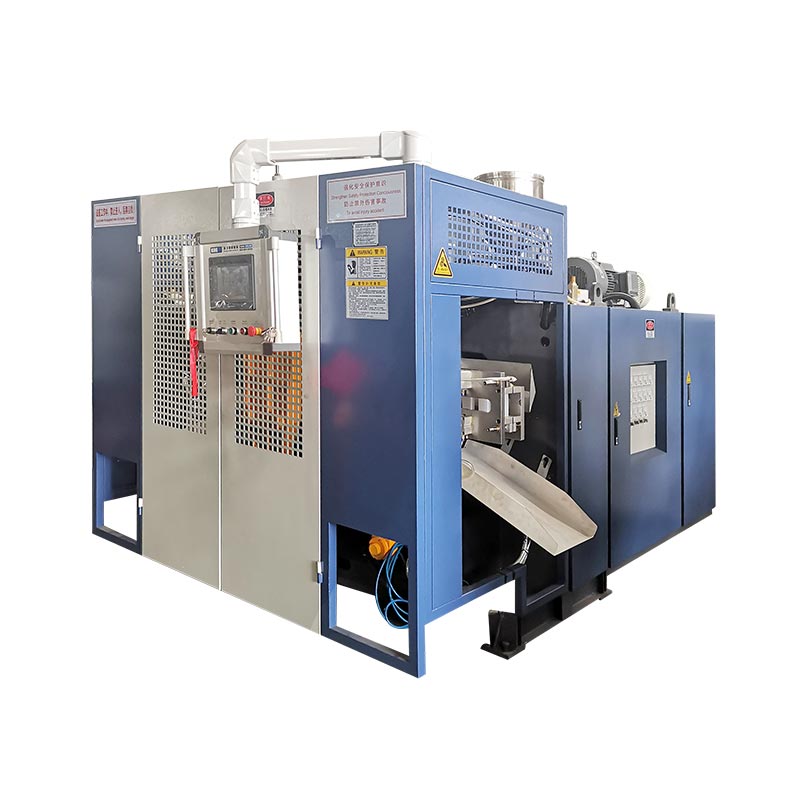
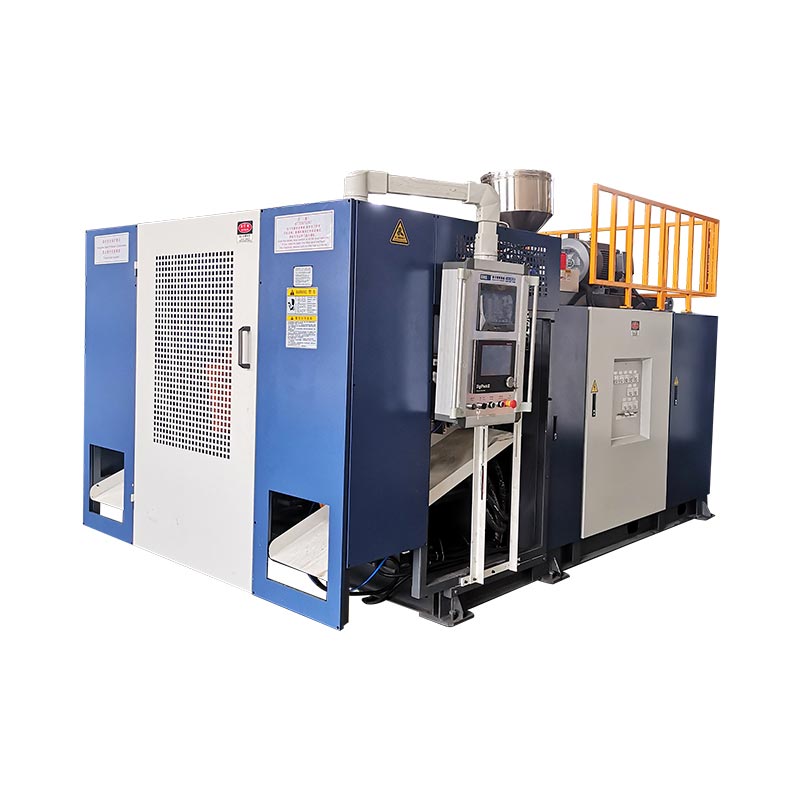
L'HMI hè a vista di l'operatore di u prucessu, micca u prucessu stessu. Leghjite i valori stabiliti, u feedback attuale, u statutu di a macchina è a storia di l'alarme inseme prima di cambià una ricetta.

Ciò chì i principali schermi HMI sò pensati per vede
I nomi di schermu è i layout varianu da a macchina, u prugramma PLC, l'opzioni è a versione di u controller. I travaglii sottostanti sò simili: selezziunà un modu, cumanda una azione, stabilisce un mira, mostra feedback, mostra u statu di sequenza, è dì à l'operatore perchè a prossima azione hè bluccata.
| gruppu di screnu | Informazione tipica | A quistione di l'operatore |
|---|---|---|
| Principale / status | Modu, statu di ciclu, allarmi attivi, pusizioni maiò è statutu di pruduzzione | Chì face avà a macchina ? |
| Funzionamentu manuale | Muffa, pin di soffiu, tira di core, carru, robot, estrusione è cumandamenti ausiliari | Pò stu mecanismu si move in modu sicuru è risponde? |
| Temperature | Set valore, valore attuale, statu di riscaldatore, deviazione alta / bassa | Hè u sistema di fusione stabile è pronta? |
| Paràmetri di u tempu | Ritardi, tempu di colpu, tempu di rinfrescante, timing di muvimentu è finestre di sequenza | Hè u passu chì principia è finisce à u puntu previstu? |
| Pressione è rapidità | Pressione o velocità cumandate per i muvimenti idraulichi selezziunati | Hè a ricetta di u muvimentu adattatu per questu moldu è passu? |
| Selezzione di funzione | Opzioni installate o attivate è scelte di sequenza automatica | Hè u prugramma chì aspetta una opzione chì ùn hè micca in usu? |
| Input / output | Sensori è stati di cambiamentu; Comandi di output PLC | U controller vede a cundizione necessaria è emette u cumandamentu? |
| Storia d'alarme | Allarmi attivi è precedenti cù tempu o ordine | Quale difettu hè accadutu prima? |
| Posizione / calibrazione | A pusizione di u pianu o di l'accumulatore, i valori di riferimentu è i campi di calibrazione | A pusizione mostrata currisponde à a pusizione fisica? |
| U cuntrollu di u spessore di u muru | Punti di prufilu, cumandamentu die-gap, funzioni di fugliale è seguimentu | U prufilu alignà cù a parigina è a parte? |
Aduprà uguida di prugrammazione parisonper u screnu di u muru. Questu articulu si focalizeghja nantu à a sequenza di macchina più larga.
Leghjite u valore stabilitu è u valore attuale cum'è una coppia
Un valore stabilitu hè una dumanda. Un valore reale hè un feedback. Quandu ùn sò micca d'accordu, cambià a dumanda pò ammuccià u sintumu senza localizà u difettu.
Per una zona di temperatura, prima verificate se l'uscita di u riscaldatore hè stata cumandata. Se u valore stabilitu hè sopra à u valore attuale, ma l'output resta off, inspeccione i permissivi, u statu d'alarma, a logica di output, i cablaggi, u contactor o u relay di u solidu cum'è applicabile. Se l'output hè attivu ma a temperatura ùn aumenta micca, inspeccionà u circuitu di riscaldamentu è u locu di u sensoru. Se a temperatura attuale supera, verificate l'accordu, u cuntattu di u sensoru, u hardware di cambiamentu, u raffreddamentu è i cambiamenti recenti di ricetta.
A stessa logica s'applica à a pusizione. Un cumandamentu di muffa aperta ùn hè micca prova chì u pianu si move. Paragunate u statu di cumandamentu, u feedback di u sensoru, a pressione idraulica, l'interlocks è u mecanismu fisicu.

Una sequenza di risoluzione di prublemi di alarme in sette passi
- Fate a zona sicura.Arresta u muvimentu automaticu se a cundizione puderia dannà l'equipaggiu o espose una persona. Segui a prucedura appruvata di a pianta.
- Registrate a prima alarme.Fotografia o scrive u missaghju, u tempu, u modu, u pruduttu, a ricetta, u passu di u ciclu è qualsiasi avvenimentu precedente. L'allarmi più tardi ponu esse cunsequenze.
- Ùn resettate micca immediatamente.Un reset pò sguassà u megliu indizio. Leghjite a storia di l'alarme è nota quale cundizione hà fiascatu prima.
- Identificà a cundizione mancante.Determina se a sequenza aspetta a temperatura pronta, a guardia chjusa, a pusizione di u muffa, a pusizione di l'accumulatore, a pressione di l'aria, a pressione idraulica, u materiale, a casa di robot, o un altru permissivu.
- Comparare u statu HMI cù a macchina.Se u screnu dice chì un interruttore di limitu hè off, inspeccione u dispusitivu, u mira, u cable è l'allinjamentu. Se a pantalla dice chì hè accesa, ma u statu fisicu ùn hè micca d'accordu, fermate è investigate.
- Aduprà u modu manuale solu in a prucedura.Jog un meccanismo à un tempu, cù l'area curretta libera è tutte e salvaguardi necessarie attive. Ùn aduprate micca cumandamenti manuali per scunfighja un interlock senza risolve.
- Verificate a riparazione.Sguassate a causa, resettate una volta, eseguite un cuntrollu manuale cuntrullatu, dopu osservate parechji cicli automatichi prima di rinvià a macchina à a produzzione normale.
Cume i schermi di input è output ristrette u difettu
Una schermata di input mostra ciò chì u PLC riceve da sensori, switches è sistemi esterni. Una schermata di output mostra ciò chì u PLC cumanda. Inseme, aiutanu à separà un prublema di sequenza da un prublema di u dispusitivu di campu.
| Osservazione | Ciò chì suggerisce | Prossima ispezione |
|---|---|---|
| U sensoru fisicu cambia, l'input ùn hè micca | Sensore, allineamentu, furnimentu, cablaggio o prublema di canali di input | Inspeccione u dispusitivu è u circuitu cù u disegnu elettricu |
| L'input necessariu hè presente, l'output ùn si accende mai | Un altru permissivu, modu, timer, alarme o cundizione di sequenza hè bluccatu u cumandamentu | Rivedi u statu di sequenza è tutte e cundizioni cunnessi |
| L'output si accende, l'attuatore ùn si move | Dispositivu d'output, valve, drive, supply idraulica / pneumatica o restrizione meccanica | Verificate u cumandamentu à u dispusitivu di campu è inspeccione u percorsu di l'energia |
| U muvimentu accade, a pusizione ùn cunfirma mai | Interruttore di limite, transducer, target, calibrazione o prublema di feedback di input | Comparare a pusizione fisica cù u valore di feedback |
| L'alarma si ripete à u listessu puntu di ciclu | Tempu ripetibile, pusizione o cundizione di prucessu | Tendenza u valore ligatu è inspeccionà a transizione di sequenza esatta |
E funzioni di forza-output, se prisenti, appartenenu à u persunale di mantenimentu furmatu. Energising un output fora di a sequenza normale pò creà un muvimentu inesperu o scunfitta interlocks di prucessu.
A vista di a fabbrica: cuntrolla a ricetta, micca solu a macchina
Parechji "faults machine" recurrenti cumincianu cum'è cambiamenti di ricetta senza documentu. Un secondu turnu eredita una temperatura, un ritardu, una velocità, una pressione o un prufilu sfarente, ma ùn hà micca registru di perchè hà cambiatu. L'alarma diventa a prima cunsequenza visibile.
Un registru praticu di fabbrica include u numeru di u produttu è di u muffa, u mudellu di a macchina, a qualità di materiale, a revisione di a ricetta appruvata, l'operatore, a data, u mutivu di u cambiamentu, u vechju valore, u novu valore, u risultatu misuratu è l'appruvazioni. Prutegge e ricette maestru è lasciate chì l'operatori aghjustate solu i campi richiesti da u so rolu.
Eseguite una copia di salvezza di i fugliali stabili dopu a cumissioni è dopu un cambiamentu di prucessu appruvatu. Se un valore ùn hà micca unità documentata, intervallu sicuru o funzione, cunfirmallu cù a documentazione elettrica è di prucessu prima di edità. A currente di Kingglepagina di serviziu post-venditadescrive ancu a furmazione è u sustegnu preventive-mantenimentu; U supportu specificu di a macchina deve aduprà u numeru di serie è a versione di u software attuale.
Domande frequenti
Perchè a macchina ùn principia micca in modu automaticu?
A sequenza pò esse aspittendu una cundizione di sicurezza, temperatura, pusizioni, pressione, materiale, robot o modalità. Leghjite u primu alarme attivu è verificate l'inputs cunnessi invece di appughjà ripetutamente start.
Puderaghju resettate una alarma è cuntinuà a produzzione?
Solu dopu chì a causa hè capitu, a zona hè sicura, è a cundizione pertinente hè stata restaurata. Resets ripetuti ponu ammuccià un difettu intermittenti o causà danni à l'equipaggiu.
Chì ghjè a diffarenza trà un input è un output?
Un input hè un signalu chì u PLC riceve, cum'è un switch limite o cundizione di pressione. Un output hè un cumandamentu chì u PLC manda, cum'è energizà una valvula, un riscaldatore o un cuntrollu di unità.
Perchè a temperatura reale hè diversa da a temperatura impostata?
A zona pò ancu esse riscaldante, rinfrescante, disturbatu da u flussu di materiale, limitatu da un difettu, o affettatu da un sensoru, riscaldatore, cambiamentu o prublema di sintonizazione. Verificate u statutu di output è a zona fisica prima di cambià u valore stabilitu.
Sò tutti i schermi Kinggle HMI identici ?
No. I schermi è e funzioni dispunibuli varienu cù u mudellu di a macchina, l'opzioni, u prugramma PLC, u cuntrollu di u spessore di u muru è a revisione di u software.