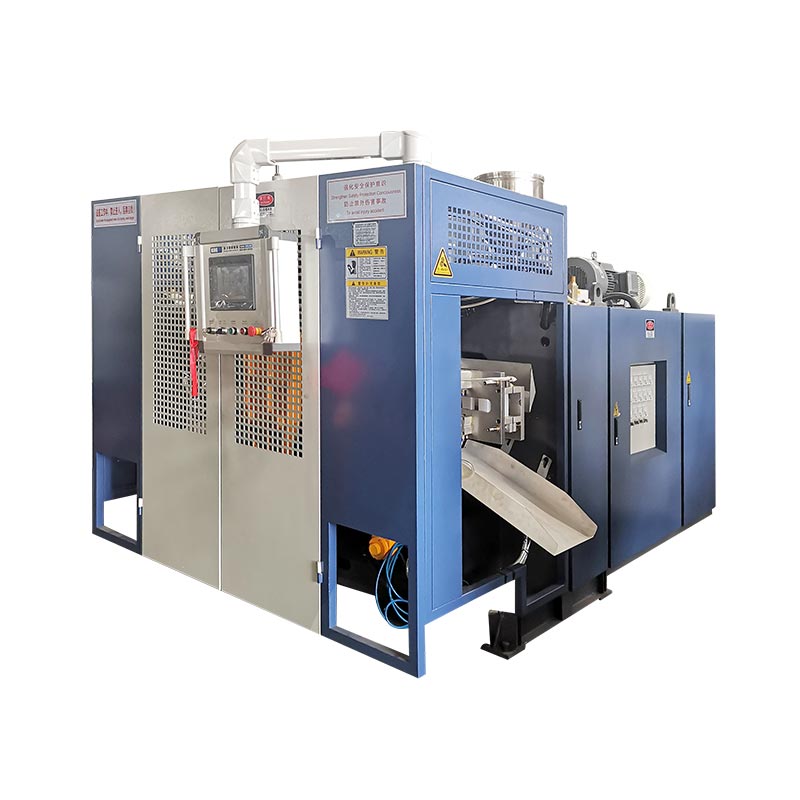
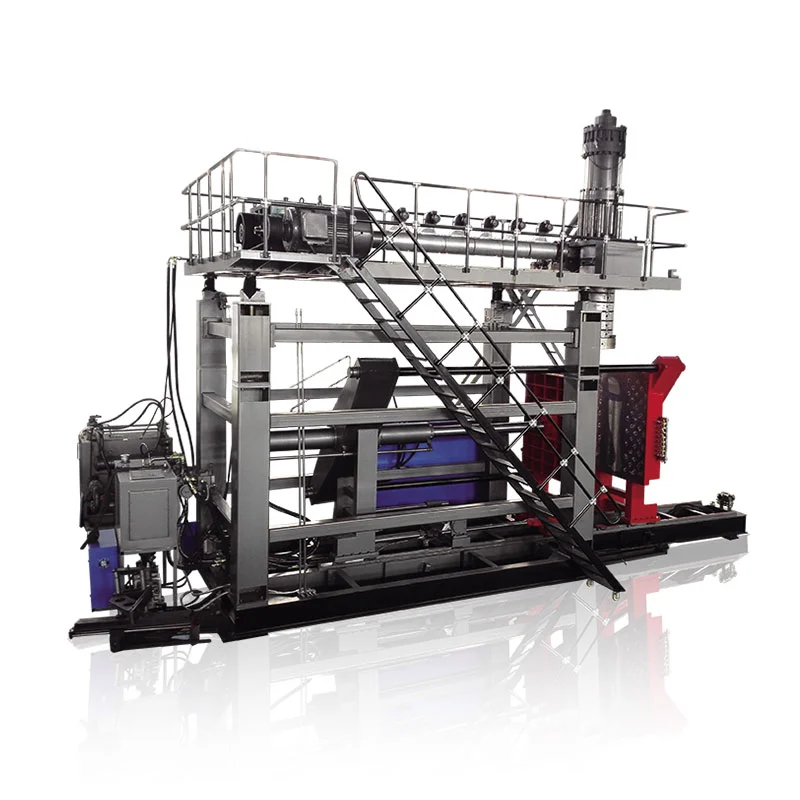
A prugrammazione Parison cambia u gap die durante l'estrusione cusì u materiale hè postu induve a parte finita hà bisognu. Un bon prufilu prutege i cantoni, i manichi, e spalle è e zoni di pinch-off senza rende l'interu cuntinuu più pesante.

Ciò chì a prugrammazione parison cuntrola in realtà
In l'extrusion blow molding, u plasticu fusu abbanduneghja u fustu cum'è un tubu chjamatu parison. A gravità, a forza di fusione, u gonfiamentu di a morte, l'allungamentu è a geometria di u muffa influenzanu cumu quellu tubu diventa una parte. Un gap uniformi raramenti crea un muru finitu uniforme quandu a parte hà spalle, anguli, un manicu, o un tiratu prufondu.
U controller move l'attrezzi per fà e sezioni selezziunate più spesse o più sottili. L'obiettivu hè a distribuzione di materiale cuntrullata: abbastanza materiale in zoni assai allungati o assai carichi, cù menu pesu innecessariu in sezzioni chì si formanu facilmente.
| Azzione di prufilu | Effettu di prucessu | Cosa à verificà |
|---|---|---|
| Aumentà l'apertura in i punti selezziunati | Aghjunghje materiale à quella parte di a parigina | Anguli sottili, manighjate e radiche, spalle, fondu è zona pinch-off |
| Diminuisce l'apertura in punti selezziunati | Reduce u materiale in quella parte | Muri dritti pesanti, zoni di rinfrescante lento è pesu eccessivu di parte |
| Cambia u prufilu | Move i zoni grossi è magre longu u pariginu | Sia una zona programata allinea cù a funzione di parte prevista |
| Scala u pesu generale di u prufilu | Cambia u prufilu sanu | Pesu tutale è muru minimu, micca solu a media |
Un registru di pruduzzione utile mantene u schedariu di prufilu inseme cù u numeru di muffa, a qualità di resina, u culore o a cundizione di regrind, a ricetta di a temperatura, a dimensione di u colpu, u tempu di rinfrescante è e misure di parte appruvate.
Sistemi cuntinui è accumulatori utilizanu referenze diverse
À amacchina di colpu cuntinuu, u pariginu si forma in continuu. U prufilu hè nurmalmente sincronizatu à u tempu o a durata di parison. A stabilità di l'estrusione importa perchè un cambiamentu di output pò spustà un puntu programatu longu a parte.
Nantu à unmacchina per soffiatrice accumulatore, u fondu hè almacenatu è imbuttatu à traversu a matrice. U prufilu pò esse ligatu à a pusizione di l'accumulatore. A dimensione di u colpu, a cuerenza di riempimentu è a calibrazione di u trasduttore diventanu parte di u prublema di u spessore di u muru.

L'ufficialeManuale di MOOG DigiPack IIIducumenti sia accumulatore è appiicazioni cuntinuu-extrusion. Questu ùn significa micca chì ogni macchina Kinggle usa u listessu controller. Cunfirmà u mudellu di cuntrollu, a capacità di u prufilu, l'attuatore è l'attrezzi in a citazione di u prugettu.
Una sequenza di stallazione cuntrullata
- Cunfirmà a ricetta curretta.Abbinate u muffa, u materiale, a matri è a revisione di u produttu.
- Stabilizà a fusione.Lasciate chì a temperatura attuale si stabilisce è cunfirmà l'alimentazione è l'estrusione consistente.
- Verificate l'attrezzi zero è span.Inspeccione u muvimentu per aderenza, perdite o misalignment.
- Definite a lunghezza di a parison è a dimensione di u colpu.U pariginu deve ghjunghje à a pusizioni curretta à u mold close.
- Cumincià cù un prufilu simplice.I cambiamenti larghi sò più faciuli di diagnosticà cà parechje currezioni forti.
- Molde parechji ciculi stabili.Ùn ghjudicà a prima parte dopu un cambiamentu di prucessu maiò.
- Misura i lochi fissi.Registra u muru minimu, u pesu di parte, l'apparenza è i risultati funziunali.
- Cambia una zona per volta.Salvà una nova rivisione solu dopu a migliione ripetibile.
Risoluzione di prublemi di spessore di u muru per sintomu
| Sintumu | Inspecciona | U prossimu passu |
|---|---|---|
| U fondu sottile o spalla | Posizione di u prufilu, parison sag, stretch and blow timing | Cunfirmà l'allinjamentu prima di aghjunghje u pesu generale |
| Un latu sempre più sottile | Centratura di fustelle, allineamentu di muffa, rinfrescante è cuntattu parison | Corrige a causa fisica asimmetrica |
| Spessore move ciculu à ciculu | Temperature di fusione, output, taglia di colpu, feedback è stabilità idraulica | Stabilizà u prucessu prima di edità punti |
| Muru pesante ma pizzicu debule | Locu di u materiale, disignu pinch-off è pusizioni parison | Move u materiale à a zona di pizzicu invece di elevà u pesu di a parte sana |
| Una bona distribuzione ma un pesu eccessivu | Scala generale è sezioni inutilmente pesanti | Reduce in passi misurati mentre prutegge i lochi di muru minimu |
| U cumandamentu cambia ma a parte ùn hè micca | Attuatore, valvola, cablaggio, calibrazione o restrizione | Compara u cumandamentu è u feedback, poi scalate à u mantenimentu |
A vista di fabbrica: a ripetibilità importa più di una mostra perfetta
Un prufilu hè prontu per a produzzione solu quandu sopravvive à a variazione normale, cum'è un riavviu caldu, u cambiamentu di materiale, u cambiamentu di turnu è a gamma prevista di e cundizioni di l'acqua di rinfrescante. Un bonu containeru prova chì a macchina pò fà a parte; una corsa stabile prova chì u prucessu pò esse amministratu.
Prima di l'accettazione, accunsentite nantu à i lochi di misurazione, a quantità di mostra, i testi funziunali è a revisione di ricetta appruvata. Prutegge u schedariu di basa mentre dà à l'operatori furmati una strada documentata per fà è inverte l'aghjustamenti cuntrullati.
Se l'instabilità di u prufilu appare cù alarmi, disaccordu di pusizioni o cambiamenti di sequenza, aduprate uGuida HMI è alarme. I cumpratori chì definiscenu ancu l'equipaggiu ponu principià cù Kinggle'sguida di selezzione di a macchina.
Domande frequenti
Cosa hè a prugrammazione parison?
A prugrammazione Parison cambia l'apertura di die-gap durante l'extrusion cusì diverse rùbbriche di a parigina ricevenu diverse quantità di materiale.
A prugrammazione parison pò risolve ogni prublema di muru sottile?
No. Ùn pò micca correggere in modu affidabile u disallineamentu di u fustu, l'estrusione inestabile, l'attrezzi dannuti, u raffreddamentu poveru, u disignu di stampi sbagliati, o un attuatore malfunzionante.
Deve cambià i punti individuali o u pesu generale prima?
Aduprate u pesu generale solu quandu a parte cumpleta hè sempre ligera o pesante. Aduprate cambiamenti di punti lucali quandu e misurazioni mostranu un prublema ripetibile in una zona specifica.
Perchè u prufilu si move nantu à a parte?
Cause cumuni includenu cambiamenti in a rata di estrusione, a lunghezza di parison, a cunsistenza di u colpu di l'accumulatore, a temperatura di u materiale, u ritardu di partenza, o a calibrazione di u sensor.
Quanti punti di prufilu hà bisognu à una macchina?
U numeru necessariu dipende da a geometria di a parte è a cunfigurazione di u controller. Più punti ùn cumpensà micca un prucessu inestabile.