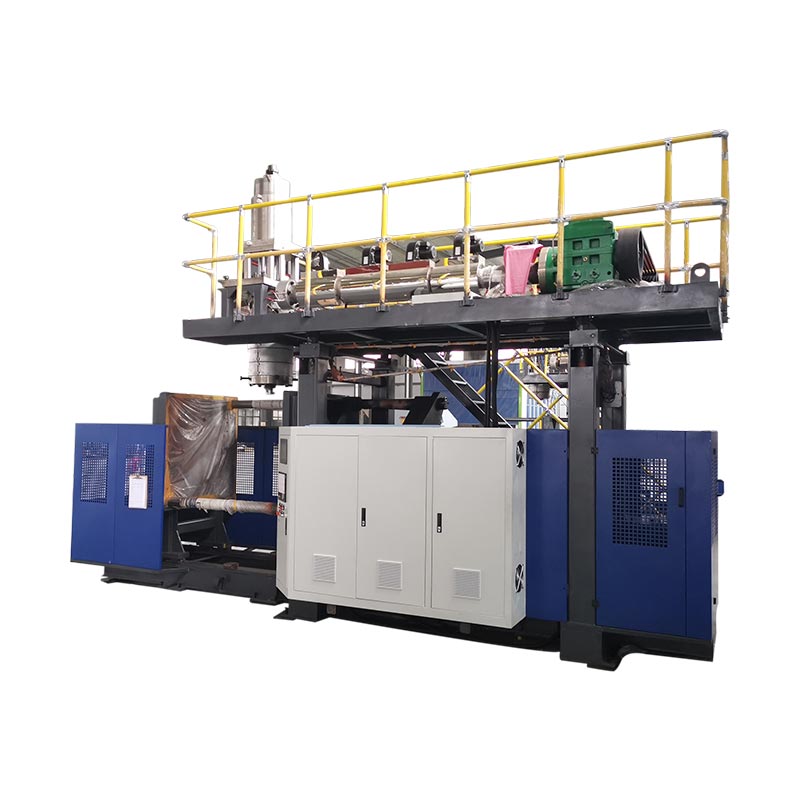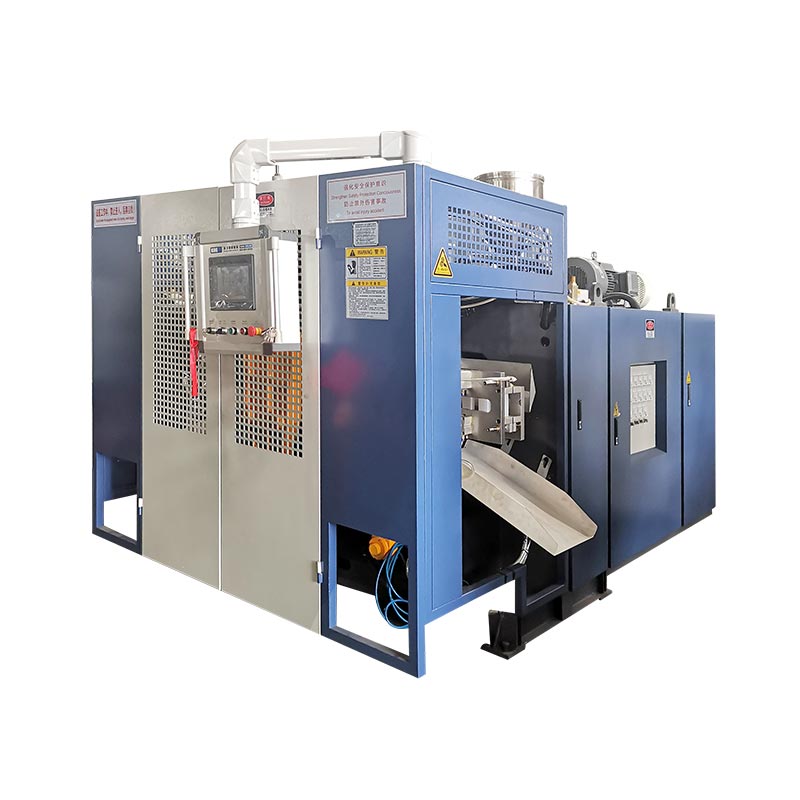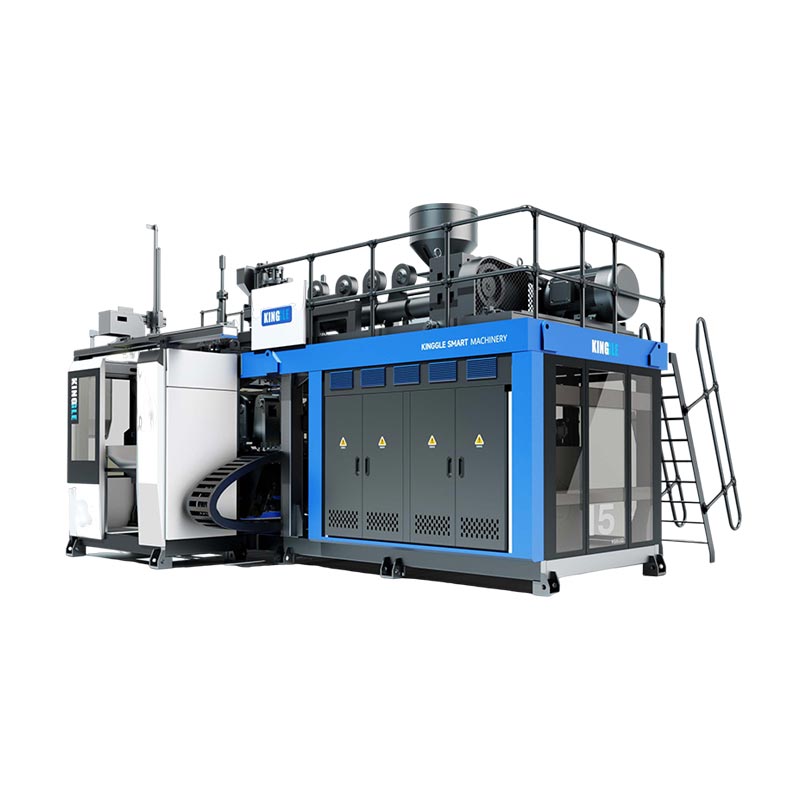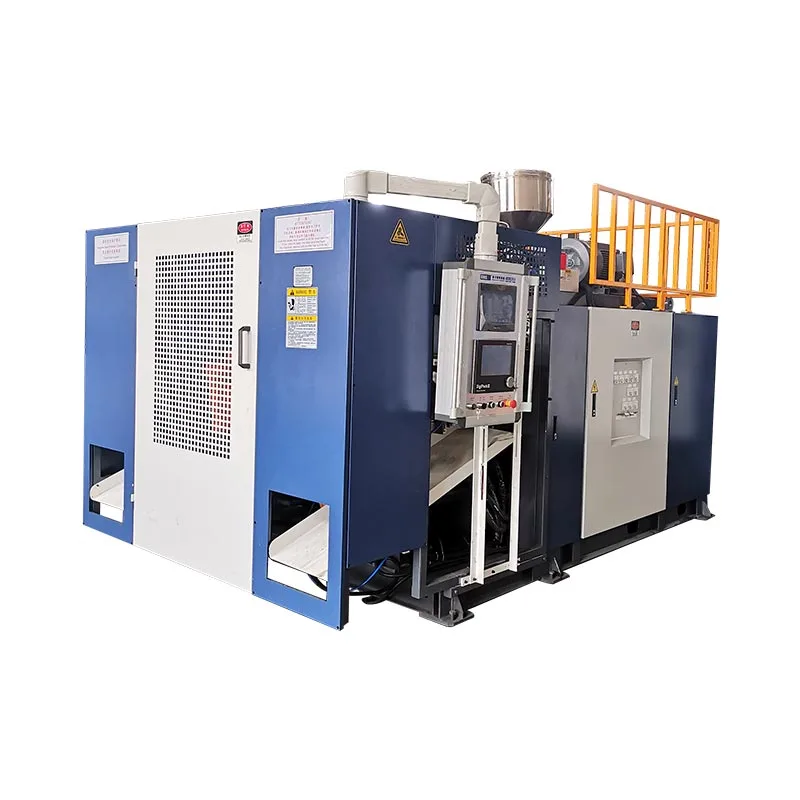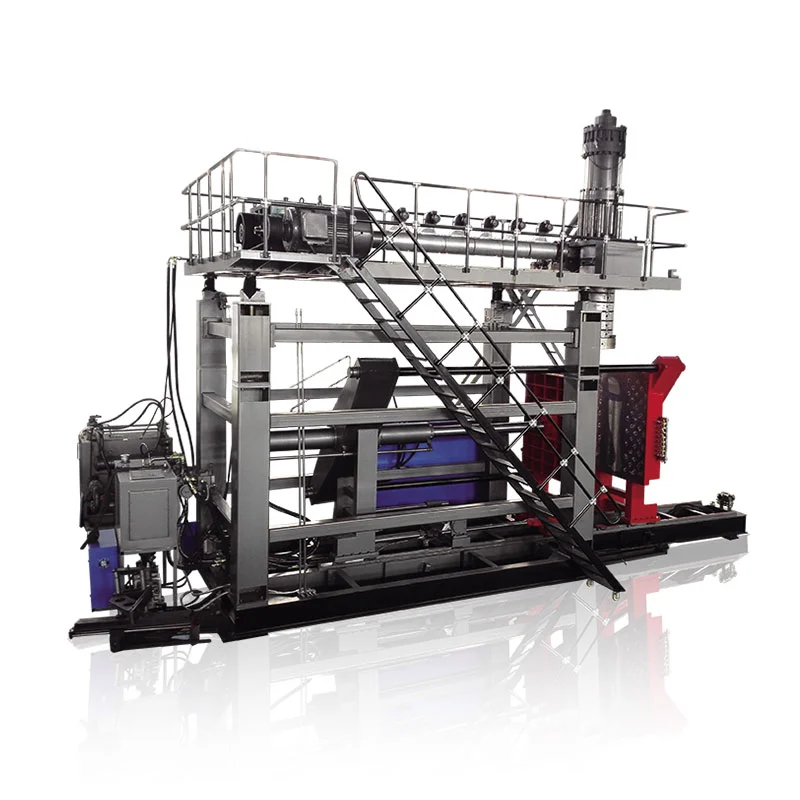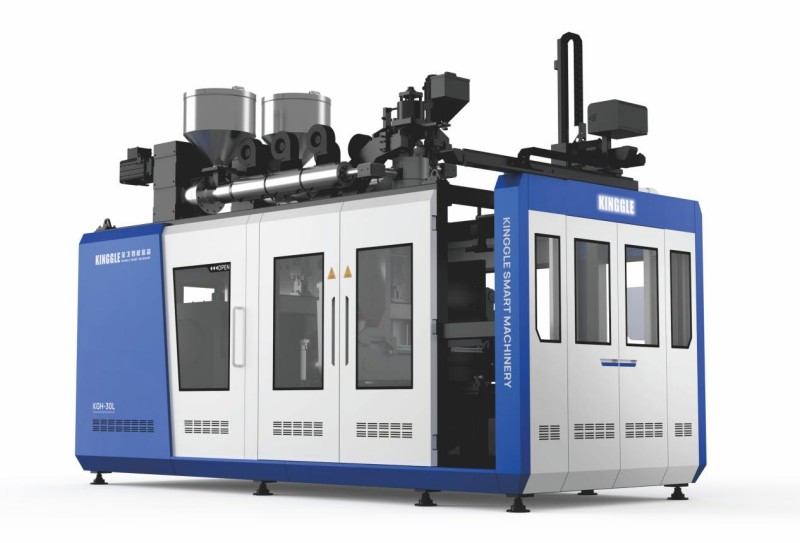
Un cambiamentu di a macchina di soffiatura hè cumpletu solu quandu u novu muffa, u percorsu di u materiale, l'attrezzi, a ricetta è a stallazione in a valle sò identificati currettamente è a nova parte passa i so cuntrolli definiti.L'iniziu di i ciculi automatichi hè una tappa intermedia, micca una prova di cumpiimentu. U metudu praticu più sicuru è più veloce hè di preparà tuttu ciò chì hè pussibule prima di a fermata, isolà l'energia periculosa per u travagliu esposta, ristabilisce e funzioni in un ordine cuntrullatu è misurà u tempu à a prima finestra di produzzione accettata, cù a definizione d'accettazione, a perdita di transizione, l'approvazione rispunsevule è l'evidenza necessaria registrata prima chì a squadra principia a prossima campagna di produzzione da una basa di produzzione cuntrullata è tracciabile.

Nota di terminologia:E squadre di pruduzzione ponu discrive stu travagliu cum'è un cambiamentu di estrusione di estrusioni, cambiamentu di muffa, cambiamentu di muffa, cambiamentu di l'arnesi, cambiamentu di linea di buttiglia, cambiamentu di culore di soffiatura, cambiamentu di resina per soffiatura o cambiamentu di ricetta per soffiatura. Queste etichette si sovrapponenu, ma ùn anu micca sempre descrizanu u listessu scopu. U pacchettu di travagliu duveria dichjarà esattamente quali elementi fisici, materiali, digitali è downstream cambianu.
Cinque decisioni chì cuntrolanu u cambiamentu
- Definite u puntu di finitura cum'è una parte accettata è una finestra di produzzione stabile.
- Identificà ogni articulu cambiatu: muffa, utensile per fustelle, spilla di soffiatura, resina, culore, ricetta è equipaggiu in a valle.
- Sposta a verificazione, a messa in scena è a documentazione fora di a finestra di a macchina fermata induve sicuru.
- Aduprà a prucedura di energia periculosa autorizata di u situ prima chì qualchissia entre in una zona di periculu esposta.
- Registrate a stallazione appruvata è l'evidenza per chì a prossima corsa principia da una basa cuntrullata.
| Cambia u duminiu | Ciò chì deve currisponde à u novu travagliu | Riavvia l'evidenza | Dipendenza tipica oculta |
|---|---|---|---|
| Muffa è interfacce | Revisione curretta, muntatura, rinfrescante, blow-pin / core è relazioni di take-out | Movimentu manuale cuntrullatu è cunnessione senza perdite | Instradamentu di i tubi, a pusizione di u sensoru o a distanza in aval |
| Utensili per fustelle e paraisoni | Identità di l'uttellu appruvata, pusizione meccanica è calibrazione | Parison dritta è stabile posizionata per u moldu | U schedariu di l'uttellu ùn currisponde micca à u hardware installatu |
| Materiale è culore | Grade di resina curretta, lottu, masterbatch è regula di regrind appruvata | Fusione pulita, omogenea e transizione materiale tracciabile | L'antica resina o culore resta in i percorsi di manipolazione è di fusione |
| Ricetta è cuntrolli | Revisione di ricetta liberata per u pacchettu di produttu installatu | U cumandamentu è u statu attuale accunsenu attraversu un ciculu cuntrullatu | Un vechju valore di u pruduttu sopravvive fora di a ricetta salvata |
| Acceptazione di parte è linea | Disegnu, limitu visuale, pesu, muru, dimensioni è teste funziunali | Finestra d'accettazione consecutiva o basata in u tempu definita | Trimmer, tester di fughe, trasportatore o pack-out usa sempre l'antica SKU |
Un cambiamentu hè cumpletu solu quandu a nova buttiglia hè appruvata
I pianti spessu usanu a parollacambiuper parechji avvenimenti diffirenti. Un supervisore pò piantà u clock quandu u novu moldu hè chjapputu. Un altru pò piantà quandu u primu ciclu automaticu principia. A qualità pò definisce u cumpletu cum'è a prima parte chì passa l'ispezione, mentre chì a produzzione pò esse bisognu di una corsa sustinuta di parti accettate. Queste definizioni pruducenu numeri diffirenti, cusì un paraguni di u tempu di cambiamentu hè senza significatu finu à chì u puntu di partenza è u puntu di finitu sò fissi.
Per una linea d'extrusion blow molding, un puntu di partenza utile hè l'ultima parte accettata da u travagliu in uscita. Un puntu di finitu utile hè a prima finestra di produzzione accettata per u travagliu entrante. A pianta deve definisce quella finestra. Pò esse un numeru stabilitu di parti consecutivi, un tempu definitu in cundizioni stabili o una regula di campionamentu attraversu stazioni, cavità o sbocchi di fustelle. U requisitu appartene à u pruduttu cuntrullatu o specificazione di prucessu, micca in a memoria di l'operatore.
Questa definizione espone u travagliu chì una metrica solu di muffa oculta. U pruduttu in entrata pò esse bisognu di un altru fustellu o mandrinu, perna di soffiu, utensile di collu, muvimentu di core, prufilu di parison, resina, culore, regula di regrind, prugramma di prova di perdite, attellu di trimming, etichetta, guida di trasportatore o mudellu di pacchettu. Ancu quandu u moldu fisicu ferma stallatu, una transizione di materiale è ricetta pò ancu esse un cambiamentu di produzzione di buttiglia di plastica cumpleta.
Separate u risultatu in quattru misuri: u tempu di a macchina fermata, u tempu à a prima parte formata, u tempu à a prima parte accettata è u tempu à a finestra di produzzione accettata. Record setup rifiuti è purga quantità accantu à quelli tempi. Questu ùn prumette micca chì ogni numeru cascarà. Face a perdita visibile è impedisce un riavviamentu rapidu da esse signalatu cum'è un cambiamentu successu di a macchina di estrusione soffiata quandu a linea downstream o a porta di qualità hè sempre rifiutata di pezzi.
Pianu u pacchettu novu pruduttu prima chì a macchina si ferma
U cambiamentu deve principià cum'è un cuntrollu di l'infurmazioni mentre u travagliu in uscita hè sempre in esecuzione. Build one released job packet that identifies the part drawing and revision, resin grade, masterbatch, permitted regrind, target part weight, critical dimensions, wall-thickness locations, visual criteria, functional tests and expected pack-out. Add the mold, die tooling, blow pin, insert, take-out and downstream fixture identities. If two items share a common name, use durable IDs or revision-controlled photographs so that the setup team is not choosing by appearance.
Kinggle hè publicatuprucessu di venditadumanda à i cumpratori di furnisce e fotografie o disegni di u produttu, u pesu, a dimensione, u materiale, u spessore, a pruduzzioni è a resistenza chimica, prima di sceglie una suluzione di macchina. E listesse categurie di input sò preziose durante i cambiamenti successivi perchè cunnetta a stallazione di a macchina cù a parte chì deve esse prodotta. U pacchettu di pruduzzione deve esse più specificu cà l'inchiesta originale è deve cuntene solu i valori appruvati per a combinazione di macchina, muffa è materiale attuale.
Mette in scena u prossimu muffa è l'articuli ausiliari verificati in l'area designata senza obstruisce l'uscita, a guardia o u flussu di materiale. Verificate i punti di elevazione è u pianu di l'elevazione di a pianta, ma ùn deduce micca a capacità di elevazione da a dimensione nominale di u muffa. Confirmate chì e cunnessione di rinfrescante, cunnessione di l'aria, sensori, cables è fasteners sò prisenti è identificati currettamente. Preparate l'equipaggiu di manipulazione di materiale pulito è i cuntenituri segregati per a resina in uscita, u materiale di transizione è e parti rifiutate. Se a linea include un trimmer, un tester di fughe, un etichettatore o un trasportatore, include a so ricetta è cambia e parte in a stessa rivista di prontezza.
Mantene una breve decisione di preparazione prima di a parte vechja finale. U setter di muffa cunfirma a preparazione di l'attrezzi è di l'elevazione, a manipulazione di materiale cunfirma i lotti curretti è a strada pulita, l'operatore cunfirma l'accessu à a ricetta, u mantenimentu cunfirma ogni travagliu pianificatu, è a qualità cunfirma u pianu di mostra. Se manca un articulu necessariu, lasciate u travagliu in uscita quandu hè praticu. Scopre u prublema prima di l'arrestu pianificatu cunvertisce u tempu di inattività in tempu di preparazione senza piglià una scorciata di salvezza.
Cuntrolla l'energia periculosa prima di u travagliu di muffa o arnesi
Un cambiamentu di muffa di stampa di soffiu pò espose à e persone à u muvimentu di pinza, piani in muvimentu, perni di soffiu, cutters, robots, pressione idraulica, pressione pneumatica, energia elettrica, polimeru caldu è utensili riscaldati. A pressione di un buttone di stop normale ùn stabilisce micca una cundizione sicura per u travagliu in una zona di periculu. U patronu deve determinà quale attività sò di serviziu o mantenimentu, identificà tutte e fonti d'energia è applicà a prucedura di cuntrollu di l'energia specifica per a macchina di u situ per mezu di persunale furmatu è autorizatu.
Per i posti di travagliu di i Stati Uniti,OSHA 29 CFR 1910.147indirizza u serviziu è mantenimentu induve l'energizazione inaspettata, l'iniziu o a liberazione di l'energia almacenata puderia ferisce un impiegatu. Esige un prugramma di cuntrollu di energia, prucedure documentate induve applicabile, furmazione è ispezione periodica.OSHA 29 CFR 1910.212furnisce u requisitu generale di guardia di a macchina. I pianti fora di i Stati Uniti devenu seguità e lege, i normi è e prucedure di l'impiegatori chì si applicanu in u so locu.
U pianu di cambiamentu deve ancu indirizzà i travaglii chì necessitanu energia tempurane per a prova o pusizioni. Ùn hè micca permessu di improvisà. The responsible employer must define a compliant sequence for clearing tools and people, restoring only the necessary energy, performing the test, de-energizing again when required and reapplying controls before exposed work resumes. A light curtain, interlocked door or emergency stop may protect normal operation, but it must not be casually treated as a substitute for the applicable hazardous-energy procedure.
Prutegge l'equipaggiu cù cura cum'è e persone. Kinggle hè ospitatuManuale di funziunamentu di a macchina automatica per soffiatriceavvirtenu chì u muvimentu di colpu-pin deve esse coordinatu cù a cundizione di u moldu-apertu è descrive e funzioni di pusizioni di a piattaforma è di a testa. L'interfaccia esatta è a logica di u muvimentu sicuru varienu per mudellu, opzioni è versione di software. Per quessa, a squadra di setup deve identificà i muvimenti permessi specifichi di a macchina prima di a fermata invece di scopre quandu un muffa sospesa o un strumentu espostu hè presente.
Eseguite una sequenza cuntrullata in u muffa, u materiale è i cuntrolli
A seguente sequenza di ottu tappe hè deliberatamente scritta cum'è un flussu di cuntrollu, micca una prucedura meccanica universale. I passi dettagliati di rimozione di muffa, i valori di fastener, u metudu di tubi, i limiti di a temperatura di l'attrezzi è i muvimenti di prova deve vene da a macchina attuale, l'istruzzioni di u muffa è di a pianta. U valore di una sequenza cumuna hè chì dà l'operazioni, l'attrezzi, u mantenimentu, i materiali è a qualità i stessi punti di handoff.
-
Rilascia u travagliu in uscita.Identificà l'ultima parte vechja accettata, salvate u registru di prucessu necessariu è cunciliate a resina in uscita, l'etichette è u travagliu in u prucessu. Preservà una mostra appruvata se u pianu di cuntrollu di a pianta ne precisa.
-
Stop in a cundizione appruvata.Segui l'istruzzioni di spegnimentu di a macchina è di resina. Contu per a residenza calda è u materiale lasciatu in a tramoggia, l'estrusore, a testa o l'accumulatore piuttostu chè assume chì una pausa normale hè adattata per un cambiamentu di resina.
-
Isolate per u travagliu espostu.U persunale autorizatu applica e prucedure di l'energia periculosa è di l'elevazione di u situ. Verificate l'isolamentu è l'indirizzu almacenatu l'energia idraulica, pneumatica, gravitazionale è termale prima chì qualchissia entre in a zona di periculu definita.
-
Eliminate è prutegge i cumpunenti in uscita.Disconnect, elevà è almacenà u muffa è l'attrezzi assuciati da e so istruzioni cuntrullate. Capisce o prutegge e cunnessione pulite è registra danni, perdite o usura anormali invece di passà à a prossima corsa.
-
Inspeccione l'interfaccia cumuni.Verificate e facce di muntagna, funzioni di allineamentu, cunnessioni di rinfrescante è aria, sensori, cavi è l'area accessibile guardata. Un prublema di l'interfaccia oculata pò seguità u novu moldu è pare un difettu di ricetta.
-
Installa u pacchettu verificatu in entrata.Abbina l'ID fisiche à u pacchettu di travagliu liberatu. Instrada e cunnessione per evità i periculi di pizzicu, calore è muvimentu, dopu compie i cuntrolli di muntatura è cunnessione specificati.
-
Ripristina e funzioni per autorizazione.Pulisce u persunale è l'arnesi, reinstallate i guardii, seguite u prucessu di re-energizazione appruvatu è dimustrà i movimenti manuali permessi in cundizioni cuntrullate. Cunfirmate chì u cumandamentu, u feedback è u muvimentu fisicu accunsenu.
-
Introduce materiale è qualificà u pruduttu.Cumplete a transizione di resina o di culore appruvata, caricate a ricetta liberata, formate parte di diagnostica, corregge una causa evidenti à u mumentu è liberate a produzzione solu dopu chì a finestra di accettazione definita passa.
Un pruprietariu di u palcuscenicu deve firmà o ricunnosce digitalmente ogni trasmette. Stu picculu cuntrollu impedisce dichjarazioni ambigue cum'è "u muffa hè pronta" quandu u rinfrescante ùn hè micca cunnessu, o "a ricetta hè caricata" quandu un dispositivu ausiliariu mantene sempre u SKU precedente. Mostra ancu induve u tempu era veramente persu: aspittendu l'autorizazione, localizà u hardware, corregge una interfaccia, sguassate u vechju culore, stabilizzà a parigina o ripetite una prova di qualità.
Per più dettagli nantu à a relazione di l'uttellu, utilizate Kinggle'sguida di cuncepimentu di stampi per estrusione soffiatu. Per u ritornu cuntrullatu da una macchina fermata à a pruduzzione, utilizate uLista di cuntrollu di l'iniziu di a macchina di soffiatura. Quelli articuli allargate tappe individuali; sta pagina di cunversione pussede u passaghju interfunzionale da un travagliu appruvatu à l'altru.
Trattate a resina è u cambiamentu di culore cum'è una decisione di percorsu materiale
Un cambiamentu di materiale di stampa di colpu ùn hè micca cumpletu quandu u prossimu saccu ghjunghje à a tramoggia. The outgoing resin or color may remain in conveying lines, loaders, hoppers, blenders, feed throats, the screw and barrel, adapters, the extrusion head, accumulator flow paths and die tooling. U pianu di transizione deve identificà quale di quelli volumi sò implicati è induve materiale mischju o off-colore serà recullatu. Deve ancu esse dichjaratu chì u materiale di transizione pò esse recuperatu, deve esse in quarantena o deve esse disposti sottu à e regule materiale di a pianta.
Follow the resin supplier's approved shutdown, startup and purging guidance as well as the machine instructions. Do not assume that a universal purge material, temperature or quantity works for every polymer, colorant and extrusion system. A change from natural to dark material presents a different visibility problem from dark to natural. A change between grades of the same polymer can still alter melt strength, swell, cooling and parison behavior. A change between polymer families may require a more specific compatibility and degradation review. Di KinggleGuida di soffiaggio in HDPE versus PPspiega perchè u pacchettu di parte, di prucessu è di validazione deve esse riconsideratu piuttostu cà di trattà u nome di materiale cum'è una sustituzzioni simplice.
di LyondellBasellguida à a risoluzione di i prublemi di soffiaturaidentifica a contaminazione esterna è a resina degradata cum'è fonti di linee di fustelle, striature, particelle off-colore è buchi. Indica specificamente a manutenzioni di a manuvra di materiale, a regrind contaminata, a scarsa purga trà e resine è a cattiva pratica di arrestu o startup cum'è pussibuli cuntributori. Quessi sò relazioni di diagnostichi, micca setpoints operativi Kinggle.
Custruisce l'identificazione di materiale pusitivu in a manu. Record fornitore di resina, qualità, lottu, masterbatch, ratio, fonte di regrind è u tempu chì a nova mistura hè entrata in u sistema di alimentazione. Mantene e etichette o registri di codici à barre cù campioni ritenuti quandu hè necessariu. Se i primi pezzi novi mostranu punti neri, strisce o traspurtazioni di culore, u marcatu di tempu è u registru di u percorsu di u materiale aiutanu à distingue una transizione prevedibile da a contaminazione o a degradazione. Uguida di difetti di estrusione soffiatufurnisce una matrice più larga di sintomi à evidenza.
Risturà a ricetta senza impurtà l'assunzioni di u vechju pruduttu
Una ricetta salvata hè utile solu quandu a so identità è u scopu sò chjaru. U registru entrante deve indicà a revisione di u produttu, a combinazione di stampi è utensili, a qualità di resina, u schedariu di cuntrollu pertinente, u statu di appruvazioni è l'ultima data verificata. I diritti d'accessu duveranu distingue e ricette di produzzione liberate da i prucessi di sviluppu. Prima di carricà un schedariu, l'operatore deve cunfirmà chì u statu fisicu di a macchina currisponde à u schedariu invece di utilizà u nome di a ricetta cum'è prova chì u hardware hè currettu.
U scopu di a ricetta pò esse divisu in i sistemi. L'HMI principale pò cuntene pusizioni di muffa aperta è chiusa, velocità di muvimentu, ritardi, timing di colpu, tempu di raffreddamentu, logica di presa è selezzione di funzioni. Un cuntrollu di u spessore di u muru separatu pò cuntene l'infurmazioni di u colpu o di u ciclu, i valori di die-gap è u prufilu parison. L'equipaggiu downstream pò mantene i paràmetri di trimming, di prova di fuga o di trasportatore. Kinggle hè ospitatuManuale di Moog DigiPack IIIspiega chì i fugliali di cuntainer almacenati ponu include u prufilu di parison programatu è l'infurmazioni di calibrazione di l'utensili. Dice ancu chì a calibrazione precisa di l'attrezzi di fustellatura hè impurtante quandu si cambia da un cuntainer à l'altru.
Questa evidenza sustene una regula vitale: ùn staccate micca un schedariu di software da l'uttellu chì hè statu calibratu per operare. U stessu manuale di u controller nota chì un cambiamentu di u moldu pò ancu esse bisognu di un cambiamentu di l'attrezzatura di die-gap. Un schedariu chì hà pruduttu un cuntainer accettatu cù un fustu, mandrinu è calibrazione ùn hè micca automaticamente validu dopu chì quelli articuli cambianu. Induve a pianta hà appruvatu paràmetri maestri, paragunate a rivisione caricata cù u registru liberatu è documenta ogni differenza deliberata. Ùn sovrascrive micca u maestru mentre sintonizza e prime parti.
Aduprà u modu manuale o di cunfigurazione per pruvà solu i movimenti permessi da a prucedura specifica di a macchina. Verificate a liberazione di u muffa, a relazione di colpu-pin o core, a pusizioni di a testa è a piastra, u percorsu di piglià, i guardii è u feedback prima di u ciclicu automaticu. U manuale di operazione di Kinggle descrive e funzioni manuali è avvisa chì u muvimentu di colpu-pin deve esse coordinatu cù u moldu apertu. Perchè l'interfaccia è e funzioni opzionali varienu, uGuida di paràmetri HMI è allarmideve esse lettu à fiancu à u manuale esattu di a macchina piuttostu cà utilizatu cum'è sustitutu.
Quandu a sintonizazione principia, cambia una variabile cuntrullata per una ragione dichjarata, arregistrate i valori antichi è novi, è aspettate a risposta di u prucessu prima di ghjudicà. A distribuzione Parison, u pesu di parte, u cumpurtamentu di estrusione, u raffreddamentu è a pusizione di u muffa interagiscenu. Uguida di prugrammazione parisonspiega cumu cunnetta u prufilu cù lochi di muru misurati invece di punti di lisciatura solu per l'apparenza.
Validate e prime parti prima di misurà u successu di u cambiamentu
A prima parte chjusa risponde à una sola pregunta: a linea pò furmà qualcosa. Ùn prova micca chì a parte risponde à i requisiti di disegnu, funziunale o di prucessu. Trattate i primi pezzi cum'è mostre di diagnostichi. Marcate per sequenza, tempu, stazione, cavità o sboccu di fustu cum'è degne. Mantene in ordine abbastanza longu per vede s'ellu u prucessu hè cunvergente, in deriva o ripetiri un difettu specificu laterale.
Cumincià cù identità è cundizione grossa. Cunfirmà a parte curretta è a rivisione, a resina è u culore, a geometria di u collu o di l'interfaccia, a furmazione cumpleta, a strada di trimming è danni evidenti. Allora applicà u pianu cuntrullatu per u pesu di parte, a distribuzione di u muru, e dimensioni critiche, l'apparenza è e teste funziunali necessarie. Leak, drop, pressure, load, chemical-resistance o fit tests sò specifichi di u produttu; include solu quelli richiesti da u disegnu di u cumpratore, standard o pianu di validazione. Ùn inventate micca una tolleranza universale o un conte di mostra.
A mostra di accettazione deve rapprisintà l'arrangiamentu di produzzione reale. Nant'à una macchina a doppia stazione, prova i dui lati. In una configurazione multi-capitale o multi-cavità, priservà l'identità di a testa o di a cavità per chì una media ùn pò micca ammuccià una output falluta. Se un trimmer downstream o un tester di fughe face parte di u prucessu di parti vendibili, qualificà ancu quellu equipamentu. Una buttiglia chì passa à u moldu, ma falla dopu à trimming ùn hè micca un risultatu di produzzione accettatu. Uguida di prova di accettazione di fabbricamostra cumu l'evidenza di u produttu, di u prucessu è di a prova pò esse ligata prima di a spedizione; u listessu principiu di tracciabilità si applica durante i cambiamenti di produzzione.
Guardie, feedback, utilità, movimenti manuali è flussu di materiale accunsenu cù a stallazione appruvata.
I campioni identificati passanu i requisiti di disegnu, visuale, dimensionale, muru è funziunale chì s'applicanu.
A finestra di produzzione consecutiva o basata in u tempu definita di a pianta passa per tutti i outputs pertinenti.
Liberate a linea solu per mezu di l'autorità designata di a pianta. Registrate i campioni accettati è a rivisione di a ricetta chì li hà pruduttu. Se u prucessu ùn pò micca ghjunghje à a finestra appruvata senza abbandunà a so gamma qualificata, cessate di cresce i paràmetri è investigate l'attrezzi, l'utilità, u materiale, a cundizione di a macchina o u disignu di u prucessu originale. Di Kinggleguida di esigenze di utilitàaiuta à separà un prublema di stallazione di a macchina da l'aria instabili, l'acqua o l'alimentazione elettrica.
Reduce u tempu di cunversione movendu a preparazione fora di a tappa
L'uppurtunità più sicura ùn hè di solitu un travagliu di chjave più veloce. Hè eliminà u travagliu chì ùn deve micca esse in a finestra fermata. Review a recorded changeover and classify every delay: waiting for the mold, confirming a revision, finding a hose, cleaning a material container, downloading a file, locating a test fixture, waiting for quality or correcting a damaged connection. Many of these tasks can be completed or verified before the last accepted old part, provided the preparation does not interfere with production or guarding.
Crea un kit prontu per l'usu per ogni famiglia di prudutti ripetuti. Pò include carte di cunnessione verificate, fasteners protetti, tubi etichettati, supporti di sensori, riferimenti di ricette appruvati, piani di mostra è parti di cambiamentu downstream. Aduprate l'identificazione visuale chì sopravvive à l'ambiente di a tenda. Conservate i stampi è l'attrezzi in modu chì i punti di elevazione è e facce di cunnessione restanu accessibili è prutetti. Un kit deve riduce a ricerca è l'interpretazione; ùn deve mai incuragisce a sustituzione quandu un articulu cuntrullatu manca.
Standardizà l'interfaccia solu dopu a revisione di l'ingegneria. Locazioni coerenti di i tubi, l'identificazione di i connettori, i riferimenti di muntatura è a nomenclatura di ricette ponu riduce u tempu di decisione, ma anu da currisponde à i requisiti di pressione, temperatura, flussu, muvimentu è sicurità. Se una funzione di cambiamentu rapidu hè cunsiderata, valutà u sistema cumpletu, cumpresu chjusu pusitivu, feedback, fuga, mantenimentu, prova d'errore è valutazione di risicu di u situ. Ùn turnate micca un prughjettu di velocità in una mudificazione di hardware senza documentu.
Aduprate u registru di cambiamentu per sceglie una migliione à u tempu. Se a clarificazione di u culore domina, investigate l'itinerariu di materiale è a strategia di purga appruvata. Se l'allineamentu domina, inspeccione l'almacenamiento, u locu di e caratteristiche è a cundizione di u muffa. Se l'accordu di prima parte domina, auditu a guvernanza di a ricetta, a calibrazione di l'attrezzi è l'evidenza di prucessu. Se l'attesa di qualità domina, i calibre calibrati pre-stadiu è definisce quale pò liberà u travagliu. L'ughjettu hè una prima finestra di pruduzzione accettata ripetibile, micca un cambiamentu seccu di record chì seguita da scrap.
U travagliu di mantenimentu deve ancu esse pianificatu esplicitamente. Un cambiamentu pò furnisce l'accessu per l'ispezioni, ma cumminendu i travaglii cambia u scopu, e persone è i bisogni di cuntrollu di energia. Aduprà uLista di cuntrollu di mantenimentu preventivuper decide ciò chì appartene à una intervenzione pianificata. Mantene i risultati di mantenimentu separati da i cambiamenti di configurazione di u produttu in modu chì i prublemi di l'equipaggiu recurrenti restanu visibili.
Custruite un record di cambiamentu chì rende a prossima corsa più faciule
Un registru utile hè abbastanza cortu per compie è abbastanza specificu per ricustruisce a corsa. Cumincià cù l'identità: data è ora, macchina, revisioni di u produttu in uscita è in entrata, ID di stampi è utensili, qualità di materiale è lotti, revisioni di ricette, membri di a squadra è autorità di liberazione. Aghjunghjite i quattru punti di timing definiti prima, più a quantità o u pesu di u materiale di purga, a stallazione di rifiuti è u pruduttu tenutu. Se a pianta ùn pò micca misurà un campu in modu affidabile, etichettallu cum'è indisponibile invece di stima.
Registrate l'eccezzioni in lingua observable. "U ritornu di rinfrescante da u circuitu di muffa B hà mostratu nisun flussu" hè più utile cà "prublemu di l'acqua". "File di ricetta 14 caricatu; u tester downstream hè statu in SKU X" identifica un fallimentu di trasmette. Fotografia usura inaspettata, perdite, connettori danneggiati o difetti di parte ripetibili cù u marcatu d'identità pertinente. Link u travagliu currettivu à u sistema di mantenimentu o non-conformità invece di enterrarlu in un cumentu di l'operatore.
| Bloccu di registrazione | Campi minimi utili | A dumanda risponde a prossima volta |
|---|---|---|
| Identità di u travagliu | Revisioni di macchina, pruduttu, muffa, arnesi, materiale è ricetta | U pacchettu fisicu è digitale currispondenu? |
| U tempu | Ultima parte vechja accettata, prima parte nova formata, prima parte accettata, liberazione di finestra stabile | Induve l'intervallu fermatu hè diventatu u tempu di qualificazione? |
| Perdita | Purga a quantità, i rifiuti di stallazione, u pruduttu tenutu è u travagliu per rolu | Una fermata più corta hà solu mossa a perdita in altrò? |
| Codice di ritardu | Aspetta, ricerca, riparà, pulizia, sintonizazione, teste o autorizazione | Quale prublemu di preparazione o sistema deve esse migliuratu? |
| Acceptazione | Sample IDs, misurazioni, teste, appruvazioni è rivisione finale di ricetta | Chì evidenza prova chì a linea hè stata liberata? |
| Eccezzioni | Problema osservatu, pruprietariu, cuntinimentu è azzione ligata | Chì deve esse currettu prima chì u listessu travagliu torna? |
Rivisite i cambiamenti ripetuti per famiglia di produttu piuttostu cà di confià in una megliu run. Cercate a mediana è a diffusione di ogni tappa di u tempu, eccezzioni recurrenti è modi di scrap ripetuti. Un unicu avvenimentu inusualmente veloce pò avè omessu un cuntrollu, hà beneficiatu di cundizioni ideali o utilizatu una definizione di accettazione diversa. U scopu di i dati hè di migliurà u standard è a preparazione, micca à pressà l'operatori in i salvaguardi bypassing.

Chiudi u registru cù a linea di base appruvata attuale è l'azzione successiva. Se u cambiamentu hà pruduciutu una cunfigurazione megliu, viaghjà i valori rivisitati attraversu u prucessu di appruvazioni di a pianta prima di aghjurnà u maestru. S'ellu hà esposto un prublema di cuncepimentu, mantene a cuntinimentu temporale visibile finu à chì l'ingegneria a chjude. Questa disciplina trasforma ogni cambiamentu di macchina per soffia in evidenza utilizzabile piuttostu cà un altru avvenimentu di turnu isolatu.
Domande frequenti nantu à i cambiamenti di u soffiu
Ciò chì hè inclusu in un cambiamentu di macchina per soffiaggio?
Un cambiu cumpletu pò include u stampu, fustellu è mandrinu, pin di soffia, core o inserti, resina, masterbatch, regrind rule, ricetta HMI, profilo di spessore di parete, take-out, trimmer, tester di perdite, guide di trasportatore, etichette è pack-out. U scopu esatta dipende da e differenze trà i pacchetti di prudutti in uscita è in entrata. Definite queste differenze prima di u stop. Se solu u moldu hè listatu, a squadra pò ripiglià cù una vechja strada di materiale, un schedariu di cuntrollu o un paràmetru downstream.
Quandu deve principià è finisce u tempu di cambiamentu?
Una definizione pratica principia à l'ultima parte accettata da u travagliu in uscita è finisce à a prima finestra di produzzione accettata per u travagliu entrante. Registrate ancu i tempi intermedi per a prima parte formata è a prima parte accettata. A pianta deve definisce a finestra di pruduzzione, cum'è un nùmeru specificatu di parti consecutivi o un campione basatu in u tempu in tutte e stazioni, cavità o capi pertinenti. Aduprà a listessa definizione rende i comparazioni futuri significati.
Cumu pò una pianta riduce u tempu di mudificazione di u muffa di u soffiu in modu sicuru?
Move l'identificazione, a messa in scena, a pulizia, a verificazione di ricette, a preparazione di calibre è a pianificazione di qualità fora di l'intervallu fermatu induve queste attività ponu esse fatte senza interferiscenu cù a produzzione. Etichettate l'interfacce, prutegge u almacenamentu, preparanu kits specifichi per u travagliu è assignate i pruprietarii per ogni trasferimentu. Analizà u tempu d'attesa è di currezzione separatamente da u travagliu fisicu di muffa. Ùn riduce micca u tempu bypassendu i guardiani, saltendu i cuntrolli di energia periculosa, utilizendu un equipaggiu di elevazione senza classificazione o accettendu pezzi prima di passà i cuntrolli richiesti.
Caricà una ricetta salvata finisce a cunfigurazione?
No. Una ricetta salvata deve currisponde à u moldu installatu, l'attrezzi di fustellatura, u pin di colpu, u materiale è a revisione di u produttu. Certi paràmetri ponu ancu vive in un controller parison separatu o una macchina downstream. Cunfirmà l'inseme di schedari cumpletu, dimustrà i movimenti manuali permessi è paragunate u cumpurtamentu attuale di a macchina cù a linea di basa liberata. U manuale DigiPack III di Moog unisce i fugliali di contenitori almacenati cù l'infurmazioni di calibrazione di l'utensili di u prufilu parison-profile è die-gap, per quessa chì l'identità di u hardware è l'identità di u fugliale deve esse cunnessi.
Perchè i punti neri o strisce di culore appariscenu dopu un cambiamentu materiale?
I causi pussibuli includenu materiale vechju chì resta in u percorsu di manipolazione o di fusione, resina contaminata o regrind, resina degradata liberata da una zona stagnante, mistura irregolare di culore, difetti di riscaldatore o un arrestu è purga inadatti. Preservà a resina è u record di transizione prima di cambià i paràmetri. Segui a macchina appruvata è a prucedura di u fornitore di resina, inspeccionà a strada di materiale è classificà s'ellu u difettu hè casuale o riparatu intornu à a parigina. Ùn assume micca chì un metudu di purga universale hè sicuru per ogni resina è capu.
Chì infurmazione deve esse mandata à Kinggle nantu à un cambiamentu difficiule?
Invia l'identificazione di a macchina è di u controller, i disegni di u produttu in uscita è in entrata, l'ID di stampi è utensili, i gradi di resina è lotti, dettagli di masterbatch è regrind, revisioni di ricette, storia di alarme, letture di utilità, cronologia di cambiamentu, fotografie di campioni marcati è dati di fallimentu misurati. Includite un video solu quandu pò esse catturatu senza entre in una zona di risicu. L'evidenza specifica permette à a discussione di separà un prublema di percorsu di materiale, arnesi, cuntrollu, utilità o prublemu di cuncepimentu più efficace.
Pianu a macchina intornu à u pacchettu di u produttu
Per un novu muffa, un novu materiale o un prublema di cambiamentu ripetutu, mandate u disegnu di a parte attuale, a resina, i testi di destinazione, i dettagli di u muffa è l'attrezzi, l'infurmazioni attuali di a macchina è u record di cambiamentu osservatu. Kinggle pò discussà a macchina, l'attrezzi, i cuntrolli è i requisiti di produzzione da u stessu set di evidenza.
Mandate l'infurmazioni di u vostru prughjettuFonti verificate è metudu di evidenza
E pagine Kinggle di prima parte è i manuali Kinggle-ospiti sò stati usati per dichjarazioni d'interfaccia di macchina, di input di prughjettu è di furmazione. U manuale di u fabricatore di u controller hè stata utilizata per e relazioni archiviate-file è tooling-calibration. Una guida ufficiale di i pruduttori di resina hè stata aduprata per i percorsi di contaminazione di materiale è degradazione. I regulamenti OSHA sò stati utilizati solu per discrìviri u cunfini di sicurezza di i Stati Uniti. Nisuna fonte sottu hè presentata cum'è una ricetta universale.
- Manuale d'operazione di a macchina per soffiaggio automatica ospitata da Kinggle, accessed September 8, 2026.
- Moog DigiPack III Parison Manuale di Controller di Spessore di Muru, MRJ06301, ospitatu da Kinggle, accessu l'8 settembre 2026.
- U prucessu di vendita di KinggleèServiziu post-vendita, accessed September 8, 2026.
- LyondellBasell, Cumu risolve i prublemi di soffiatura, accessed September 8, 2026.
- OSHA 29 CFR 1910.147, U cuntrollu di l'energia periculosa, accessed September 8, 2026.
- OSHA 29 CFR 1910.212, Requisiti Generali per Tutte e Macchine, accessed September 8, 2026.