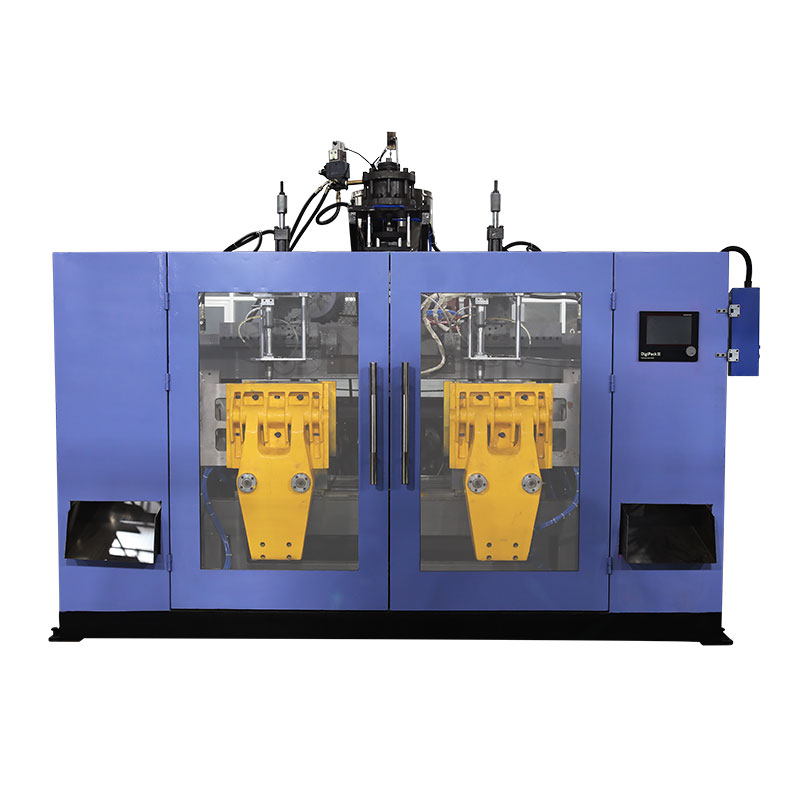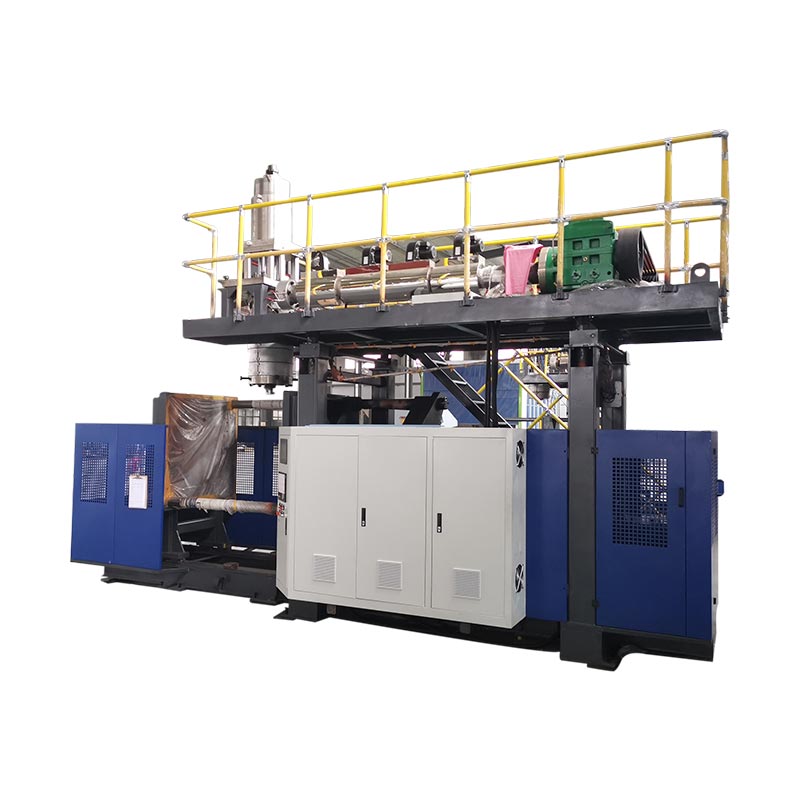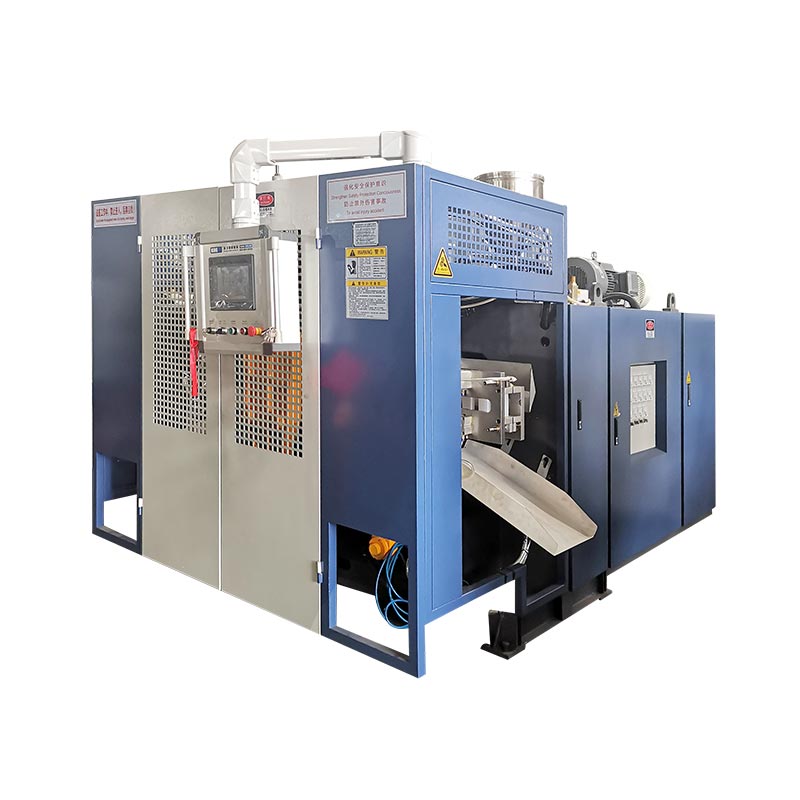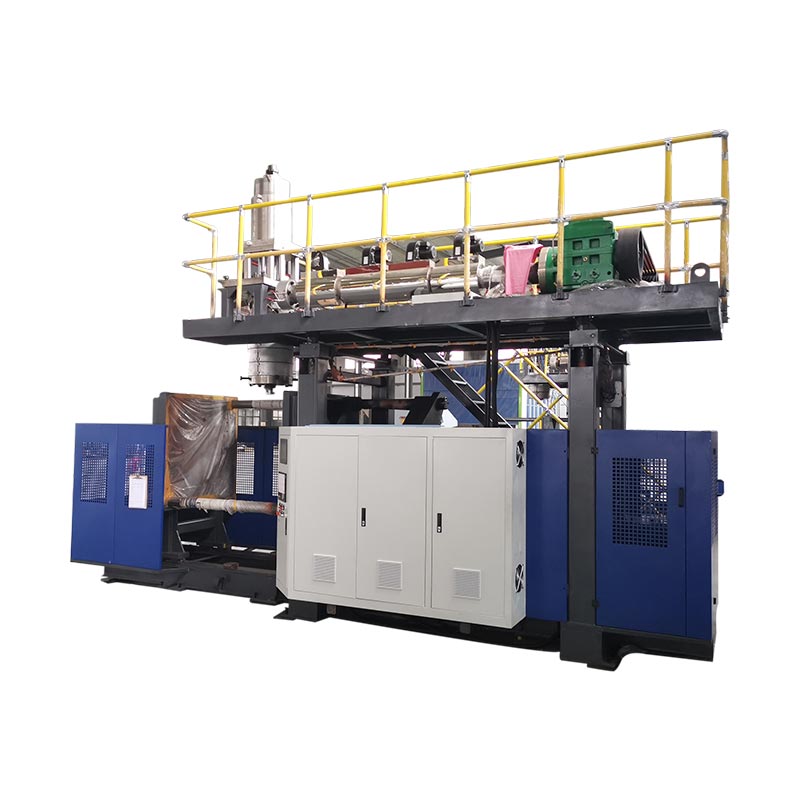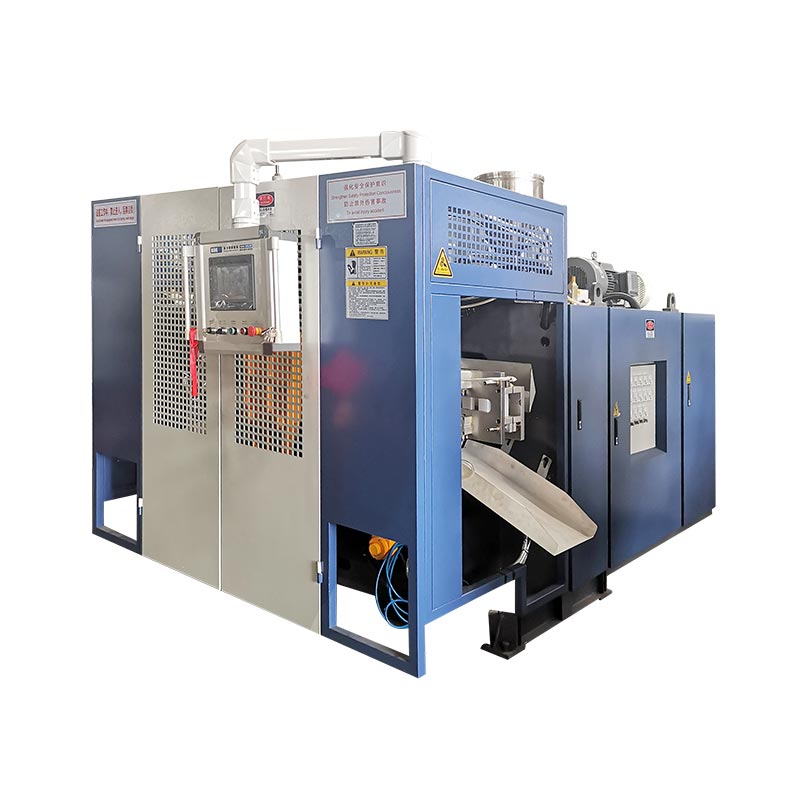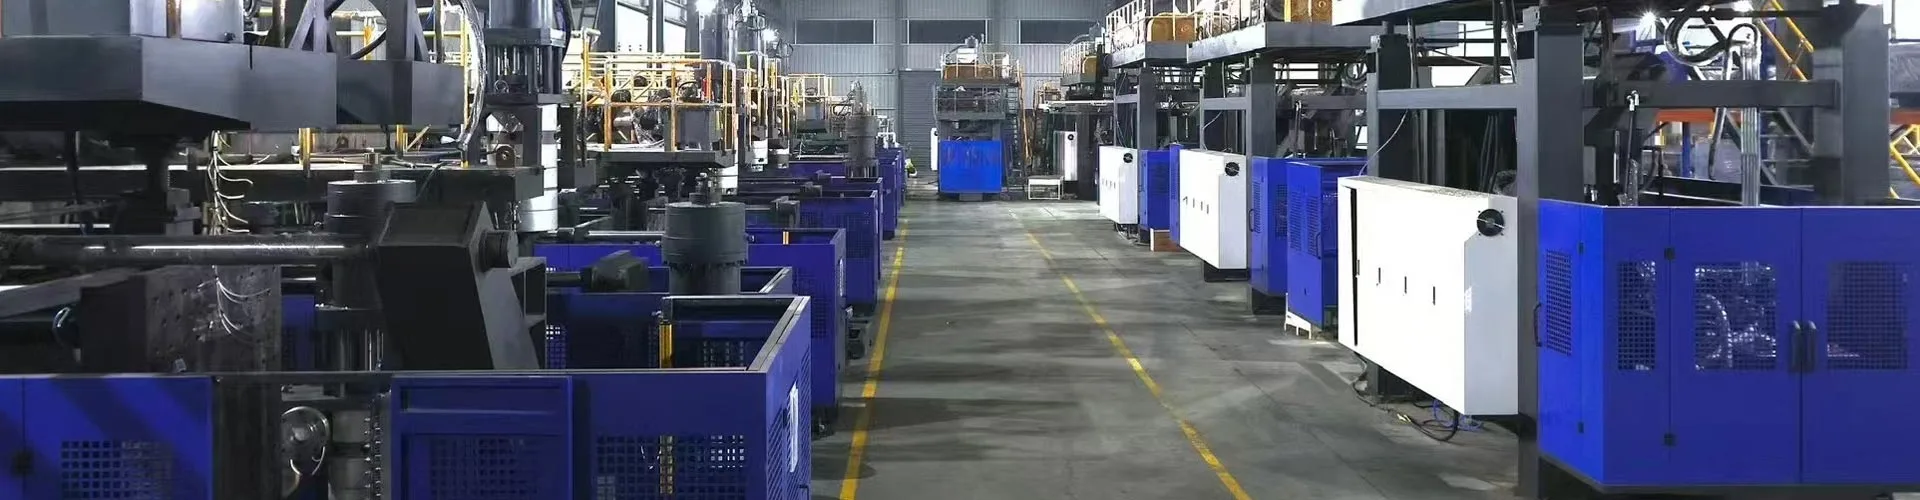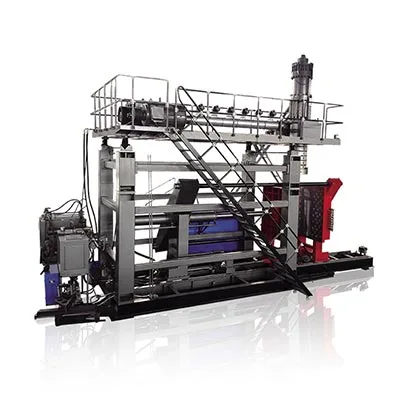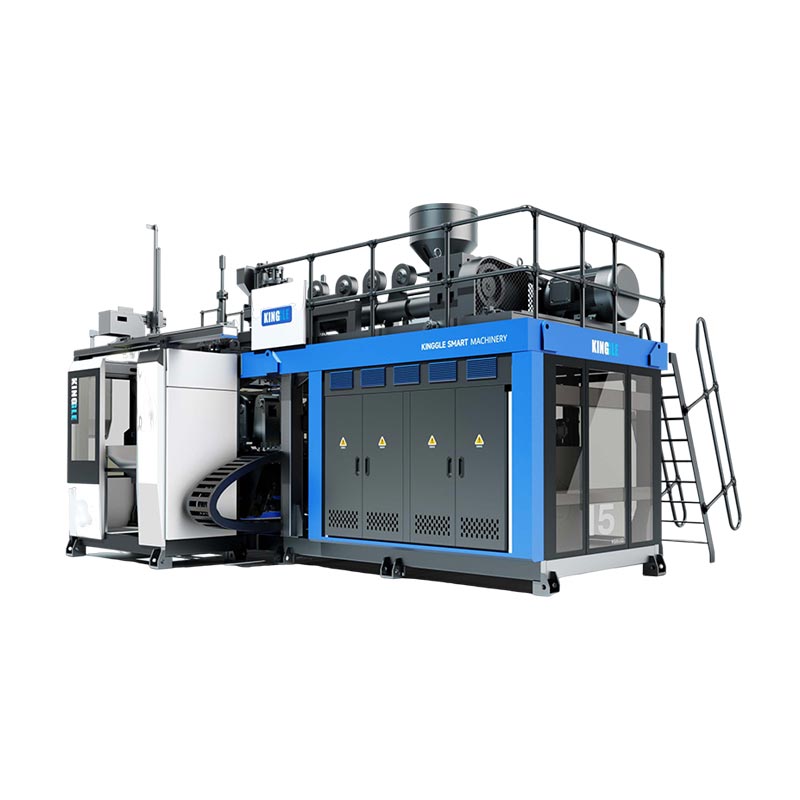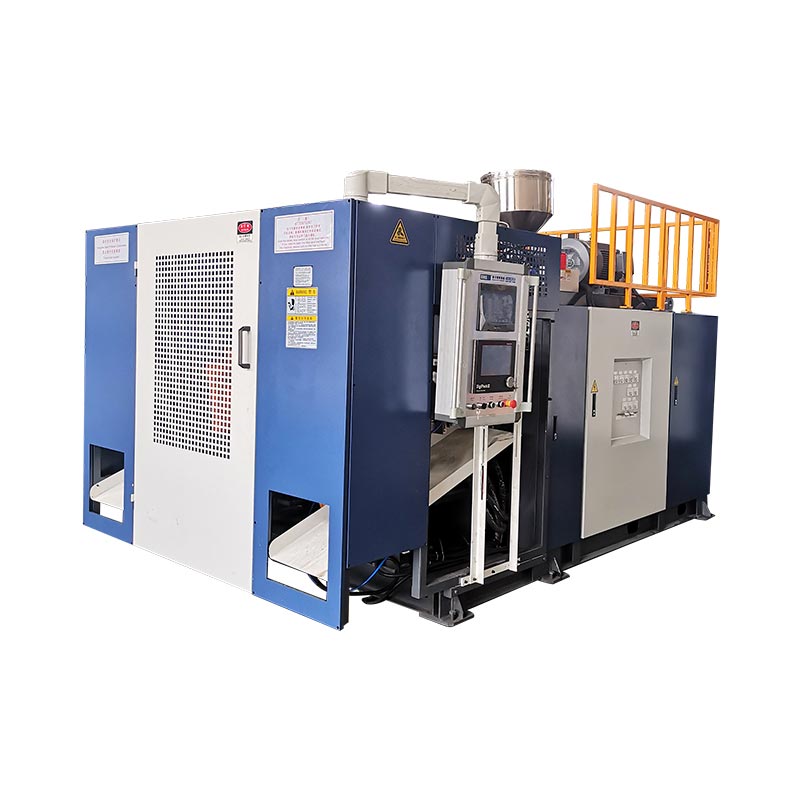
U tempu di u ciculu di stampa di u soffiu deve esse ridutta solu dopu chì a squadra misura induve u ciculu attuale hè cunsumatu è cunfirma chì a parte accettata risponde sempre à a so specificazione.U rinfrescante occupa spessu u più grande bloccu, ma a consegna di parison, u muvimentu di pinza, u soffiu, l'esaurimentu, u take-out è l'attesa downstream pò ancu stabilisce u ritmu. Custruite una linea di basa stabile, nomina una restrizzione evidenti, cambia solu a variabile chì u cuntrola, è poi paragunate l'output accettatu, a distribuzione di u muru, e dimensioni, a forma post-ejection, i testi funziunali necessarii è i difetti prima di mantene u ciclu più curtu, cù u pruduttu, a resina, u muffa, a cundizione d'utilità è a revisione finale di a ricetta registrata per un altru cambiamentu pò ripetiri u risultatu.

Terminologia aduprata da i squadre di pruduzzione:Ottimisazione di u tempu di u ciculu di u soffiu, u tempu di u ciculu di estrusione, u tempu di u ciculu di a buttiglia, a pruduzzioni di a macchina, a riduzione di u ciculu, l'optimizazione di u tempu di rinfrescante è l'efficienza di a produzzione di u soffiu. Questi termini puntanu à u stessu scopu cummerciale, ma u travagliu tecnicu principia cù un prucessu misuratu in quantu à un percentinu di destinazione.
Sei lochi induve u ciculu pò esse custrettu
| Bloccu di ciclu | Misura à a macchina | Evidenza prima di scurzà | Un fallimentu chì pò cumparisce dopu |
|---|---|---|---|
| Parison o sparata | Segnale di partenza / fine ripetibile, lunghezza di parison, pusizioni di spara o accumulatore | Consegna stabile è relazione curretta cù a chjusa di u muffa | Sag, short parison, webbing, weight or profile shift |
| Chiudi è chjude | Cumandamentu, feedback di pusizioni è statu di cumpiimentu | Movimentu chjaru, chjusu cumpletu è cundizione di a macchina appruvata | Flash, danni da pinch, chiusura incompleta o collisione |
| Soffia è scappa | Timing, cundizione d'aria di ingressu di macchina è cumpurtamentu di pressione durante l'avvenimentu | Inflazione cumpleta, dettagliu, ventilazione è liberazione sicura | Parte incompleta, scoppiata, appiccicata o apertura anticipata |
| Cooling | Cundizione di furnimentu è di ritornu per circuitu, mudellu di temperatura di u muffa è statu di parte à l'ejection | Dimensioni stabili, muru, collu, basa è forma post-ejection | Deformazione, collu ovale, contrazione, fondo rocker o taglio a caldo |
| Take-out è in aval | Sequenza di robot, trasportatore, trimmer è tester | Parte sguassate ogni interfaccia à u ritmu di produzzione | Collisions, jams, trim danni o tester backlog |
01 / BaselineCumincià cù u ciculu chì a linea hè veramente in esecuzione
Un prughjettu di u ciclu di u tempu hà bisognu di un puntu di misurazione ripetibile. Nantu à una linea di extrusion cuntinuu, quellu puntu puderia esse u signale assuciatu cù u tagliu di parison o l'iniziu di a sequenza di macchina ripetuta dopu. Nant'à una macchina accumulatore, a pruduzzione pò esse megliu capitu per mezu di a preparazione di u colpu, a pusizione di l'accumulatore, u push-out è a sequenza di stampa. Sceglite un signalu chì appare una volta per ogni avvenimentu di furmazione cumpletu è documentà. Ùn paragunate micca un target HMI da una macchina cù una osservazione cronometrata manualmente da un altru.
U Kinggle-ospituManuale di Moog DigiPack IIIdescrive a distinzione chjaramente. Per l'estrusione cuntinuu, u cuntrolliu pò mette in relazione u prufilu di parison à u tempu di ciclu è pò misurà l'intervallu trà i segnali di partenza successivi. Per una macchina accumulatore, u prufilu parison hè in relazione cù a pusizione di l'accumulatore mentre u materiale hè spintu fora. Sta differenza importa perchè a stessa edizione di timing pò cambià u prufilu di u muru in una macchina mentre avè un effettu sfarente nantu à l'altru.
Registrate almenu abbastanza avvenimenti consecutivi per vede a variazione normale. A pianta deve sceglie u periodu di mostra, ma deve copre u mudellu di u funziunamentu veru: e duie stazioni nantu à una linea di doppia stazione, tutte e cavità o cavità pertinenti, a rimozione di parte di rutina è l'equipaggiu downstream chì guverna a liberazione. Nota allarmi, brevi tappe è intervenzioni manuali separatamente. Una media chì include un downtime senza classificazione oculta u ciculu, mentre chì un megliu avvenimentu unicu oculta a ripetibilità.
Mantene a parte accettata accantu à u record di timing. Capture u pruduttu è a rivisione di u muffa, a qualità di a resina è u lottu, a regula di culore o di regrind, a rivisione di ricetta, u statu di a temperatura attuale, a cundizione di l'aria di a macchina è di l'acqua di rinfrescante, u pesu di parte, i posti critichi di u muru, e dimensioni è e teste funziunali necessarie. Stu record hè a basa. Se a prova più corta falla, a squadra pò vultà à un prucessu cunnisciutu piuttostu cà ricustruisce da a memoria.
02 / DiagnosiTrace l'avvenimentu chì limita u prossimu ciclu
A maiò parte di l'HMI facenu i paràmetri di u tempu faciuli di edità. Questa comodità pò guidà una squadra à riduce u più grande numeru visibile prima di sapè ciò chì cuntrolla. Rompe u ciculu in blocchi fisici è fighjate i so cunfini: preparazione di parison o shot, trasferimentu di muffa, chjude è serratura, muvimentu di colpu-pin, inflazione, rinfrescante, scarico, apertura, take-out è manipolazione downstream. Certi blocchi sò in serie. L'altri si sovrapponenu. U ciculu tutale hè stabilitu da a strada chì deve finisce prima chì u prossimu avvenimentu di furmazione pò principià.
Una cronologia simplice hè più utile cà una lista di paràmetri. Registrate u signale di iniziu è finitu per ogni bloccu è paragunate u cumandamentu cù feedback reale. Se u rinfrescante finisce ma a macchina aspetta un signalu chjaru di u robot, riducendu u tempu di raffreddamentu pò creà una parte più calda senza cambià u ciculu. Se a prossima parison ùn hè micca pronta quandu u moldu torna, l'apertura più veloce ùn pò micca elevà a pruduzzioni. Se un trimmer ùn pò micca sbulicà e parti à u novu ritmu, a limitazione s'hè mossa in aval.
Di KinggleGuida di paràmetri HMI è allarmisepara i valori stabiliti da i valori reali per questa ragione. Un cumandamentu mostra ciò chì u controller hà dumandatu. U statu di u sensoru, u feedback di a pusizione è l'osservazione fisica mostranu se l'azzione hè accaduta. A storia di l'alarma di a macchina pò ancu revelà u primu interlock o permissivu chì interrompe a sequenza. Un reset pò sguassà u megliu indizio.
Classificate ogni ritardu prima di edità a ricetta. U tempu produtivu hè necessariu per furmà è stabilizzà a parte. U tempu cundizionale prutege un muvimentu o aspetta un statu verificatu. L'attesa evitabile vene da un robot tardu, utilità instabile, circuitu di raffreddamentu bluccatu, parison inconsistente, cunferma manuale o congestione downstream. A perdita di mantenimentu vene da usura, perdite, lubricazione cattiva, sensori dannighjati o prublemi di allineamentu. Ogni classa hà un pruprietariu differente è una currezzione differente.
03 / Eliminazione di u caloreVerificate u rendiment di rinfrescante prima di taglià u tempu di raffreddamentu
di LyondellBasellGuida per u soffiu di poliolefinaafferma chì u rinfrescante occupa a maiò parte di u ciculu di stampa in parechje applicazioni di stampa di poliolefina. A guida cunnetta i ciculi più brevi cù e cundizioni di trasferimentu di calore, cum'è a temperatura di fusione, a temperatura di u moldu, u flussu di l'acqua è a turbulenza, mentre chì esigenu sempre a qualità di parte desiderata. Questa hè una direzzione utile per u diagnosticu, micca un inseme di valori universali di Kinggle.
Cumincià da a fonte di rinfrescante è seguite u circuitu propiu. Registrate u fornimentu di refrigerante è a cundizione di ritornu in una produzzione stabile, micca solu a visualizazione di u chiller. Verificate se u muffa riceve u flussu specificatu è se i circuiti paralleli sò equilibrati. Cercà un circuitu caldu, un tubu ristrettu, un canale contaminatu, una cunnessione incorrecta, una sacchetta d'aria, un sigillu chì perde o una carica di calore spartutu cù una altra macchina. Uguida di utilità di a macchina per soffiatriceSpiega perchè l'approvvigionamentu di a pianta è a cundizione d'ingressu di a macchina deve esse distinta.
Mape u moldu è a parte ejected. Una sola lettura di a superficia ùn pò micca rapprisintà un muffa cù inserti di u collu, zoni pinch, manichi grossi, basi profonde è circuiti separati. Aduprate u metudu di misurazione appruvatu di a pianta è paragunate i lochi ripetibili. Osservate quandu a deformazione appare: in u moldu, durante l'asportazione, durante u trimming, nantu à u trasportatore di rinfrescante o dopu chì a parte righjunghji a cundizione di a stanza. Una parte calda chì pare accettabile per un minutu pò più tardi mostrà un collu ovale, un fondu rocker, una contrazione o una deriva dimensionale.
Formosa Plastics'Guida di Prucessu di Estrusione di Polietileneelenca un ciculu cortu, una temperatura alta di u muffa è i canali di refrigerante intasati trà e cause pussibuli quandu una parte hè troppu calda. Hè ancu cunnessu un raffreddamentu insufficiente di u muffa cù u warpage è cunsigliate di verificà u flussu di l'acqua, a temperatura di u muffa è a cundizione di u canali. Queste relazioni sustenenu una investigazione di rinfrescante, ma a qualità di resina, u muffa è a specificazione di u produttu decide a finestra operativa accettabile.
Ùn abbassate a temperatura di u refrigerante per abitudine. A cundensazione dipende da a relazione trà a temperatura di a superficia, a temperatura ambientale è l'umidità. L'acqua nantu o intornu à u moldu pò influenzà a parte è crea l'equipaggiu o prublemi di u travagliu. Registrate a cundizione di a stanza quandu a condensazione hè vicinu à u cunfini di u funziunamentu, è seguite i prucessi di chiller, moldu è pianta. A migliurà a distribuzione di u flussu o a pulizia di un circuitu ristrettu pò ricuperà u trasferimentu di calore senza move u target di temperatura.
04 / Disegnu di partiA distribuzione di u muru cambia a quantità di calore chì u muffa deve sguassà
A dumanda di rinfrescante seguita u plasticu in a parte. Una zona spessa cuntene più materiale caldu cà una zona fina è pò esse morbida dopu chì i muri vicini sò pronti per l'ejection. Allargà tutta a tappa di rinfrescante pò prutege quellu locu, ma mantene ancu ogni altra zona in u moldu più longu. Prima di accettà un ciculu longu cum'è inevitabbile, paragunate a mappa di u muru misurata cù l'esigenza di cuncepimentu è l'allungamentu previstu da parison à cavità.
U manuale di Moog DigiPack III ospitatu da Kinggle spiega chì a prugrammazione di parison cuntrola u distaccu di fustelle longu u pruduttu. Cunnette ancu e sezioni di muru pisanti innecessarii cù un rinfrescante più longu è spiega chì u prufilu deve esse verificatu contru u gruixu di muru misuratu nantu à i cuntenituri di prova. Aduprate sta rilazioni cun cura. Eliminazione di u materiale ùn hè micca una scorciata di u ciculu-tempu, salvu chì a parte rivista ùn scontri sempre à u pesu, u minimu muru, l'impattu, a carica superiore, a goccia, a pressione, a resistenza chimica è i requisiti dimensionali chì s'applicanu à u pruduttu.
Prima localizà a regione calda o distorta nantu à a parti finita. Allora cunnette quella pusizioni à u prugramma di parison, stretching mold, pinch-off è circuitu di rinfrescante. Una basa pesante pò vene da u prufilu, cattura di cuda o geometria. Un manicu caldu pò implicà a tela, stretch locale, ventilazione o rinfrescante. Un collu caldu pò implicà u cuntattu di colpu-pin, inserisce rinfrescante, materiale eccessivo o liberazione ritardata. Uguida di prugrammazione parisonfurnisce un metudu basatu nantu à a misurazione per trasfurmà u materiale di prufilu invece di edità punti per apparenza.
U disignu di u moldu stabilisce ancu a strada di trasferimentu di calore dispunibule. A piazzamentu di u canali, u percorsu di u flussu, l'inserzioni, a custruzzione di u collu, a ventilazione, u cuntattu di a superficia è u disignu di a linea di partitura ponu limità a rapidità di stabilizazione di a parte. Aduprate Kinggle'sguida di cuncepimentu di stampi per estrusione soffiatuquandu a stessa regione calda ferma dopu à l'utilità è a distribuzione di u muru appruvata sò verificate. Una limitazione locale persistente pò avè bisognu di una correzione di muffa, micca un altru cambiamentu di timer.

Mantene u pesu di parte appruvatu cum'è un risultatu, micca u solu cuntrollu. Dui parti cù u listessu pesu tutale pò avè diverse distribuzioni di muru è cumpurtamentu di rinfrescante. Seccione o misura i lochi chì guvernanu u rendiment, è verificate a forma post-ejection à u tempu definitu da u pianu di cuntrollu di u produttu. Hè cusì chì u travagliu di u spessore di u muru diventa evidenza di prucessu utile piuttostu cà una pretendenza generale nantu à u risparmiu di materiale.
05 / Logica di a macchinaMacchine cuntinue è accumulatore ùn sparte micca un mudellu di timing
Nant'à una macchina di estrusione cuntinuu per soffia, l'estrusore furnisce una parison continuamente mentre una o più stazioni di muffa si movenu attraversu e so sequenze. U tempu di u ciclu, a durata di parison, u tempu di tagliu è u prugramma di u muru-spessu pò dunque esse ligatu. Se u ciculu cambia, u cuntrollu deve sempre mette u prufilu previstu longu u pariginu fisicu è in u moldu. Una sequenza di stazione più corta chì cambia u prufilu ùn hè micca un cambiamentu di velocità neutrale.
U manuale di cuntrollu Moog descrive u cuntrollu di u prufilu basatu in u tempu per e macchine cuntinue è u cuntrollu basatu in a pusizione per e macchine accumulatore. In una cunfigurazione cuntinuu, pò determinà u tempu di ciculu da l'intervallu trà i segnali di partenza, cum'è i tagli di parigi successivi. In una configurazione di l'accumulatore, u prufilu di u muru seguita a pusizione di l'accumulatore durante u push-out. Questa distinzione publicata hè per quessa chì una pianta deve identificà u modu di a macchina è di u controller prima di piglià in prestitu un metudu di u ciculu da una altra linea.
Una macchina accumulatore deve ancu preparà u colpu necessariu mentre a sequenza di stampatura procede. Dumandate se a plastificazione o l'accumulazione finisci prima chì u moldu hè prestu per u prossimu colpu. Se l'accumulatore hè sempre riempitu, u trimming secondi da l'apertura di u moldu ùn pò micca riduce u ciclu sanu. Se l'accumulazione finisci prima, u percorsu di mudificazione è di rinfrescamentu pò esse a limitazione. Registrate a preparazione di u colpo attuale, a cuscinetta o a pusizione finale, u statu di fusione è u pesu di a parte invece di inferisce a prontezza da un valore di destinazione.
U layout di a stazione cambia ancu a cronologia. Una macchina cuntinuu di doppia stazione pò usà una stazione mentre l'altra rinfriscà o libera una parte, ma l'estrusore, a testa di filiera, u muvimentu di trasferimentu, u sistema di raffreddamentu è l'equipaggiu downstream deve sustene a sovrapposizione. Di Kingglecomparazione di stazioni unica versus doppia stazionespiega sta decisione di capacità. Disposizioni multi-testa è multi-cavità affettanu e parti per avvenimentu è l'equilibriu trà i punti di vendita o cavità; luguida multi-testa versus multi-cavitàsepara questi termini.
Aduprà u denominatore currettu quandu paragunate e macchine. Un avvenimentu di furmazione ùn hè micca sempre una parte. Cuntate e parti accettate da tutti i capi, cavità è stazioni pertinenti, poi includenu e restrizioni chì facenu chì e parte sò vendibili. Una macchina cù un muvimentu seccu veloce pò ancu pruduce menu pezzi accettati per ora se l'estrusione, u rinfrescante, u trimming o a stabilità di qualità ùn ponu micca mantene u ritmu.
06 / SequenzaRecupera u tempu d'attesa senza periculi sovrapposti
Dopu chì u rinfrescante è a consegna di parison sò capitu, esaminà i lacune trà l'azzioni. Un ritardu pò esse storicu piuttostu chè necessariu, ma pò ancu furnisce l'autorizazione, l'estabilizazione di a pressione, l'esaurimentu, a cunferma di u signale o l'handoff sicuru. Identificà chì cundizione ogni ritardu pruteghja. Allora verificate se u controller hà digià un feedback affidabile per quella cundizione. A rimpiazzà una attesa fissa cù un signalu di cumpleta verificatu pò migliurà a ripetibilità, ma solu quandu u disignu di a macchina è a logica di cuntrollu appruvata u supportanu.
Kinggle hè ospitatuManuale di funziunamentu di a macchina automatica per soffiatricesepara e categurie di timing cum'è a chjusura di u muffa, u timing di u soffiu, l'azzioni ligati à l'escaurimentu, a microapertura di u muffa, u muvimentu di u colpu è i ritardi di u robot. U manuale ligami ripetutamente i valori à u pruduttu propiu o a cundizione di produzzione. A so interfaccia s'applica à a famiglia di macchina documentata è pò differisce da u mudellu, l'opzione o a versione di u software, per quessa ùn deve esse trasfurmatu in una lista generica di sicondi cunsigliati.
Fighjate a sequenza fisica in cundizioni ridotte è cuntrullate permesse da a prucedura di a macchina. Cunfirmà chì i tubi, i cavi, i perni di colpu, i nuclei, i dispusitivi per piglià è a parte restanu chjaru attraversu u percorsu sanu. Leghjite u cumandamentu è u feedback inseme. Se un muvimentu righjunghji a pusizione prima ma a sequenza aspetta sempre, truvate u permissivu esatta. Se u feedback arriva tardi o intermittentemente, riparate u sensoru, u mecanismu o a causa di l'utilità prima di riduce u timer chì era mascheratu.
U travagliu downstream appartene à u listessu timeline. Un robot pò pulisce rapidamente u muffa, ma mette e parti nantu à un trasportatore chì hè digià pienu. Un trimmer pò esse bisognu di una temperatura di parte stabile. Un tester di fughe pò diventà u collu di buttiglia dopu chì a pruduzzioni di a macchina aumenta. Registrate a durata di a fila è e cause di arrestu attraversu a prima corsa sustinuta, micca solu durante uni pochi di cicli à a macchina. U ciculu di a macchina sicura più veloce ùn hè micca utile s'ellu si move i difetti o a congestione una stazione di distanza.
07 / SperimentaEseguite una prova di ciclu cuntrullata chì un altru cambiamentu pò ripetiri
Un prucessu utile principia cù una quistione cum'è "U circuitu di muffa B limita l'ejection sicura?" o "U ritardu di pulita di u robot resta dopu chì u sensoru hè verificatu?" Ùn principia micca cù "Fà u ciculu più veloce". State a custrizzione suspettata, u cambiamentu, a risposta prevista è i cuntrolli di parte chì ponu rifiutà u prucessu. Assignà una persona per cuntrullà l'edizioni di ricette è una persona per registrà i risultati in modu chì parechji aghjustamenti ùn si verificanu trà e mostre.
-
Congelà a linea di basa appruvata.Salvà o stampate i paràmetri liberati, identificà u pacchettu di u produttu è mantene e mostre accettate. Registrate a variazione di u ciclu attuale è l'output accettatu in cundizioni stabili.
-
Nome una limitazione.Aduprate a cronologia di a sequenza, a mappa di rinfrescante, letture di l'utilità, a storia di l'alarme è l'osservazioni downstream. Scrivite l'evidenza chì punta à sta limitazione.
-
Definite u cambiamentu permessu.Aduprà a documentazione di a macchina, u muffa è a resina. Stabbilisce un limitu di regulazione cuntrullata è un puntu di ritornu. Ùn cambiate micca una altra variabile durante a finestra di osservazione.
-
Stabilisci i triggers di rifiutu.Includite segni pertinenti cum'è parison instabile, muvimentu incompletu, parti calde o attaccate, warpage, muvimentu dimensionale, fallimentu di pesu o muru, flash, blow-out, alarme, jams o cumpurtamentu unsafe.
-
Corri per stabilizazione.Marca parti per tempu, stazione, testa o cavità. Ùn ghjudicà micca a nova cundizione da u primu pezzu se a variabile cambiata hà bisognu di tempu per ghjunghje à un novu statu stabile.
-
Misura a finestra di pruduzzione accettata.Applicà i cuntrolli visuali, pesu, muru, dimensionale è funziunale cuntrullati. Includite trimming downstream, teste è pack-out quandu definiscenu una parte vendibile.
-
Mantene, ricusate o investigate.Mantene u cambiamentu solu quandu a finestra definita passa è l'output accettatu migliurà. Ripristina a basa si a qualità o u cuntrollu deteriorate. Apertura un strumentu, utilità o azzione di mantenimentu quandu u prucessu espone una causa fisica.
U pianu di mostra deve currisponde à a linea. In una macchina di doppia stazione, includenu i dui lati. In una cunfigurazione multi-testa, priservà l'identità di u capu. Nantu à un muffa multi-cavità, priservà l'identità di a cavità induve hè pratica. Una media pò ammuccià un circuitu caldu o un output sottile. Uguida di difetti di soffiaturamostra cumu i mudelli fissi è casuali portanu à diversi cuntrolli.
I registri di prova duveranu include u vechju valore, u novu valore, u tempu di cambiamentu, a persona rispunsevuli, a distribuzione di u ciclu attuale, u lottu di materiale, u statu di utilità, l'ID di mostra, i risultati misurati, i rifiuti è a decisione finale. I ritratti sò utili per a forma è u locu di difettu, ma ùn rimpiazzanu micca e misure. Se u prucessu torna à a basa, registrà ancu. Un prucessu fallutu pò ancu impedisce à un altru cambiamentu di ripetiri a stessa idea.
08 / CapacitàCalculate l'output da e parti accettate, micca u muvimentu di ciclu seccu
L'output di u ciclu seccu descrive u muvimentu di a macchina senza u materiale cumpletu, u rinfrescante è u pesu di accettazione parziale. Hè utile per verificà a capacità di muvimentu, ma ùn hè micca una prumessa di pruduzzione vendibile. Un calculu di produzzione deve aduprà a parte reale, a resina, u muffa, u conte di testa o cavità, u sistema di raffreddamentu, l'equipaggiu downstream è u metudu di accettazione. Hè per quessa Kinggle'sprucessu di infurmazione di u prugettudumanda a dimensione di u produttu, u pesu, u materiale, u spessore è i requisiti di pruduzzioni prima di ricumandà una macchina.
Misura l'output accettatu direttamente nantu à una finestra di produzzione rappresentativa. Cuntate solu e parti chì passanu i criterii di liberazione definiti, è registrà i tappe pianificate, tappe impreviste, perdita di setup è rifiuti separatamente. Ùn ammucciate micca in un unicu fattore di efficienza inspiegabile. Se a linea produce parechje parte per avvenimentu, cunciliate u cuntu per stazione, testa o cavità per chì un output disattivatu ùn sparisce micca in u tutale.
| Metricu | Calculu o osservazione | Aduprà | Errore cumuni di rapportu |
|---|---|---|---|
| Ciclu seconde | Tempu trà u stessu avvenimentu à traversu ciculi stabili ripetuti | Mostra u ritmu è a variazione di l'avvenimentu di a macchina | Riportà l'avvenimentu unicu più curtu |
| Parts per eventu | Parti fisiche accettate liberate da un avvenimentu di furmazione cumpletu | Cunnette capi, cavità è stazioni cù u voluminu | Assumindu chì ogni sboccu produce |
| Produzione oraria teorica | (3.600 / sicondi di ciclu) × parte per avvenimentu | Comparazione di pianificazione in cundizioni ininterrotte | Chjama u risultatu pruduzzione garantita |
| Pruduzzione oraria accettata | Parti accettate / ore di produzzione osservate | Mostra l'output utilizzabile da u pacchettu di produttu testatu | Conte purga, setup o pezzi rifiutati |
| Cambia u risultatu | A pruduzzione accettata dopu a minus output accettata prima, in cundizioni currispondenti | Testa se l'editu hà migliuratu u veru scopu | Comparare diversi prudutti, turni o utilità |
Rapportu a qualità à fiancu à a velocità. Includite i risultati di u pesu è di u muru, e dimensioni critiche, u risultatu di a prova funziunale, u scrap or hold count, a cundizione d'utilità è a revisione di a ricetta. Una riduzzione di dui seconde ùn hà micca significatu autonomu senza u ciculu originale, u conte di parte, u rendimentu accettatu è e cundizioni di prova. Questu articulu dunque ùn publica micca un scopu di migliione percentuale. U risultatu deve vene da i dati di linea di u cumpratore.
Per una nova macchina o muffa, definisce u metudu di output prima di a prova. Di Kinggleguida di prova di accettazione di fabbricaspiega cumu cunnette a corsa misurata cù u pruduttu, u materiale, u muffa è e cundizioni d'utilità esatti. Aduprà ulista di cuntrollu di startupper stabilisce un statu stabile prima di timing, è uguida di cambiamentuper mantene a perdita di setup separata da a produzzione stabile.
09 / LimitiFerma u prucessu quandu u prucessu perde u cuntrollu
Arresta è restaurà a cundizione appruvata se un guardia, interlock, stop d'emergenza o cuntrollu di energia periculosa ùn funziona micca cum'è previstu. Ferma per u muvimentu inaspettatu di a macchina, risicu di collisione, cumportamentu idraulicu o pneumaticu inusual, cumpunenti di pressione danneggiati, surriscaldamentu elettricu, perdite o un disaccordu trà u feedback affissatu è a pusizione fisica. U travagliu di u ciclu di u tempu ùn autorizeghja mai l'operazione intornu à un difettu.
L'evidenza parte pò ancu piantà u prucessu. Fighjate per una parison chì ùn ghjunghje più in a pusizione curretta, chjusu incompletu di u muffa, lampu in crescita, pesu instabile, pareti critichi sottili, sbattimenti, dettagli incompleti, attaccamentu, danni di trim, warpage, collu ovale, fundi rocker, ritirata o fallimentu di test funzionale. A guida di u prucessu di Formosa cunnetta parechji di sti sintomi cù un calore eccessivu, un rinfrescante insufficiente, un ciculu curtu o una cundizione di canali di rinfrescamentu. Aduprate u sintumu per riapertura u diagnosticu currettu invece di aghjunghje un tempu di rinfrescamentu largu senza truvà a causa.
Escalate quandu u constraint abbisogna un cambiamentu di muffa-canale, mudificazione di muffa o di colpu-pin, cambiamentu di prugramma di cuntrollu, cambiamentu di interlock, travagliu di sistema di pressione o operazione fora di a finestra di resina qualificata è di a macchina. Aduprà uguida di mantenimentu preventivuper i risultati di l'equipaggiu ripetibile. Un mecanismu purtatu pò fà u ciculu lentu, ma un cumandamentu più veloce ùn hà micca riparà.
Finisce u prugettu cù una basa di basa liberata. Aghjurnà a ricetta solu per mezu di u prucessu di appruvazioni di a pianta, aghjunghje u record di mostra è misurazione, è dichjarà quale pruduttu, muffa, resina è cunfigurazione di a macchina copre u risultatu. Mantene i prucessi rifiutati in u logu di cambiamentu. Quandu u prossimu turnu pò ripruduce u ciculu accettatu è spiegà i so limiti, a migliione hè pronta per a produzzione normale.
10 / RisposteDomande frequenti nantu à u tempu di u ciclu di u soffiu
Chì determina u tempu di u ciclu di estrusione soffiu?
U tempu di u ciculu hè determinatu da u percorsu più lento necessariu per a preparazione di parison o shot, u muvimentu di u muffa, l'inflazione, u rinfrescante, l'esaurimentu, l'apertura, a presa è a manipulazione a valle. A geometria di u produttu, a distribuzione di u muru, u cumpurtamentu di a resina, u raffreddamentu di u muffa, l'architettura di a macchina è i criteri di parti accettate afectanu tutti stu percorsu. Misura a sequenza attuale è i signali di feedback prima di decide quale timer hè rispunsevule.
U rinfrescante hè sempre a parte più longa di un ciculu di stampa di soffiu?
U cooling occupa a maiò parte di u ciculu di mudificazione in parechje applicazioni di poliolefine, secondu a guida di stampa di colpu di LyondellBasell, ma ùn hè micca automaticamente a limitazione attiva in ogni linea. A consegna di Parison, u riempimentu di l'accumulatore, u trasferimentu di muffa, a liberazione di u robot, a tagliata o a prova ponu guvernà u prossimu principiu. Una cronologia mostra se a riduzione di u raffreddamentu cambierà u ciclu cumpletu o solu ejectà a parte più calda.
Cumu pò esse ridutta u tempu di rinfrescante senza causà deformazione?
Prima verificate u fornimentu di refrigerante è e cundizioni di ritornu, u equilibriu di u circuitu, a pulizia di u canali, u mudellu di temperatura di u muffa è u locu caldu nantu à a parte. Comparare a distribuzione di u muru cù u prucessu di disegnu è appruvatu. Cambia una cundizione documentata, permette à u prucessu di stabilizzà, è verificate dimensioni è forma dopu l'intervallu post-ejection necessariu. Se a stessa regione calda locale resta, a distribuzione di u muffa o di u muru pò avè bisognu di rivisione ingegneria.
Un ciclu più curtu aumenta sempre a produzzione di soffiatura?
No. L'output aumenta solu quandu u ciculu cambiatu hè a limitazione di linea è e parte supplementari sò accettati. Un avvenimentu di a macchina più veloce pò creà pezzi più caldi, più rifiuti, marmellate di robot, danni di trimming o un backlog di tester. Paragunate e parti accettate per ora osservata in cundizzioni di pruduttu, materiale, muffa, utilità è qualità. Mantene u muvimentu di u ciclu seccu, a produzzione teorica è a produzzione accettata cum'è figure separate.
Cumu a prugrammazione parison afecta u tempu di ciclu?
U prugramma Parison cambia induve u materiale si trova longu u pruduttu. I zoni pisanti innecessarii ponu esse bisognu di più rinfrescante, mentre chì e zoni eccessivamente sottili ponu fallu e teste di produttu. Nant'à e macchine cuntinue, u prufilu di u muru pò ancu esse sincronizatu cù u tempu di u ciculu, cusì un cambiamentu di timing pò cambià a piazza di u prufilu. Verificate u locu di u muru, u pesu di a parte è l'allineamentu di u prufilu dopu un cambiamentu di ciclu invece di assume chì a curva salvata resta curretta.
Chì dati deve esse mandatu à Kinggle per un prublema di u ciclu?
Mandate u mudellu di a macchina è a versione di u controller, u disegnu di u produttu, l'ID di u stampu è di l'attrezzi, a qualità di a resina è u lottu, a revisione di ricette, u video di u ciclu catturatu da un locu sicuru, a cronologia di l'avvenimenti, a storia di l'allarme, u pesu di parte è a mappa di u muru, dimensioni critiche, foto di difetti, osservazioni di l'aria di entrata di a macchina è di l'acqua di rinfrescante, cause di stop downstream è output accettatu per un periudu definitu. Questa evidenza aiuta à separà e cause di rinfrescamentu, arnesi, cuntrolli, utilità, materiale è equilibriu di linea.

Discutete u pruduttu è u ciclu cum'è un sistema
Mandate u disegnu di a parte attuale, a resina, u muffa, a cunfigurazione di a macchina, a cronologia di u ciclu attuale, l'osservazioni di l'utilità è i risultati di qualità misurati. Kinggle pò riviseghjà l'evidenza intornu à a macchina, l'attrezzi, i cuntrolli è u scopu di produzzione.
Mandate i vostri dati di produzzioneFonti aduprate per sta guida
I manuali ospitati da Kinggle supportanu dichjarazioni nantu à i cuntrolli documentati è a sequenza di a macchina. I guide di polimeru-pruduttori sustenenu e relazioni di rinfrescante è di difetti. I fonti OSHA sò inclusi per a fruntiera di sicurezza di i Stati Uniti. Nisuna di queste fonti furnisce un scopu di ciclu universale per ogni pruduttu o macchina.
- Manuale d'operazione di a macchina per soffiaggio automatica ospitata da Kinggle, accessed September 8, 2026.
- Moog DigiPack III Parison Manuale di Controller di Spessore di Muru, MRJ06301, ospitatu da Kinggle, accessu l'8 settembre 2026.
- LyondellBasell, A Guida per u soffiu di poliolefina, accessed September 8, 2026.
- Formosa Plastics, Polietilene Extrusion Blow Molding Guide Process, accessed September 8, 2026.
- OSHA 29 CFR 1910.147, U cuntrollu di l'energia periculosa, accessed September 8, 2026.
- OSHA 29 CFR 1910.212, Requisiti Generali per Tutte e Macchine, accessed September 8, 2026.