Un muffa di colpu ùn hè micca solu a forma negativa di una buttiglia. Hè da catturà è sigillate una parison calda, liberate l'aria intrappulata, sguassate u calore, creanu u collu è a basa, sparghje u lampu, fitte u clamp è liberate a parte - à u ritmu di produzzione necessariu.

A lingua di ricerca pò oscureghja stu scopu. I cumpratori usanumuffa di colpu, muffa di colpu, muffa di buttiglia, muffa di buttiglia di plastica, Utensili EBMèmuffa per estrusioneper i strumenti cunnessi. A testa di u die hè diversu: forma a parigina prima chì u moldu chjude. Una citazione deve listà l'attrezzatura di a testa di fustella è u muffa di soffiu cum'è elementi separati.
Questa guida si focalizeghja nantu à l'estrusione-soffiatura piuttostu chè à l'utensili di preforma per iniezione o stretch-slow. Separa ancu i dati publicati di l'envelope di a macchina da e garanzii di u prugettu. Nisuna dimensione universale di pinch-off, ventilazione o rinfrescante hè adattata per ogni resina è parte.
Un muffa di colpu di produzzione hà sette impieghi cunnessi
A cavità dà a parte a so forma esterna, ma a ripruduzzione di forma hè solu u primu travagliu. L'attrezzatura deve eseguisce e seguenti funzioni inseme:
- Truvate a parigina.U moldu apertu deve riceve u tubu caldu senza trascinà, plegà o manca una regione di pinch.
- Sigilla è salda.E regioni pinch-off chjude u parison è gestionenu u materiale spustatu à u collu, a cuda, u manicu o altre zoni flash.
- Lasciate scappà l'aria intrappulata.Venti furnisce una strada per l'aria trà a parison in espansione è a superficia di a cavità.
- Trasferisce u calore.I circuiti di rinfrescamentu eliminanu u calore cù abbastanza equilibriu per liberà una parte stabile à un tempu ripetibile.
- Crea interfacce.L'inserzioni di u collu, i dettagli di calibrazione, e funzioni di colpu di colpu o di colpu di fondu devenu currisponde à a chiusura di u containeru è à a macchina.
- Liberate è finisce a parte.Draft, inserti, muvimentu di apertura è strategia di deflashing determinanu se a parte pò lascià u moldu in modu pulitu.
- Fit è sopravvive à a macchina.L'assemblea cumpleta deve esse adattate à u pianu, l'apertura, u spessore è l'arrangiamentu di muntatura mentre portanu cicli di serratura è termichi ripetuti.
Un cambiamentu fattu per un travagliu pò influenzà un altru. Un saccu di flash più profundo pò cambià a cuncentrazione di calore intornu à a saldatura. Una cavità pulita pò ripruduce l'apparenza in modu diversu mentre cambia ancu cumu viaghja l'aria intrappulata. Un grande insertu in muvimentu pò risolve un undercut, ma cunsumà u spaziu di rinfrescante è di apertura. Revisione e decisioni à u livellu di u sistema.
Anatomia di muffa di colpu: termini per mette nantu à u disegnu
A seguente vista cuncettuale identifica l'interfacce chì un cumpratore deve aspittà di discutiri. Ùn hè micca una stampa d'uttellu è ùn cuntene micca dimensioni di fabricazione.
A superficia di a cavità forma un latu di a parte. L'inserti ponu definisce u collu, manicu o spazii di usu.
Situatu à u cunfini di chjusu induve a parigina hè sigillata.
A cavità opposta si scontra à u pianu di separazione. Allineamentu è cuntrollu di muntagna chjusu ripetibile.
E rotte di ventilazione portanu l'aria intrappulata luntanu da e regioni di cavità selezziunate.
| Feature | Funzione | Evidenza da appruvà |
|---|---|---|
| Superficie di a cavità | Definisce a geometria esterna, a struttura, i marcati è u rinfrescante di u cuntattu locale | U mudellu di parte finale, a basa di ritirata, a calata di a superficia è e dimensioni critiche |
| Linea di separazione | Cunfini induve si scontranu e mità di u muffa | Locu di cucitura visibile, draft, accessu flash è effettu nantu à e superfici funziunali |
| Terra di pinch-off / compressione | Cumpressa è sigilla materiale parison mentre cuntrullà a linea di saldatura è ruttura | U dettagliu di l'attrezzi specifichi di u materiale è a prova di saldatura / trim accordata |
| Tasca flash o rilievu | Riceve materiale spustatu oltre l'area di pizzicu | Stima parison grossa, geometria di u lampu è rotta di deflashing |
| Venti | Liberate l'aria intrappulata fora di a parigion in espansione | Mappa di posizione, segni di testimoniu permessi è pulizia |
| Circuiti di rinfrescamentu | Eliminate u calore è cuntrullà a distribuzione di a temperatura | Disegnu di canali, identificazione di circuiti, direzzione di flussu è interfaccia di utilità |
| Collu è interfaccia di colpu | Forme o calibrate a finitura è introduce l'aria soffiata | Disegnu di chjusu, cuncettu di colpu-pin / colpu di fondu è indennità di trim |
| Muntamentu è allinamentu | Cunnette u moldu à u pianu è priservà a chjusura ripetibile | Disegnu di l'interfaccia di a macchina, massa, centru di gravità, fasteners è punti di elevazione |
Cumincià cù a parte è i so testi, micca una cavità generica
U fabricatore di muffa hà bisognu di più di litri nominali. Un tarritoriu manicu 5L, una buttiglia tonda 5L è una parte tecnica di doppia parete ponu esse bisognu di diverse linee di separazione, diametri di parison, layout di flash è sequenze di rimozione.
Mappa induve a parigina deve stende
U pariginu ùn riempia micca a cavità cum'è una fusione stampata in iniezione chì scorri sottu pressione alta. Si dilata è stende versu u muru di a cavità. Deep draws, larghe zoni piatte, anguli sharp, collu offset è e razzi manichi ponu dumandà più materiale lucale o una strategia differente di linea di separazione. Aduprate radii è geometria chì ponu esse furmatu senza dumandà à una regione magre per stende più luntanu da u materiale è u prucessu pò sustene.
Mettite lochi di qualità nantu à u disegnu
"U muru uniforme" ùn hè micca una regula d'accettazione misurabile. Marca i lochi critichi è dichjarà u metudu di prova. A spalla, l'angulu, a radica di manicu, a basa, a saldatura pinch è u pannellu pò avè diverse esigenze funziunali. Cunnette sti lochi à usetup di prugrammazione parisoncusì a geometria di u muffa è a distribuzione di materiale ùn sò micca aghjustatu indipindente.
Pianu per a diminuzione senza piglià in prestitu un percentualità senza relazione
A contrazione dipende da a qualità di resina, a distribuzione di u muru, a temperatura di a cavità, u tempu di rinfrescante è a geometria di a parte. Aduprate i dati di u fornitore di materiale cum'è un riferimentu iniziale, poi applicà u metudu di u fabricatore di stampi è cunvalidate a parte attuale. Un percentinu genericu copiatu da una altra buttiglia ùn hè micca una basa di cavità accettabile.
A linea di separazione, pinch-off è flash deve esse cuncepitu inseme
A linea di separazione determina induve e duie metà di l'utensili si chjude è induve una cucitura visibile pò apparisce. Ponelu induve u moldu pò apre, u parison pò esse catturatu, a parte pò liberà è l'equipaggiu di trimming pò ghjunghje à u lampu. Evite di mette una cucitura incontrollata nantu à una superficia di sigillatura, una decorazione impurtante o una altra interfaccia funziunale.
U pinch-off hè una funzione di furmazione di saldatura
À a cuda o a basa, e regioni pinch opposte stringhjenu dui pareti di parigi caldi inseme. U dettagliu hà da trasfurmà abbastanza materiale per furmà a saldatura mentre crea una linea di rottura cuntrullabile per a rimozione di flash. U terrenu currettu, anguli, stand-off è sacchetta dipende di a resina, u gruixu di parison, azzione chjude è parte. Trattateli cum'è dimensioni ingegneriate, micca un bloccu standard copiatu in i materiali.
A letteratura di brevetti publicata nantu à l'estrusione soffiu tratta ancu a regione di pinch, a tasca di lampu, a temperatura di u moldu, a velocità di chjusu è u timing di deflashing cum'è variabili chì interagiscenu piuttostu cà una sola dimensione di bordu. Questu sustene una regula di compra cunservatore: appruvà u dettagliu di pinch cù a so resina è u metudu di prova, micca solu per l'apparenza.
Cuncepisce u percorsu flash prima di cumanda l'automatizazione
Identificà u lampu superiore, u lampu di coda, u lampu di manighjà è qualsiasi rifiutu di calibrazione. Decide se l'eliminazione si trova in u moldu, in una stazione di punching, cù un trimmer o attraversu un attellu secundariu. A massa flash appartene à a dumanda grossa di fusione, a capacità di macinazione è a pianificazione di regrind. U disegnu di l'uttellu deve ancu dimustrà cumu u rottame eliminatu sguassate u percorsu di u moldu è di piglià.
U raffreddamentu è a ventilazione decide se a cavità pò travaglià à a velocità di produzzione
Cuntrolli di cooling quandu a parte hè abbastanza stabile per abbandunà u moldu; venting cuntrolli s'ellu u parison espansione pò ghjunghje sin'à a superficia cavità. Tutti dui sò prublemi distribuiti. Una regione lenta, calda o intrappulata in l'aria pò stabilisce u ciculu è l'apparenza per a parte sana.
Divide i circuiti di rinfrescamentu per a carica di calore è a necessità di cuntrollu
I cantoni pesanti, e regioni di pinch, l'inserzioni di u collu è e caratteristiche profonde ùn ponu micca liberà u calore à u listessu ritmu chì un muru drittu magre. Diversi circuiti identificabili permettenu di diagnosticà è equilibrà queste regioni. Documentate l'entrata, l'output è a direzzione di ogni circuitu. Ùn cunnette micca un moldu à l'acqua di pianta basatu solu nantu à u diametru di a manguera; verificate u flussu necessariu, a pressione, a temperatura, a qualità di l'acqua è a caduta di pressione per u strumentu finali.
Un studiu publicatu di elementi finiti di u rinfrescante di l'estrusione per soffiu hà esaminatu u materiale di u muffa, u trasferimentu di calore internu, u spessore di a parte è a temperatura iniziale di parison cum'è variabili chì afectanu u campu di a temperatura è u tempu di apertura di u muffa. Questa ricerca ùn furnisce micca una prumessa di u ciclu di u tempu per un prughjettu Kinggle, ma rinforza perchè una citazione di muffa deve definisce sia u disignu termale sia l'ipotesi di prucessu.
Localisate i venti induve l'aria pò esse intrappulata
Quandu u parison s'allarga, l'aria resta trà a so superficia esterna è a cavità. Senza un itinerariu fora, quellu aria pò ritardà u cuntattu è cuntribuisce à una struttura incompleta, trascinate linee o dettagliu pocu furmatu. UCustom-Pak guida di cuncepimentu di estrusione soffiatudescrive i venti di linea di partitura è i venti di cavità vicinu à inserti o caratteristiche profonde. L'esatta dimensione di u ventilatore è l'indennità di marca di testimoniu dipendenu sempre da a parte è u materiale.
A pulizia hè parte di u disignu di u ventu
I ventilatori ponu perde l'efficacità quandu si accumulanu residui, polveri o materiale degradatu. U schedariu di disegnu di u muffa è di mantenimentu deve vede induve si trovanu i venti, cumu si cunnettanu à l'atmosfera è cumu sò inspeccionati senza dannu a cavità. Traccia a superficia o riempie i cambiamenti per a pusizione prima di aumentà a pressione di colpu per cumpensà un percorsu bluccatu.
U travagliu high-gloss hè un prughjettu termale separatu
L'attrezzi più freti ponu favurizà a rimozione di u calore, mentre chì a replicazione di a superficia pò dumandà una strategia di cavità-temperatura diversa. Un studiu 2023 rivedutu da i pari hà dimustratu l'estrusione di estrusione à temperatura variabile nantu à un casu di spoiler di l'automobile ABS cù riscaldamentu cuntrullatu è raffreddamentu d'acqua. Questa hè una prova per un approcciu specializatu, micca una prova chì ogni buttiglia deve aduprà variotherm tooling. Esigenze di l'apparenza di u statu prima per chì u muffa è u ciculu pò esse designatu inseme.
A finitura di u collu, u metudu di soffiu è u deflashing sò una sola interfaccia
U sistema di chjusu stabilisce dimensioni funziunali in cima di una buttiglia. Fornite u tappu o u disegnu di chjusu, a superficia di sigillatura, u dettagliu di filu o snap, funzione di tamper è cundizione di trim permessa. Decide se u finitu hè furmatu, calibratu, reamed o tagliatu in una operazione dopu. Ùn citate micca "collo standard" senza una revisione di disegnu cuntrullata.
Abbinate l'utillita à l'arrangementu di soffiu
U soffiu superiore, u soffiu di fondu è l'arrangiamenti di l'agulla ponenu l'aria è u hardware in modu diversu. U pin di colpu pò ancu participà à a calibrazione di u collu o à a manipulazione di u lampu. Cunfirmà a corsa, u centru, u rinfrescante, a sigillatura è a liberazione di collisione cù a macchina Kinggle scelta invece di lascià u fabricatore di muffa per inferisce da a buttiglia sola.
Contrôler les calibres en aval contre le même datum
Un collu pò vede pulitu, ma ancu fallu l'applicazione di u cappucciu o a sigillatura. Accettate quali dati è calibri sò usati in a prova di muffa, a prova di fuga è a qualificazione di a linea di riempimentu. Preserve l'identità di u gauge è u statu di calibrazione in u registru di accettazione. Se un trimmer automatizatu cambia u collu dopu à u modellu, inspeccione a cundizione finita piuttostu cà solu a mostra cum'è modellata.
Paragone originale: Referenze di a macchina Kinggle per u screening in forma di muffa
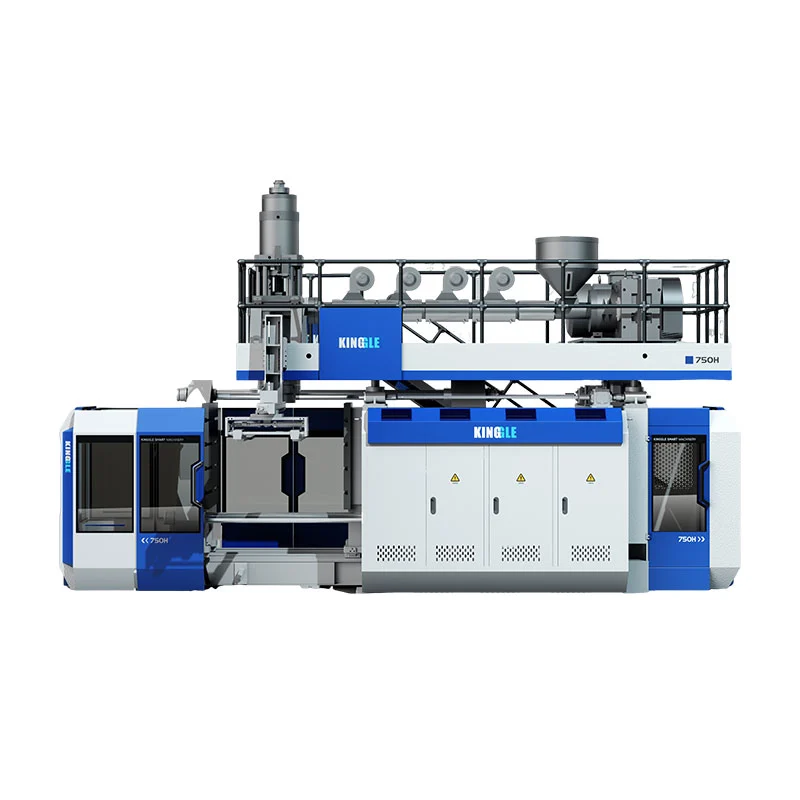
A tavula sottu estrae campi ligati à u muffa da cinque pagine di produttu Kinggle attuali. Spande macchine cuntinue è accumulatori per chì i cumpratori ponu vede perchè a capacità nominale di u containeru ùn pò micca rimpiazzà un disegnu di l'interfaccia d'uttellu.
| U mudellu publicatu | Classe di macchina | Riferenza massima di u containeru | Dimensione di u pianu di u stampu (W × H) | Dimensione massima di muffa publicata (W × H) | Gamma di spessore di muffa | Forza di serramentu |
|---|---|---|---|---|---|---|
| KGB2L | Cuntinuu, stazione unica | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Cuntinuu, stazione unica | 5 l | 368 × 450 mm | 410 × 450 mm | 200-310 mm | 65 kN |
| KGB15L | Cuntinuu, stazione unica | 15 L | 500 × 550 mm | 580 × 500 mm | 300-380 mm | 165 kN |
| KGB80A | Accumulatore, muffa fissa | 30 L | 750 × 860 mm | 520 × 860 mm | 360-420 mm | 215 kN |
| KGB90A | Accumulatore, muffa fissa | 60 L | 960 × 980 mm | 700 × 980 mm | 460-550 mm | 280 kN |
Trè scuperte chì importanu prima di liberazione di muffa
Prima, i litri ùn definiscenu micca l'orientazione di u moldu.U riferimentu cuntinuu 15L publica una fila massima di muffa più larga ma più corta chè a riferenza di l'accumulatore 30L. L'architettura è a forma di parte importanu à u voluminu.
Siconda, u gruixu di u moldu hà u so propiu intervallu.Una cavità pò adattà à e dimensioni di a faccia elencate è ancu esse fora di u spessore permessu o l'arrangiamentu di apertura. Backplates, inserti è cunnessione di rinfrescante aghjunghjenu à l'assemblea.
Terzu, a forza di clamping appartene à u pruduttu è u prucessu.Un valore di a pagina di a macchina hè forza dispunibile, micca evidenza chì qualsiasi muffa in u bustu hè adattatu. L'area prughjettata, e cundizioni di soffiu, a dumanda di pinch-off è a custruzione di muffa necessitanu una revisione di l'ingegneria.


U materiale di u moldu, i inserti è a finitura di a superficia duveranu seguità u duvere di produzzione
U materiale di l'uttellu influenza u trasferimentu di calore, a machinabilità, a riparazione, l'usura è u costu. U voluminu di pruduzzione solu ùn hè micca abbastanza per sceglie. Cunsiderate a resina, a specificazione di a superficia, u pinch-off duty, e cundizioni abrasive o corrosive, e funzioni in muvimentu, a capacità di mantenimentu è a strategia di riparazione accettata.
Materiale di muffa di basa
Dumandate a lega precisa o u gradu, u trattamentu termicu induve applicabile, u metudu di fabricazione di cavità è a basa di cuncepimentu termale. "Muffa d'aluminiu" o "moldu d'acciaio" hè troppu largu per paragunà.
Inserti rimpiazzabili
U collu, pinch-off, usu, filu o inserzioni di ventilazione ponu localizà u mantenimentu è permettenu un materiale diversu à una funzione esigenti. Registrate l'identificazione di l'inseritu è u scopu di riserva.
Texture è incisione
Specificate i fugliali di l'opera d'arte, l'orientazione, l'accettazione di a prufundità / l'apparenza, l'interazzione di ventu è u cuntrollu di revisione. Cunfirmà cumu u prucessu riproducerà a superficia dumandata.
Prutezzione è almacenamentu
Definisce a pulizia, a prutezzione di a corrosione appruvata, u drenamentu di l'acqua, i serrature di trasportu, i punti di elevazione è e cundizioni di almacenamento. Preserve i corsi d'acqua è pizzichendu e superfici durante i tempi di inattività.
A raccomandazione materiale di u fabricatore di l'uttellu deve dichjarà e so ipotesi è esclusioni. Quandu paragunate duie citazioni, verificate s'ellu includenu i stessi materiali di inserimentu, scope di rinfrescante, incisione, finitura di a superficia, tubi, raccordi, hardware di elevazione, travagliu di prova è pezzi d'usura di ricambio.
Pruva di fabbrica: pruvucarà u muffa cum'è un prucessu ripetibile
Una prima buttiglia accettabile prova chì u sistema pò furmà a parte una volta. L'accettazione di a produzzione richiede una corsa stabile cù cundizioni tracciabili. U flussu di travagliu seguente hè una struttura di evidenza cunsigliata, micca una pretensione chì ogni prughjettu Kinggle usa digià u listessu protokollu.
- Cunfirmà l'identità.Macchina di registrazione, muffa, inserti, utensili di fustelle, qualità di materiale / lottu, cundizione di culore o rifilatura è revisione di ricetta.
- Stabilizà e cundizioni.Record temperatures attuale, rinfrescante-acqua supply / return, cundizioni di colpu è fasi ciclu dopu à u prucessu righjunghji u statu accunsentutu.
- Inspeccione u strumentu.Verificate a chjusura di a linea di separazione, l'allineamentu, e perdite d'acqua è d'aria, a cundizione di ventilazione, a superficia pinch-off è u muvimentu sicuru.
- Campione per pusizioni.Mantene a cavità, l'outlet è l'identità di a stazione attraversu a pesa, a misurazione di u muru, a tagliata è a prova funziunale.
- Misura a cundizione finita.Includite l'effetti di reaming, punching, deflashing o altri passi di finitura inclusi.
- Registra tutte e perdite.Log rifiuti, ferma, allarmi, currezzione manuale è interruzioni downstream durante a finestra accordata.
- Salvà a basa.Appruvà a revisione di u disegnu, a ricetta, e fotografie, e misure, i calibri è l'azzioni currettiva aperta inseme.
Diagnosticate mudelli prima di cambià a ricetta
| Patrunu osservatu | Strumentu o spazii di prucessu per inspeccionà | Evidenza da cullà |
|---|---|---|
| Saldatura di coda debule o inconsistente | Posizione parigina, dettaglio di pizzicatura, chiusura di muffa, temperatura locale, sollievu di flash è deflashing | Campioni di saldatura marcati in posizione, massa grossa, sequenza stretta è prova funzionale |
| Texture povera o dettaglio incompleto | Venti, locu di l'aria intrappulata, cundizione di cavità, cuntattu parison è temperatura | Mappa di difetti, ispezione di ventilazione, cundizioni attuali di u prucessu è ritratti di cavità |
| Warpage dopu l'ejection | Distribuzione di u muru, equilibriu di rinfrescante, timing di eiezione, manipolazione è post-raffreddamentu | Temperature / flussu per circuitu, cuntrolli dimensionali cronometrati è mappa di u muru |
| Flash da un latu | Allineamentu, parallelismu di u pianu, superficia di separazione, muntatura di muffa è centratura parison | A storia di pusizioni, l'ispezione di chjusu è ripetiri pezzi prima / dopu a correzione |
| Ciclu lento o variabile | Restrizzione di u circuitu di rinfrescamentu, regioni calde, spessore di parte, ventilazione è ritardu a valle | Tempi di u ciclu, cundizioni di furnimentu / ritornu è stop log |
Aduprate Kinggle'sFlussu di travagliu di evidenza HMIquandu alarmi o cambiamenti di sequenza accumpagnanu un prublema di muffa. Purtate i punti d'ispezione appruvati in upianu di mantenimentu preventivuinvece d'aspittà chì a qualità di a parte sguassate.
RFQ di muffa di soffiu è lista di cuntrollu di cuncepimentu
- File di parti 2D / 3D cuntrullati, rivisione, capacità, dimensioni massime è cuntenutu previstu.
- Disegnu di chiusura è di finitura di u collu, campioni di tappi, dati di sigillatura è cundizione di finitura finita.
- Qualità esatta di resina, culore / additivi, pianu di regrind / PCR è infurmazione di u fornitore di materiale.
- Pesu finitu, parison grossa stimata è percorsu flash.
- Lochi critichi di muru è dimensionale cù metudi di prova è limiti di accettazione.
- Fuga, caduta, carica superiore, torque, prove ambientali o altre prove funzionali specifiche di u prugettu.
- U mudellu di a macchina, a stazione è u conte di cavità, u pianu di u sboccu di a testa è a distanza di u centru di parison.
- Interfaccia di piastra / muntatura, busta di muffa, spessore, apertura, pinza è dispusizione di pinze.
- Linea di parte, pinch-off, tasca flash, insertu di u collu, venti, circuiti di rinfrescante è finitura di a superficia.
- Interfacce di ritirata, tagliata, prova di fuga, trasportu è gestione di scarti.
- Materiale di l'uttellu, qualità di inserimentu, durezza / trattamentu induve pertinente, ricambi è metudu di riparazione.
- Quantità di materiale di prova, durata di corsa, campioni, calibri, registrazione di dati è responsabilità di accettazione.
- Disposizione generale, punti di elevazione, massa di muffa / centru di gravità è prucedura di cambiamentu appruvata.
- Limite di u scopu: stampi, utensili di fustelle, raccordi, tubi, disegni, furmazione, imballaggio è articuli furniti da u cumpratore.
Per i servizii di fabbrica, cunnette i circuiti finali di muffa è l'arrangiamentu di soffiu à Kinggle'sguida di pianificazione di utilità è layout. Per a classa di a macchina è a sequenza di produzzione, aduprate uguida per l'estrusione cuntinuu per soffiuè cunfirmà s'ellu hè necessariu una piattaforma di accumulatore per a parte finale.
Domande frequenti
Chì ci hè a diffarenza trà un muffa di colpu è una testa di fustella di colpu?
A testa di a fustella forma a parison fusa prima di u moldu. U muffa di colpu si chjude intornu à quella parison, sigilla, riceve aria soffiata, rinfresce a parte è definisce a so forma esterna. Sò sistemi di utensili separati ma cunnessi.
Chì infurmazione hè necessaria per cuncepisce un muffa di colpu di estrusione?
Fornite a parte cuntrullata è i disegni di chjusi, a qualità di resina, i pesi parisoni finiti è grossi, pareti è dimensioni critiche, teste funziunali, destinazione di output, interfaccia di macchina, pianu di cavità, metudu di trimming è utilità di fabbrica.
Perchè u disignu pinch-off hè impurtante in l'estrusione soffiu?
U pinch-off compresses è sigilla materiale parison caldu è aiuta à definisce induve flash sipara. A so geometria interagisce cù u materiale, u spessore di parison, a chiusura di u moldu, a temperatura, u sollievu di u lampu è u deflashing, cusì deve esse validatu nantu à u prughjettu propiu.
Perchè un muffa di colpu di estrusione hà bisognu di venti?
L'aria pò esse intrappulata trà a parison in espansione è a cavità. Vents dà una via di scappata per chì a parigina pò cuntattà a superficia di u moldu è riproduce a forma è i dettagli previsti.
Cumu i canali di rinfrescante affettanu u tempu di u ciclu di stampa di soffiu?
I circuiti di rinfrescante eliminanu u calore finu à chì a parte pò esse liberata senza deformazione inacceptable. A regione calda più lenta pò limità u ciculu, cusì u schema di circuitu, u flussu, a temperatura, u materiale di u muffa è a distribuzione di u muru deve esse evaluatu inseme.
Un muffa di colpu esistente pò adatta à una macchina diversa?
Possibile, ma ùn assume micca. Verificate a larghezza di u muffa, l'altezza, u spessore, a massa, a muntagna, l'apertura, a pinza, a pusizioni di u colpu, l'utilità, u percorsu di a presa, l'allineamentu di a testa è i cuntrolli contr'à a macchina ricevente.
Deve sceglie un muffa d'aluminiu o d'acciaio ?
A scelta dipende da u rendiment termicu, u duvere di produzzione, a resina, a superficia è i requisiti di usura, a strategia di inserimentu, a capacità di riparazione, u tempu di consegna è u costu. Dumandate u gradu esatta è l'assunzioni di u disignu invece di selezziunate da u nome di metallu solu.